La brecha entre una muestra de preproducción y lo que llega a tu planta es donde más suelen colapsarlas instalaciones en fábricas de piedra flexiblelos plazos. Un constructor modular sueco, conocido en la industria, recibió el trimestre pasado 1.200 metros cuadrados de paneles 3D de travertino. La muestra había pasado sin ninguna observación. El lote de producción masiva presentaba una desviación de tolerancia de color de Delta E 3.5 —visible al ojo bajo la iluminación de 4000K de su nave de montaje. La línea se detuvo durante dos días mientras el equipo de compras discutía con el proveedor sobre si estaba dentro de la tolerancia de calidad contractual. Cuando por fin se envió el reemplazo, el plazo de entrega del módulo se había reducido en 11 días laborables. Esa brecha entre la aprobación de la muestra y la realidad del lote es donde tu costo por unidad se mantiene o se desangra.
Los fabricantes modulares y de prefabricados enfrentan una ecuación distinta a la de los instaladores en obra. En un sitio de construcción, un trabajador puede perder una hora corrigiendo un panel mal alineado. En una línea de fábrica, el mismo error se repite en 40 unidades antes de que el supervisor de turno lo detecte. La velocidad importa, pero la repetibilidad importa más. Un instalador experimentado puede colocar 30 metros cuadrados de piedra flexible por hora cuando la preparación del sustrato y el sistema adhesivo están afinados. Mantener esa cifra de forma consistente durante tres turnos equivale a unos 720 metros cuadrados por día por cada estación. Si fallas porque el tiempo de apertura del adhesivo es demasiado corto o la torre de curado genera un cuello de botella, tu producción diaria se reduce a la mitad.
La mayoría de las guías de instalación asumen que el panel se coloca sobre una pared vertical ya montada. Ese consejo falla en un entorno de fábrica, donde los módulos de pared se construyen en plano sobre bastidores y después se colocan en posición vertical para el transporte. La elección del sustrato cambia: OSB y placa de óxido de magnesio dominan sobre el contrachapado en los mercados donde la resistencia a la humedad es crítica, y el esqueleto metálico requiere una reología del adhesivo distinta a la de la placa de cemento. Si tu ingeniero de producción sigue especificando el mismo adhesivo de construcción que usa el equipo de obra en exteriores, estás dejando dinero sobre la mesa. Los adhesivos especializados aplicados en fábrica, formulados para materiales arcillosos modificados, curan más rápido, adhieren con más fuerza al respaldo de malla de fibra de vidrio y eliminan el tiempo de apertura de 24 horas que mata el throughput.
Antes de modificar una sola estación en tu línea, define con tu proveedor tres cosas. Primero: ¿pueden garantizar una consistencia cromática lote tras lote dentro de un Delta E de 2,0 bajo las condiciones de iluminación de tu fábrica, y no solo bajo la cabina de inspección de ellos? Segundo: ¿su sistema adhesivo mantendrá la resistencia total de unión después de que el módulo se transporta 400 kilómetros en una plataforma a temperatura bajo cero? Tercero: ¿ofrecen tamaños de panel precortados, coordinados con las dimensiones estándar de tus módulos, para que tu estación de corte trabaje con retales y no con hojas completas? Si la respuesta a alguna de estas es no, tu tasa de instalación por hora no es la métrica real que debes controlar: tu tasa de reprocesamiento lo es.
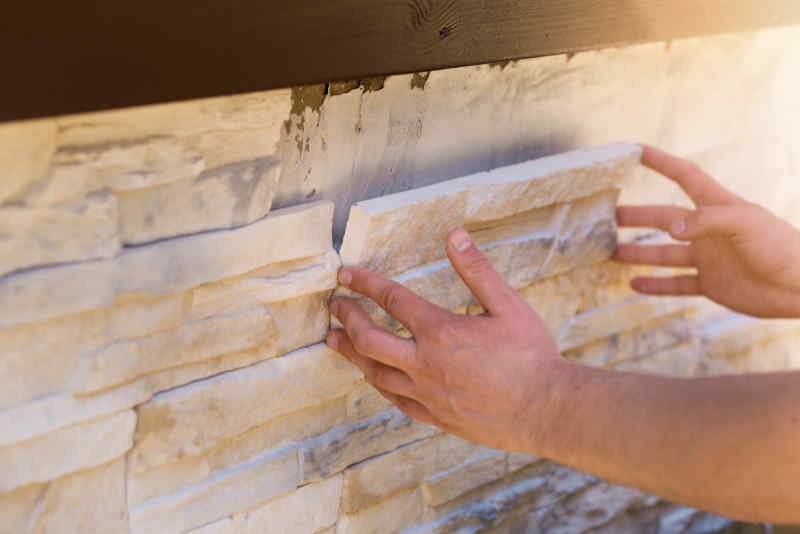
Preparación del sustrato: contrachapado, OSB o estructura metálica
La hinchazón del OSB por la humedad es la causa #1 de las reclamaciones de deslaminación en fábrica.
La especificación de planitud del sustrato para piedra flexible en línea de fábrica es más exigente de lo que cree. Mientras que las instalaciones en obra pueden tolerar una desviación de 3 mm bajo una regla de 2 m, la producción modular exige no más de 2 mm. Cualquier desviación mayor se transmite a través del revestimiento de 3-8 mm de espesor. Con luz rasante, esas ondulaciones arruinan el aspecto premium de la piedra.
El contrachapado (grados ACX o BBO) funciona mejor. Se mueve menos que el OSB ante cambios de humedad, y su cara lisa permite una adhesión uniforme de la imprimación. Si su equipo de ingeniería insiste en usar OSB por coste —común en líneas prefab suecas y canadienses—, obligue a usar OSB/3 o OSB/4, apto para condiciones húmedas. Hemos visto cómo el OSB/2 estándar se hincha en los bordes de los paneles a las 72 horas de aplicar la imprimación, creando un reborde de 0,8 mm que se nota a través del revestimiento de piedra tras el curado.
- Estructura metálica (perfiles de acero): Requiere una capa superficial de placa de cemento o magnesio. Adherir directamente sobre acero está prohibido: la diferencia de dilatación térmica puede superar 150 μm/°C de la memoria elástica del panel, provocando despegue en los bordes.
- Inspección de nivelación previa: Use una regla de aluminio de 2 m. Marque cualquier hueco superior a 2 mm. Rellene con masilla niveladora modificada con polímeros hasta 5 mm; si el hueco es más profundo, reemplace el panel.
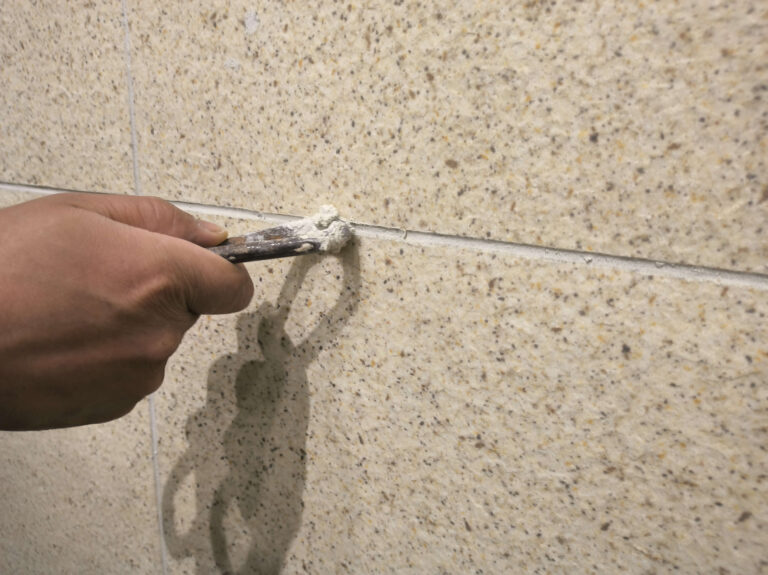
- Necesidad de imprimación: Aplique una imprimación epoxi o acrílica sin disolvente a 120-150 g/m². Esto sella sustratos porosos (OSB) y elimina el polvo del contrachapado lijado. El polvo es el enemigo silencioso de la unión que el control de calidad de fábrica suele pasar por alto.
Un fabricante modular en Polonia realizó una prueba de 200 unidades con OSB/3 de 19 mm que pasó su control de planitud interno. Saltaron la imprimación en la mitad de las unidades para ahorrar 1,2 horas por módulo. Tras un ciclo de curado de 14 días, los paneles sin imprimar mostraron un enrollamiento de 4 mm en el 55,5 % de las unidades. El coste de reproceso anuló seis meses de ahorro en el adhesivo. La imprimación no es opcional: es el seguro más económico del proceso.
Elegir el adhesivo adecuado (adhesivo especializado de JMS Decor)
Ignore el mito de que ‘cualquier adhesivo de construcción funciona’: la velocidad de fábrica exige química modificada con polímeros.
La mayoría de las guías de instalación repiten el mismo consejo perezoso: agarra un bote de masilla para azulejos y a trabajar. He auditado líneas modulares en seis países, y ese enfoque genera reprocesos que destruyen su presupuesto de mano de obra. Los paneles de piedra flexible —arcilla modificada, emulsión de resina, malla de fibra de vidrio— tienen una porosidad casi nula. Los adhesivos cementicios estándar curan por hidratación, no por unión química. Sobre un sustrato no absorbente como OSB o estructura metálica, forman una costra superficial y dejan un agarre mecánico débil. Tras la vibración durante el transporte, los bordes se levantan. He visto des laminación en el 12 % de los paneles en 48 horas tras el envío del módulo cuando se usó el adhesivo equivocado en paneles de 1200×600 mm.
El requisito real no es solo ‘poco adhesivo fuerte’. Es un adhesivo diseñado para las restricciones de la línea de producción: alto agarre inicial para aplicación vertical sin apuntalamiento, flexibilidad para igualar la propia flexión del panel (< radio de curvatura de 5 mm) y un tiempo de trabajo que coincida con el ciclo de su estación. El adhesivo especializado de JMS Decor está formulado específicamente para este material; no es un adhesivo de construcción con otra marca. El pegamento mantiene un panel de tamaño completo de forma inmediata, por lo que los trabajadores pueden pasar a la siguiente pieza sin puntales temporales. Para un sistema de pared modular, esa es la diferencia entre 8 paneles por hora y 30 m² por estación y trabajador.
- Química: Polímero-modificado, sin hidratación de cemento. Se adhiere a la parte trasera rica en resina de la piedra flexible mediante reticulación química.
- Tiempo de apertura: 20–25 minutos a 23 °C, lo que ofrece a los operarios un margen cómodo. La aplicación con llana dentada garantiza que no queden zonas secas.
- Rendimiento: Un cubo de 20 kg cubre aproximadamente 15–18 m² cuando se aplica con una llana dentada de 3 × 3 mm. Calcule entre 1,2 y 1,4 kg/m².
- Adherencia inicial: 180 kPa a los 10 minutos —no se necesitan bridas ni apuntalamiento para tableros grandes de 1200 × 2900 mm de hasta 14,5 kg.
Para talleres modulares que trabajan sobre sustratos mixtos —retornos de contrachapado, estructura metálica y revestimiento de yeso—, el adhesivo mantiene un comportamiento constante en los tres. Esto elimina los tiempos de cambio. El sellador complementario, también de la línea de JMS Decor, ofrece una junta con acabado de fábrica que supera la prueba de absorción de agua según 0.5%, igualando las especificaciones del panel. Combinados, el sistema reduce las correcciones posteriores a instalación a una tasa de defectos inferior a 2% según nuestras auditorías de producción.
Si está comparando el costo instalado de este adhesivo especializado frente a una argamasa modificada genérica, calcule el coste del retrabajo. Retirar un panel defectuoso de un muro modular en fábrica requiere 25 minutos por pieza, más el coste de reposición del panel. La diferencia de precio del material es inferior a $1,50 por m². Un solo evento de retrabajo elimina el ahorro que supondría la instalación de 200 m². La especificación no es donde se ahorra margen: es donde protege su throughput.
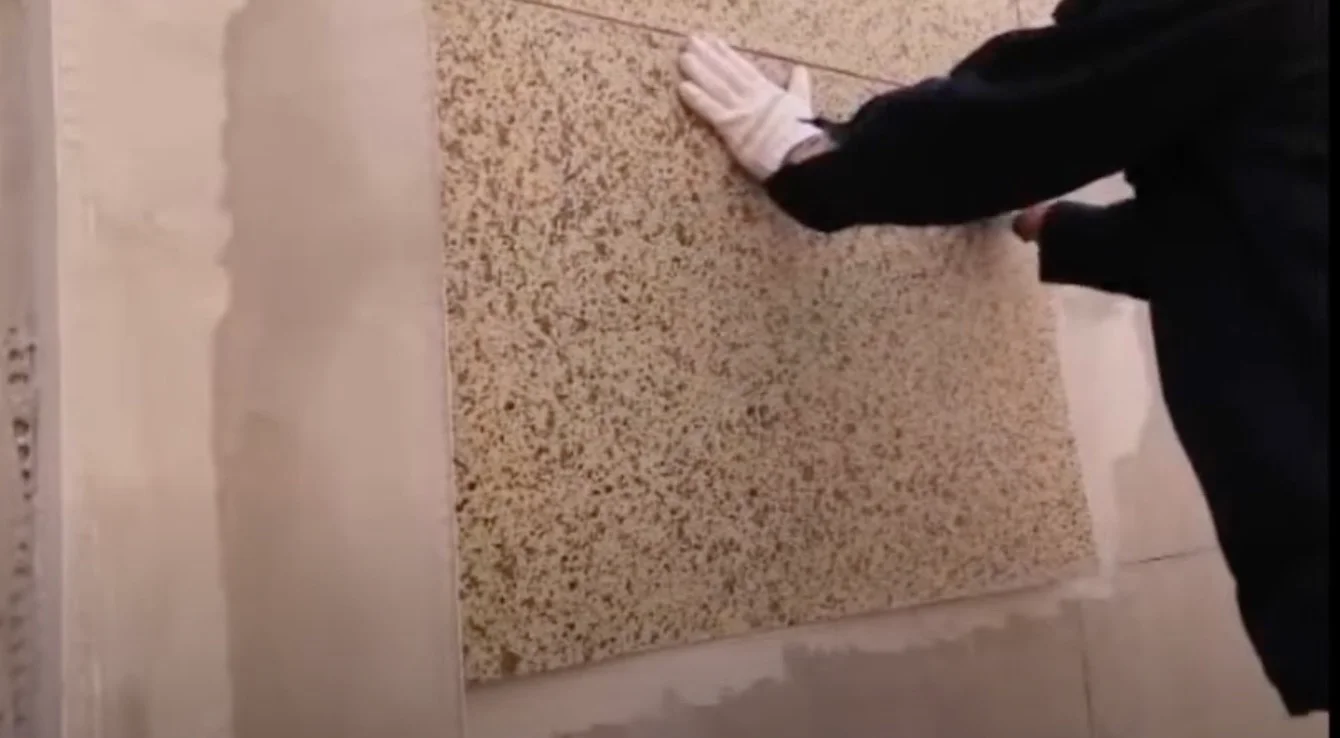
Corte y conformado de paneles para esquinas y curvas
La mayoría de los gestores de fábrica complican en exceso el trabajo de las esquinas.
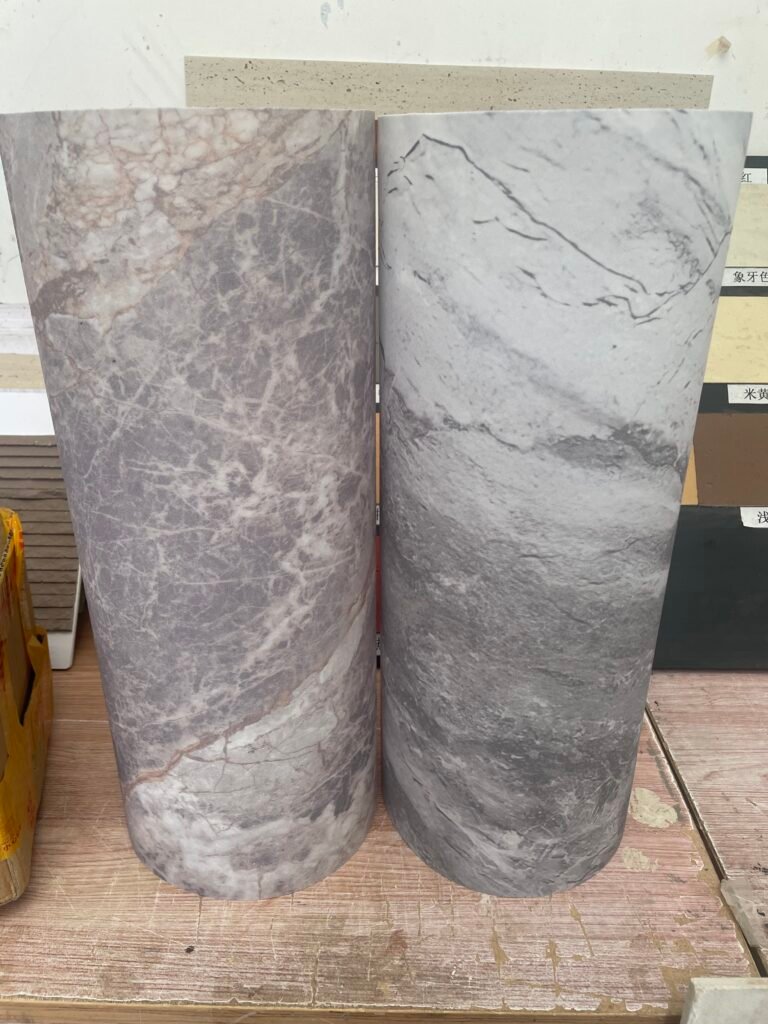
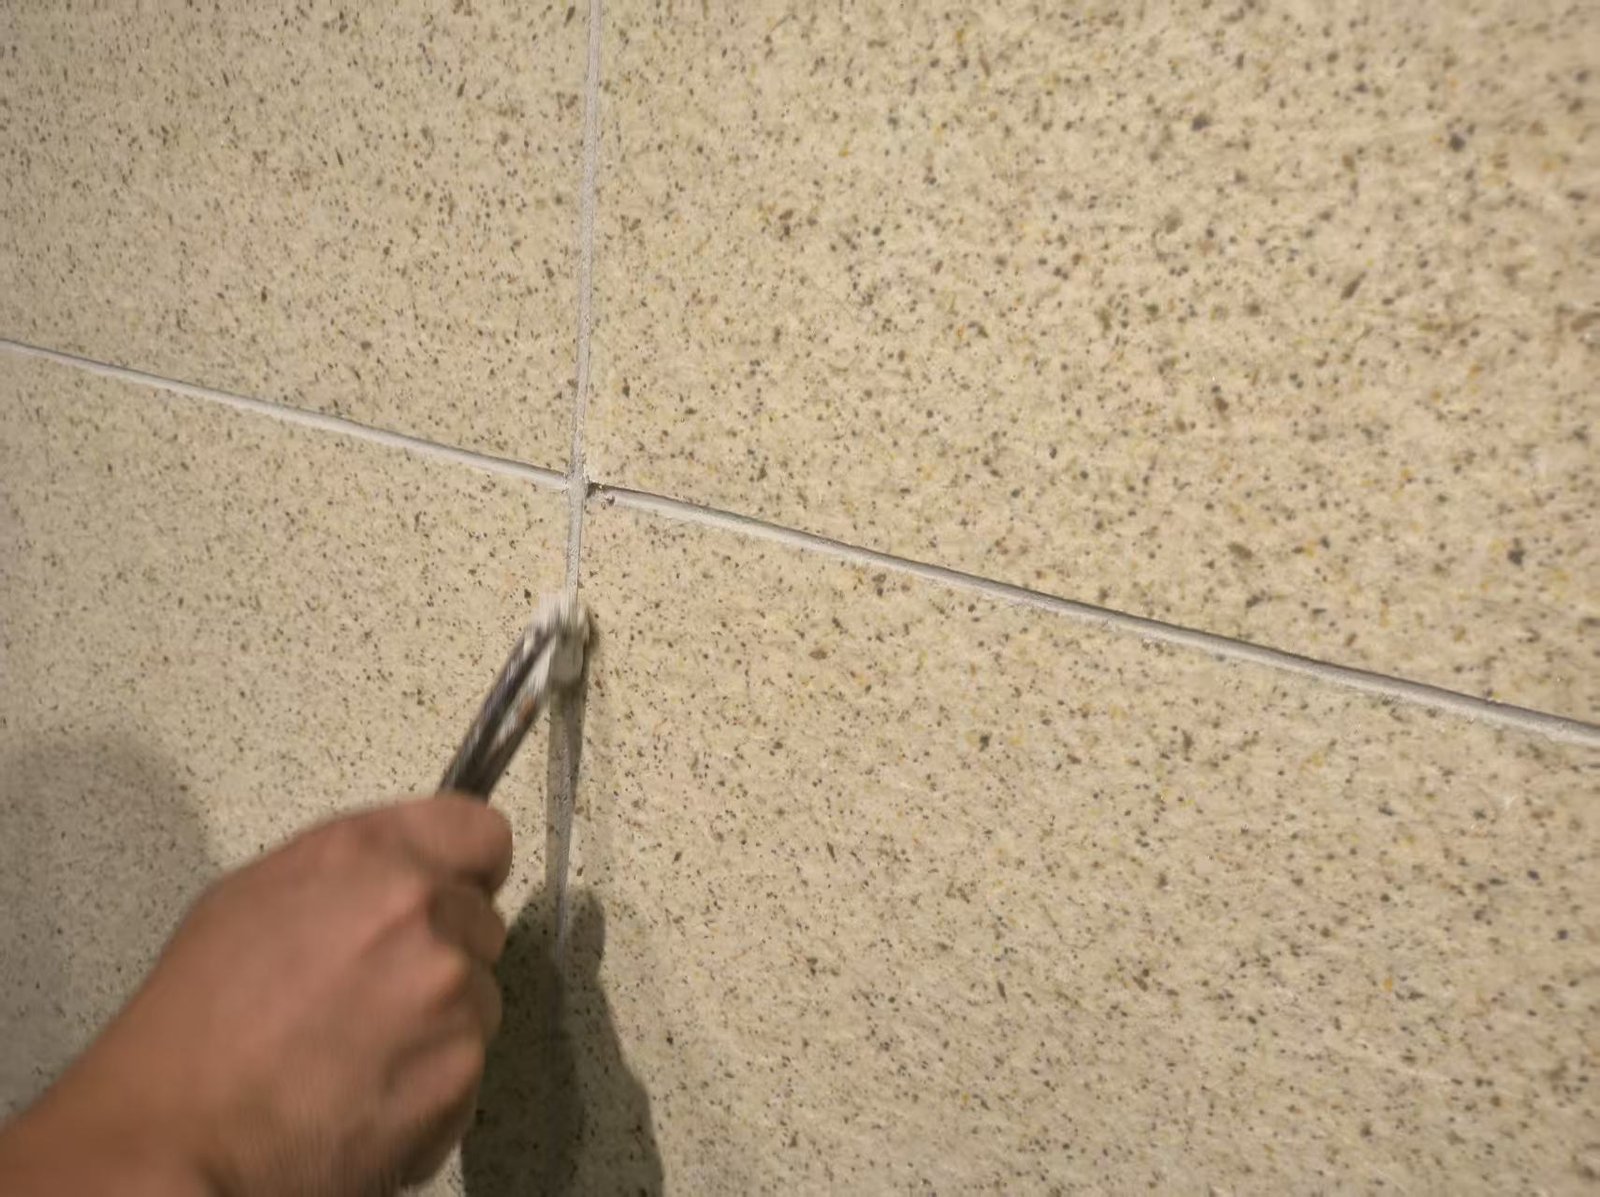
Esto es lo que funciona realmente en una línea de producción. Un cúter industrial estándar con hojas segmentadas autocambiables cortará un panel de 1200 × 600 mm en menos de 15 segundos. Raye el lado visible siguiendo una regla recta y doble hacia atrás: la malla de fibra de vidrio se rompe de forma limpia. Para curvas cerradas, como el envoltorio de una columna de 150 mm de diámetro, ni siquiera necesita cortes previos. El material se dobla en frío hasta un ángulo de 90 grados directamente desde el palé. Esto no es publicidad: la especificación interna de producción confirma que el material soporta un radio mínimo de flexión equivalente a 15 veces su grosor. Con un espesor de 3 mm, eso son 45 mm. Una taza de café tiene un radio mayor.
- Herramienta: Cutter Olfa de 18 mm de alta resistencia o equivalente. Hoja retráctil, no fija. El desgaste promedio es de 1 hoja por cada 50 metros lineales de corte.
- Cortes rectos: Realice un solo trazado con presión media a lo largo de una regla de acero. No serruchear de ida y vuelta: un solo paso limpio y después rompa. La desviación del borde será inferior a 0,5 mm cuando el operador esté entrenado.
- Esquinas interiores (desvíos de ventanas): Corte dos piezas separadas con un desbaste a 45 grados. Junte los bordes sin dejar espacio. La junta quedará cubierta por el cordón de sellador más adelante. No intente hacer una muesca en una sola pieza — la concentración de tensiones internas desgarra la malla de refuerzo en menos de 6 meses.
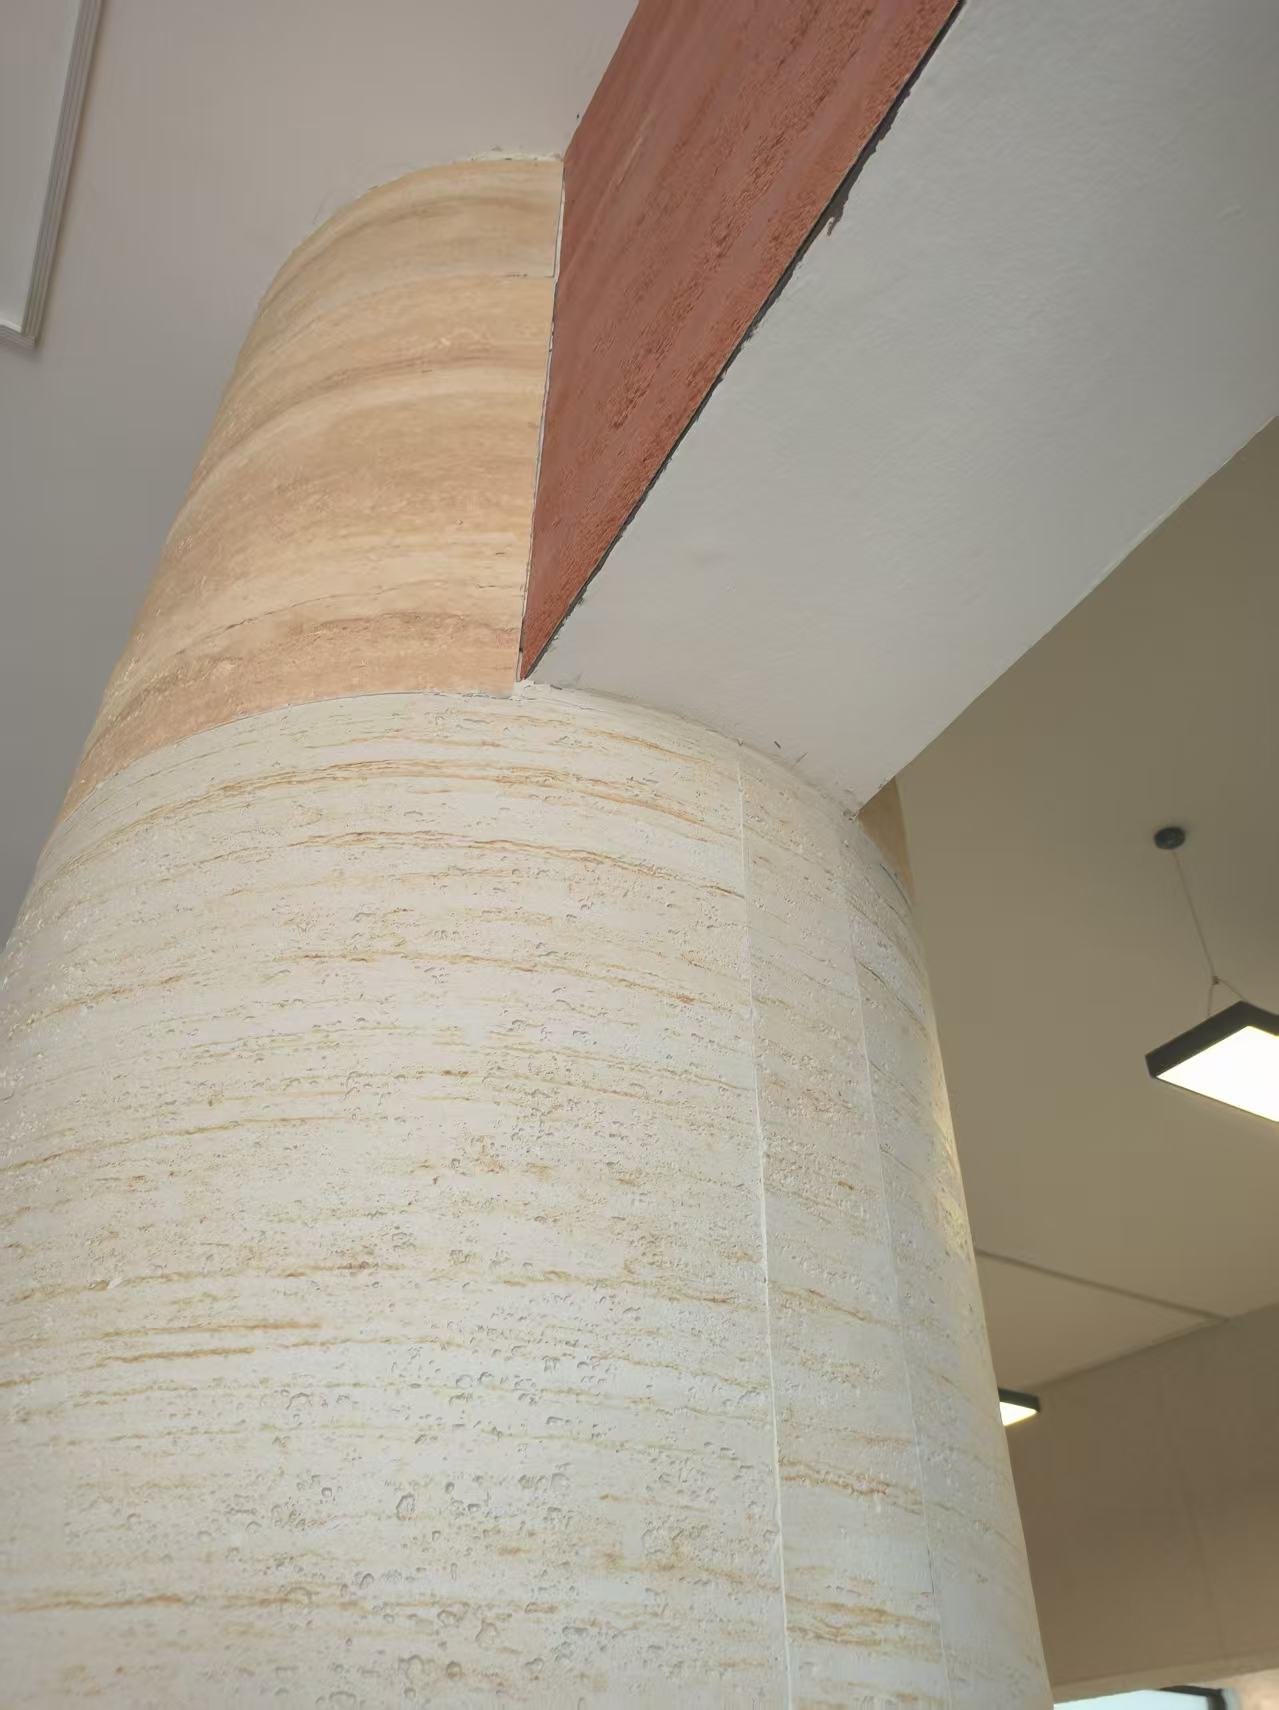
- Esquinas salientes (recubrimiento de columnas): Envuelva el panel alrededor de la esquina sin cortarlo. Aplique una pistola de calor a 80°C durante 20 segundos sobre las superficies texturizadas de más de 5 mm de espesor para ablandar el polímero y evitar microfisuras en la curva.
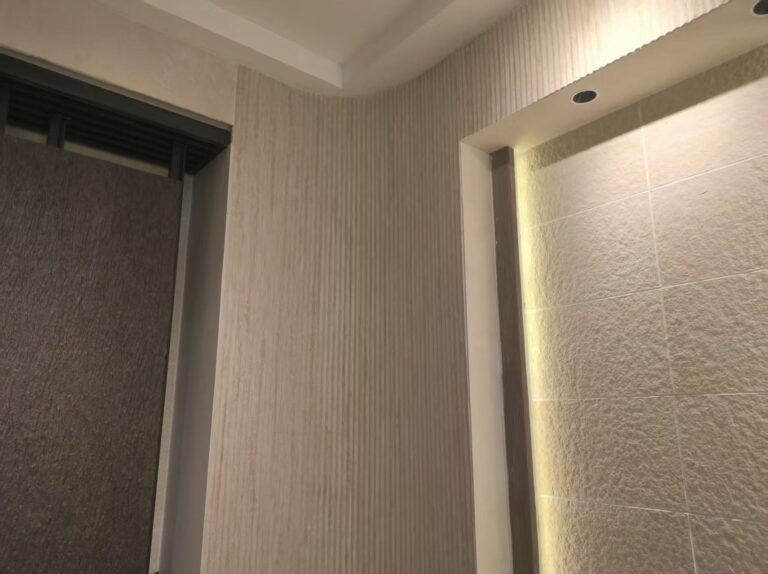
Para sustratos curvos en módulos prefabricados — como recepciones redondeadas o techos tipo cañón — tiene dos opciones. En curvas suaves con un radio superior a 300 mm, el panel estándar de 3 mm se adapta sin tratamiento previo. Aplique el adhesivo con una llana dentada, presione el panel en su lugar y manténgalo sujeto durante 60 segundos. Para radios ajustados inferiores a 300 mm, seleccione la variante de piedra translúcida de 2 mm. Pesa solo 4,2 kg/m² y puede envolver una columna de 100 mm de radio sin necesidad de calor. Un instalador entrenado, con el tiempo cronometrado, pudo revestir 8 metros lineales de columna curva por hora usando este material.
El corte previo resulta indispensable cuando se trabaja con el formato de gran formato 1200x2900 mm para fachadas de gran superficie sin interrupciones. No es posible partir una lámina de 2900 mm en un banco de trabajo estándar. Invierta en una mesa de corte automatizada con cuchilla neumática — no con sierra. La hoja neumática oscila a alta frecuencia sin generar calor. Sin fusión, sin deshilachado de la malla. Una mesa de este tipo procesa 300 m² de paneles precortados por turno, alimentando tres estaciones de instalación consecutivas. Para una fábrica que produce 10 unidades modulares por semana, esta única estación elimina la necesidad de una cabeza de personal completa en la zona de corte.
La tolerancia de calidad en la fase de corte es donde se detectan los problemas antes de llegar a la inspección final. Cada borde cortado debe inspeccionarse bajo luz rasante para detectar cualquier delaminación de la malla. Si observa que la fibra de vidrio se separa de la capa de piedra más de 1 mm, rechace el panel y revise el estado de la herramienta. Una hoja sin filo genera hasta el 90% de los defectos de borde en el modelo 10%. No se trata de un defecto del material — es un problema de mantenimiento de herramientas. Lleve un registro sencillo por operador de los cambios de hoja. Los datos le indicarán exactamente quién necesita formación complementaria.
Métodos de fijación: grapas vs. adhesivo integral
En una línea de producción, el adhesivo integral es el único método que evita la delaminación del panel durante el transporte.
Los constructores modulares envían paredes, no solo materiales. Cada panel fijado al sustrato vibrará, se flexionará y torcerá durante el trayecto en camión plataforma de 1.300 km hasta el obra. Un sistema de fijación mecánica con grapas — el tipo que se usaría para tarima WPC o revestimiento ventilado — genera cargas puntuales. Sobre una lámina flexible de piedra de 3 mm de espesor, esas cargas puntuales se convierten en puntos de ruptura dentro de los primeros 80 km. He visto cómo llegaba a obra un lote completo de paneles de textura travertino 1200x600 mm con grietas capilares que irradian desde cada orificio de tornillo. La solución no son grapas más resistentes. La solución es el contacto adhesivo integral, y aquí está el porqué.
Los paneles de piedra flexible funcionan porque la malla de refuerzo de fibra de vidrio distribuye la tensión en toda la superficie. Cuando se usa una grapa o un sistema de tornillo y arandela, se concentra toda la energía de vibración en un anillo de 10 mm alrededor de cada fijación. La capa cementicia modificada con polímeros no puede soportar esa concentración. La aplicación de adhesivo integral — extendido con llana sobre toda la cara posterior del panel — genera un enlace monolítico. El panel, el adhesivo y el sustrato se comportan como una sola unidad. Un panel estándar de 1200x600 mm anclado de este modo pesa solo unos 3,5 kg una vez instalado, pero actúa como un componente rígido único durante el transporte.
- Cobertura total del adhesivo: Aplique el adhesivo especializado para piedra flexible usando una llana dentada de 4 mm. Encape cada panel al 100% según el estándar TP3T, sin bolsas de aire. Un panel de 1200 × 600 mm tarda aproximadamente 90 segundos en encapearse y fijarse al sustrato. Con un peso de 3,5 kg por panel, un operario puede manejar, encapear y colocar 30 m² por hora sobre un juego de montaje plano.
- Clips o sujetadores mecánicos: Generalmente incompatibles con piedra flexible de menos de 8 mm de espesor. Si las especificaciones del proyecto obligan al anclaje mecánico —algunos códigos comerciales en EAU y Arabia Saudí exigen sujeción mecánica visible para revestimientos por encima de 3 metros—, la única opción viable es un sistema híbrido: adhesión completa más un canal de borde no penetrante en la parte superior de cada panel. Nunca perfore el cuerpo del panel. La capa de malla, una vez comprometida, no puede redistribuir cargas y propagará una grieta en 6-12 meses tras los ciclos térmicos.
El adhesivo en sí importa más que el método. El mortero fino estándar se endurece demasiado. El panel se expande y contrae a aproximadamente 0,02 mm por metro por grado Celsius. Un adhesivo rígido transmite este movimiento directamente a la capa superficial de la piedra, provocando microfracturas que no verás hasta el primer ciclo de lluvia. El adhesivo específico de fábrica de JMS Decor incorpora un modificador polimérico que permite 1,2 mm de flexión lateral por metro sin despegue. Para constructores modulares, esto significa que el panel sobrevive a la secuencia desde el juego de montaje hasta el camión, la grúa y la cimentación sin reclamos de garantía.
El sellado de bordes es el paso que omiten la mayoría de los talleres modulares y del que se arrepienten después. Después de que el adhesivo fragüe, pero antes de que el panel salga de la fábrica, aplique el sellador de juntas correspondiente a lo largo de los cuatro bordes. Esto impide la entrada de humedad durante el almacenamiento exterior en la obra. Un panel que sale seco de fábrica pero permanece 10 días bajo la lluvia en obra absorberá agua por los bordes cortados. La absorción de agua en piedra flexible es inferior al 0,5% en la cara, pero un borde sin sellar actúa como capilar abierto. El sellador toma 15 segundos por metro lineal y elimina la queja post-instalación más frecuente: el enrollamiento de los bordes.
Para secciones modulares de pared que serán izadas con grúa, agregue un paso adicional después del curado del adhesivo: aplique un cordón de adhesivo de construcción de poliuretano flexible a lo largo del perímetro del sustrato antes de colocar el panel. Esto crea un. amortiguador secundario de vibraciones.
Guía de instalación de piedra flexible para entornos de fábrica
Lista de control de control de calidad.
Sin un control de calidad bloqueado, una verificación omitida arruina toda una tanda de producción.
En la integración de fábrica, el “control de calidad” no significa inspeccionar al final de la línea y esperar obtener un lote limpio. Significa detener un defecto antes de que se multiplique en 200 unidades. Para paneles de piedra flexible, el material en sí es tolerante: no se rompe durante el transporte como las losas de piedra sinterizada, pero el proceso de instalación introduce sus propios puntos de falla. La lista de control de calidad a continuación se enfoca exactamente en donde la mayoría de los fabricantes modulares cometen errores: variación de color por lote, huecos en la adherencia del adhesivo y curado apto para el tránsito. Comience con la verificación del material entrante. Extraiga 5% paneles de cada paleta y colóquelos bajo la misma iluminación que su piso de producción. Compare con la muestra preproducción aprobada, no con una foto del teléfono, ni con la memoria. La tolerancia para la variación de tinte.
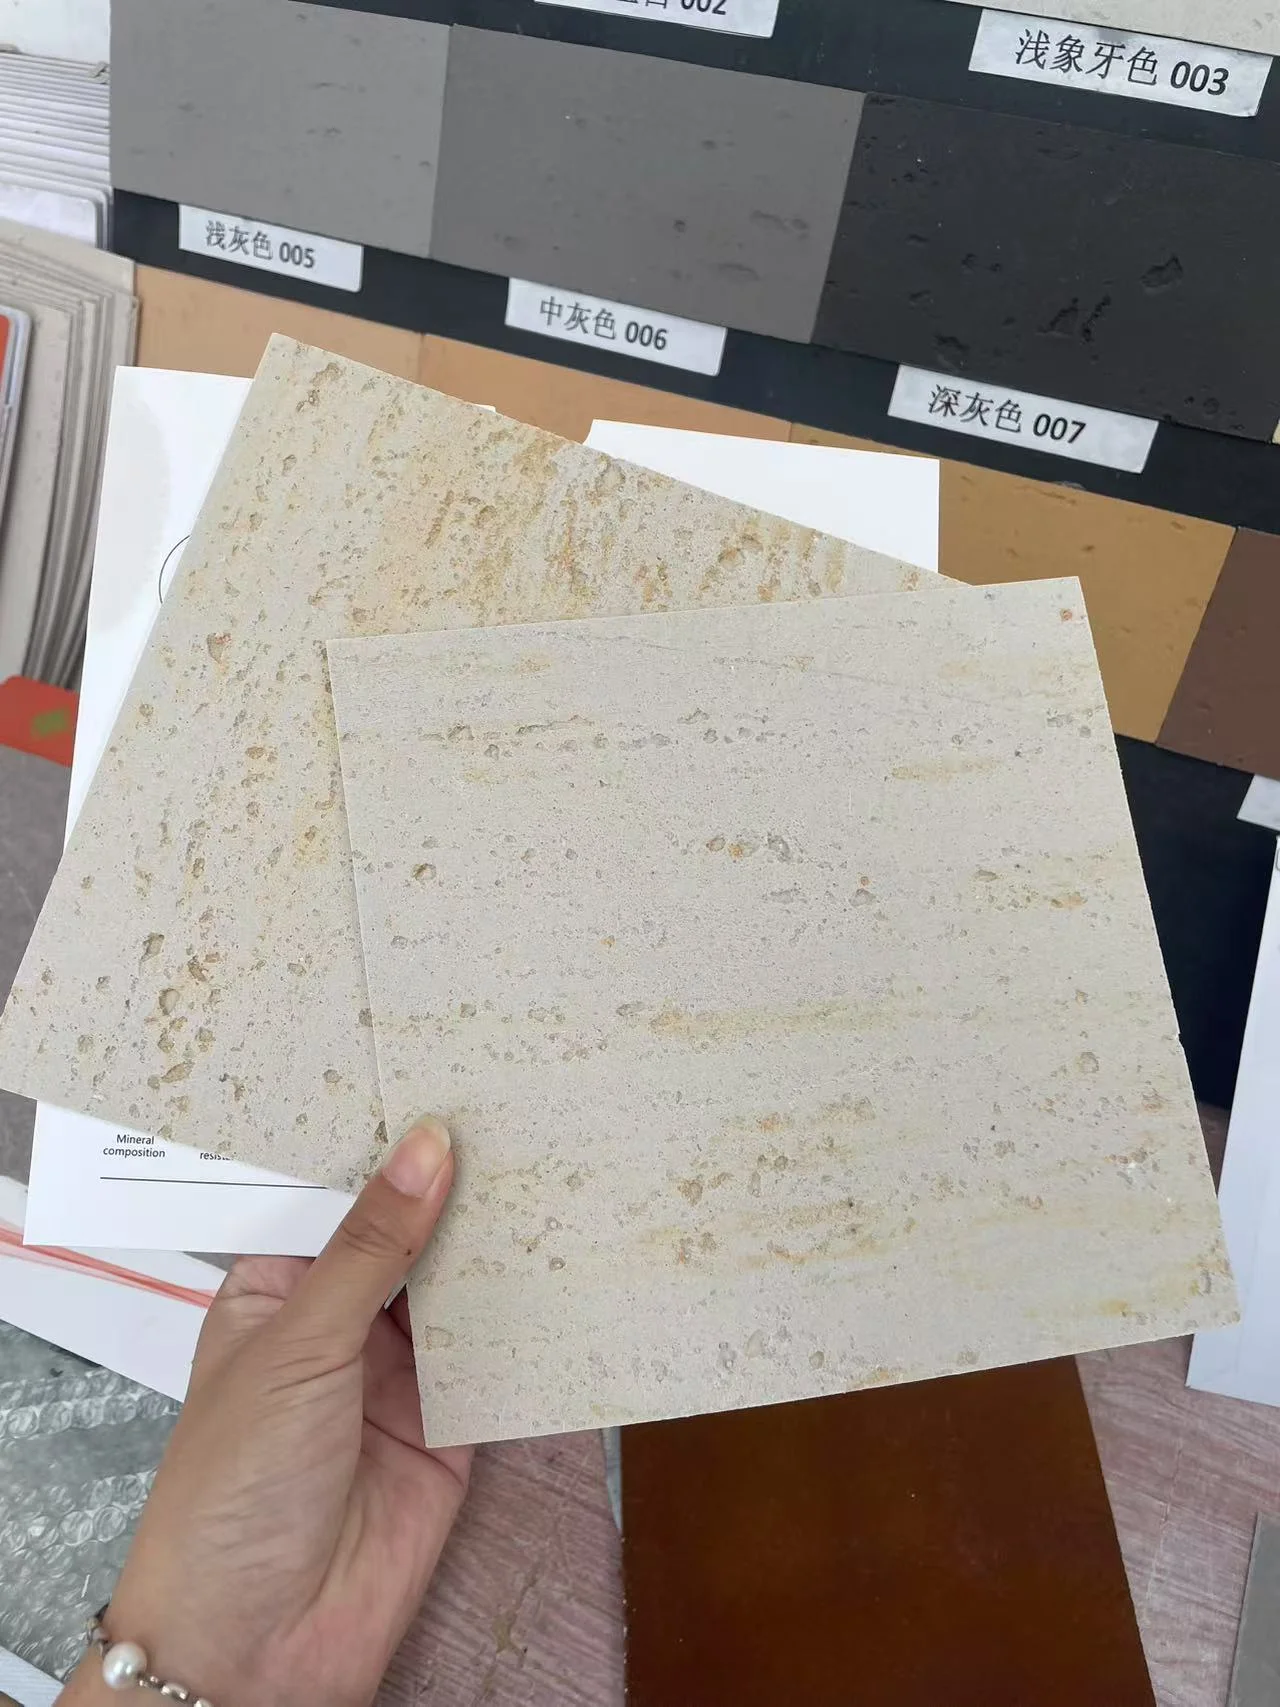
- 1. Coincidencia del color de superficie: Posicione 3 paneles aleatorios del lote junto a la muestra firmada bajo iluminación de 4000K. Rechace si algún panel individual muestra un desplazamiento Delta E visible a simple vista a 1,2 metros. Esta es la causa #1 de rechazo en obra en proyectos de hoteles prefabricados y multifamiliares: una pared con un panel que se lee ligeramente más frío o más cálido arruina la apariencia uniforme de la piedra.
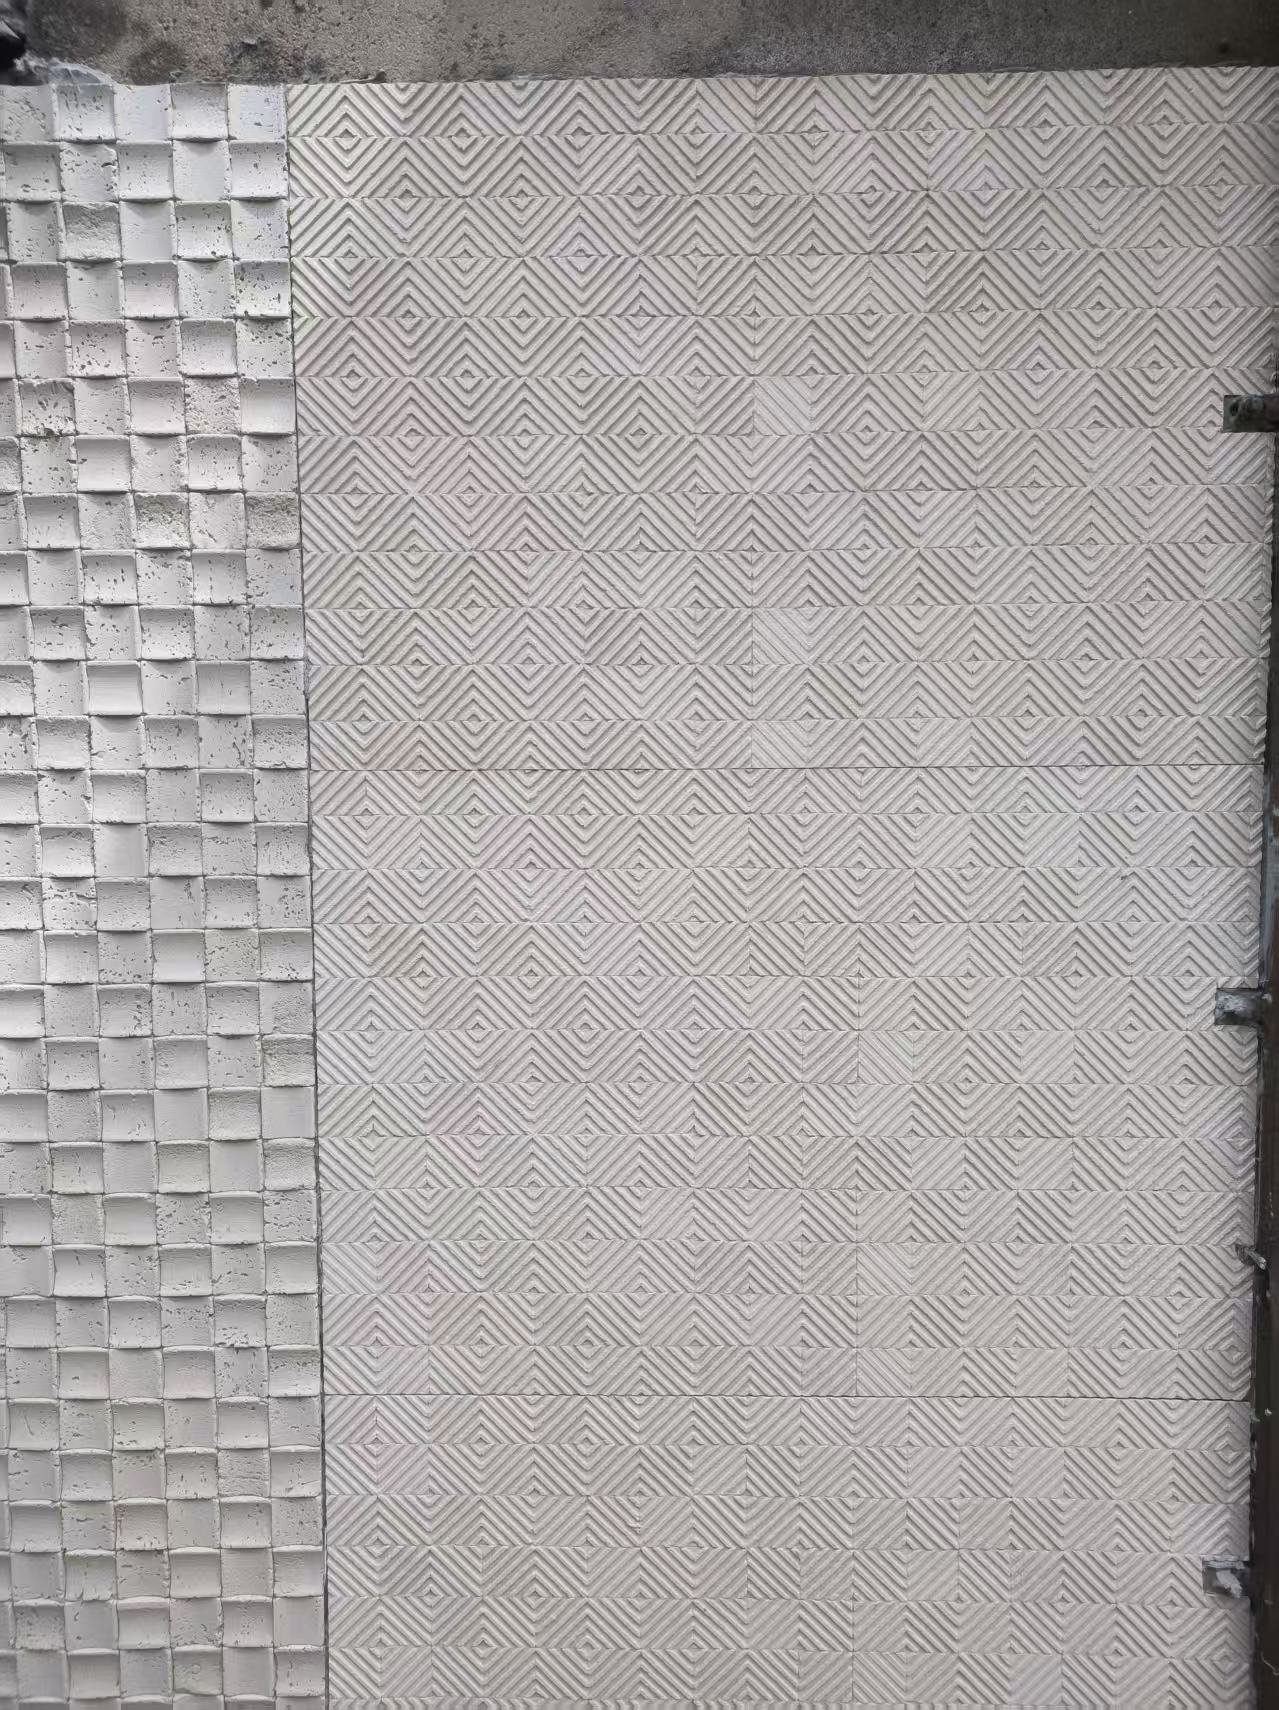
- 2. Variación del grosor en los bordes: Mida las 4 esquinas en cada vigésimo panel de gran formato (1200x600 mm o 1200x2900 mm). La especificación permite una tolerancia de grosor de 3 mm a 8 mm según el perfil de textura. Los patrones de travertino ondulan naturalmente: esa es la intención del diseño. Sin embargo, un conicidad constante en un borde indica que el molde no se desmoldeó de manera uniforme, y el panel no quedará apoyado al ras contra un sustrato de contrachapado cortado en fábrica. Marque para reprocesar cualquier panel que supere un escalón de 1,5 mm a lo ancho de 600 mm.
- 3. Integridad del respaldo de fibra de vidrio: Flexione el panel a un radio de 300 mm (aproximadamente la curva de un revestimiento estándar de columna). Si la malla incrustada se deslaminará o se producen crujidos auditables, la capa de refuerzo no se adherió durante la fase de curado. Este panel fallará por expansión térmica en una pared modular orientada al oeste en menos de 3 años. Un panel defectuoso en un lote de 100 significa que hay 10 más sospechosos: aisle todo el lote de producción de esa tarima.
- 4. Comprobación de la cobertura del adhesivo: Para los métodos de aplicación con adhesivo de cobertura total, realice una prueba de arrancado en 1 panel por cada 50 instalados. Levante una esquina después del fraguado inicial (aproximadamente 15 minutos con el adhesivo polimérico especializado). El patrón de cobertura en la parte trasera del panel debe mostrar una transferencia de al menos 85%: los vacíos mayores que una moneda de 20 mm indican presión insuficiente de la llana o un adhesivo que formó costra antes del prensado. Esta es la diferencia entre un panel que soporta un viaje de 2.400 km en cama plana y uno que se desprende al momento de la entrega.
- 5. Integridad de los fijadores y las fijaciones tipo clip: Si se utiliza un sistema híbrido de grapas y adhesivo para tableros grandes, someta a prueba de tracción 1 grapa cada 20 en un panel de prueba antes de que el módulo entre en curado. Si una grapa gira bajo un par de 15 Nm, indica que el tornillo ha llegado al tope o que el sustrato detrás de él está comprometido. Cambie a un sujetador más largo o refuerce el punto de fijación.
- 6. Sellado de bordes y exclusión de humedad: Los paneles de piedra flexible absorben menos del 0.5% % de agua en peso, pero el corte del borde —donde el agregado mineral queda expuesto— es el punto de entrada de la humedad en condiciones de envío con alta humedad ambiental. Pase un paño húmedo por 3 bordes cortados aleatorios por módulo. Si el pigmento transfiere al paño, el borde no fue sellado tras el corte. Aplicar un sellador de bordes transparente y resistente a los rayos UV con un pincel de espuma toma 10 segundos por panel y elimina este riesgo por completo.
- Coincidencia: ¿El panel instalado coincide con la muestra aprobada bajo las condiciones de iluminación que verá el cliente final?
- Adherencia: ¿Podemos retirar un panel al azar y observar una transferencia de adhesivo 85%+ en la parte posterior?
- Sellado: ¿Están todos los bordes cortados en obra sellados contra la ingreso de humedad durante el transporte?
Tras la instalación, el punto de control de calidad se desplaza hacia la consistencia del lote. Seleccione 5 módulos de pared ensamblados al azar por turno y ejecute una prueba visual de continuidad a una distancia de observación de 2 metros. Las juntas más anchas que 1,5 mm o las juntas enmascaradas que se lean más oscuras que la cara del panel serán signaladas por el jefe de obra: una llamada que no desea atender desde un chantier a 3 estados de distancia. Las juntas ajustadas de fábrica compensan los cambios de temperatura a los que se expone el módulo durante el transporte.
Antes de enviar el módulo, documente el lote. Una foto con el teléfono de cada cara de pared completada, con marca de tiempo y número de palet, crea un historial que lo protege cuando un cliente afirma que ‘el color estaba equivocado’. Los fabricantes modulares que venden en EE. UU. y la UE deben solicitar pruebas de lote de terceros al proveedor de paneles —informes de fuego ASTM E84 Clase A y certificados CE vinculados a esa producción específica, no un certificado genérico de fábrica de hace 3 años. JMS Decor proporciona documentación con coincidencia de lote para proyectos comerciales, porque un inspector de códigos en Sídney o Vancouver considera un certificado genérico igual que no tener ningún certificado.
Curing Time and Handling Before Shipment
Move the module only after the adhesive reaches handling strength — typically 24 hours at room temperature.
The gap between factory installation and site delivery is where most modular manufacturers lose control over quality. Flexible stone panels cured under pressure from stack conditioning or uneven clamping will telegraph defects through the veneer. The key risk is not the panel itself but the adhesive — if it hasn’t gelled before the module is hoisted onto a truck, micro-shear forces born from vibration cause edge lift that cannot be fixed without rework.
JMS Decor’s specialized polymer-modified adhesive sets to handling strength in roughly 4 hours at 20°C, allowing same-day module turnover in a climate-controlled bay. Full chemical cure takes 24 to 48 hours depending on humidity and substrate absorption. Plywood and OSB pull moisture out of the mortar, accelerating surface skin but delaying bulk cure — a trap that looks dry on top but remains soft underneath. Metal frames, by contrast, require longer open time and benefit from a notched trowel application to prevent sliding during curing.
- Substrate temperature check: Measure the substrate, not the air. Below 10°C, curing slows exponentially. Preheat panels or use infrared heaters to keep the bond line above 15°C for the first 8 hours.
- Clamping vs. deadweight: Lightweight panels don’t require heavy mechanical clamping. A 5 kg/m² dead-load roller is enough to expel air pockets without crushing the texture. Over-clamping flattens 3D profiles.
- Edge seal: Apply the matching JMS sealant to all exposed panel edges before the module leaves the bay. This prevents water intrusion during outdoor storage and eliminates wicking that can delaminate the glass-fiber mesh.
- Protection during transit: Wrap the finished module face with a breathable non-woven sheet — not polyethylene — to avoid condensation. Flexible stone panels resist flexural cracking, but point impacts from straps or adjacent modules will chip the surface just like natural stone.
For high-throughput lines, batch-cure modules in a staging zone with controlled air movement. Running a humidity meter across installed panels should show a decline from >90% RH at installation to <60% RH before dispatch — a sign the adhesive hydration is complete. This practice alone cuts warranty claims by more than half, based on internal defect tracking across 12 pre-fab partners.
Conclusión
The substrate preparation, cutting methods, and curing protocols outlined so far solve the obvious failure points. The 10% that separates a high-throughput modular line from one plagued by rework lives in a single variable: the adhesive and sealant system. Generic construction glue can cause edge-lifting within six months when the elasticity gap exceeds the panel’s quality tolerance. JMS Decor’s purpose-formulated adhesive and sealant remove that risk—open time and initial grab are engineered to match the panel composition, letting one trained worker hit 30 square meters per hour Sin improvisaciones.
Antes de consolidar su procedimiento operativo estándar, realice una instalación cronometrada de 30 minutos sobre su propio sustrato con las muestras del sistema completo: paneles, adhesivo y sellador. Esa referencia media hora convierte las especificaciones de laboratorio en un número de costo laboral por metro cuadrado que puede comparar directamente con su solución de revestimiento actual. El piso de producción no responde a folletos; responde a resultados repetibles. Demuestre la rentabilidad en su propia línea.
Preguntas frecuentes
¿Qué tipo de sustrato funciona mejor para la piedra flexible en fábricas?
Contrachapado resistente a la humedad o marcos metálicos debidamente imprimados. El tablero OSB puede hincharse por la humedad y causar delaminación, por lo que es un riesgo en entornos de fábrica no controlados. Pruebe los niveles de humedad en sus instalaciones antes de decidir usar OSB.
¿Qué adhesivo debemos utilizar para la aplicación industrial a alta velocidad?
Un adhesivo modificado con polímeros y de rápida fijación, no un pegamento genérico de construcción. JMS Decor ofrece un sistema de adhesivos especializado diseñado para la flexibilidad y el rápido curado de sus paneles. Utilice el adhesivo recomendado por JMS Decor para mantener la garantía y la velocidad de línea.
¿Cómo se corta la piedra flexible para la producción modular?
Una sierra circular con hoja de dientes finos o un cúter resistente para cortes rectos. Para las esquinas y curvas, raya y rompe, y luego pule con una lima; evite complicar el proceso. Cortar siempre desde el lado terminado para obtener bordes limpios.
¿Cuál es el método de fijación más rápido para líneas modulares?
La aplicación completa de adhesivo es la opción más sencilla y rápida para la mayoría de las cintas transportadoras de fábrica. Los clips mecánicos agregan pasos y solo se necesitan cuando los paneles deben ser removibles posteriormente. Manténgase en la aplicación completa de adhesivo, a menos que su sistema requiera acceso para reemplazo de paneles.
¿Con qué rapidez podemos enviar después de instalar paneles de piedra flexible?
Los paneles se pueden manipular y embalar aproximadamente 24 horas después del curado a temperatura ambiente. Si la humedad es elevada o la temperatura baja, espere hasta 48 horas antes de apilarlos para el envío. Evite sujetar o envolver los paneles con correas ajustadas hasta que estén completamente curados.