生産見本と工場床に届けられる製品の差が、大半の柔軟石材工場の設置スケジュールを崩壊させる要因です。業界で知られるスウェーデンのモジュールビルダーは先四半期に、3D travertine パネル 1,200㎡を受領しました。サンプルはクレームゼロで合格していました。しかし量産バッチでは色公差の逸脱が生じ、 デルタE 3.5 ——彼らの 4000K 組立ブース照明の下では目視可能です。ラインは 2 日間停止し、調達チームは供給業者との間で契約上の品質許容範囲内かどうかを巡って論争しました。代替品の発送までには、モジュール納品ウィンドウが 11 営業日短縮されました。サンプル承認とロット現実にこの差があるからこそ、単体コストは維持されるのか出血するのかが決まります。.
モジュラーおよびプリファブメーカーは、建設現場の設営者とは異なる数式に直面します。建設現場では、作業者がMisaligned なパネルの修正に 1 時間を要することもあります。工場のラインでは、同じ誤りが 40 単位数繰り返され、シフト監督者が気づくまで放置されます。スピードは重要ですが、 リピート性の方がより重要です. 。訓練を受けた取り付け職人は、基材の準備と接着剤システムが最適化されている場合、1時間あたり 30㎡のflexible stone を施工できます。そのペースを3交代で安定して維持できれば、単一ステーションから1日あたり約720㎡が生産されます。一方、接着剤オープンタイムが短すぎたり、硬化ラックがボトルネックになったりしてそれを逃すと、1日の生産量は半分になります。.
ほとんどすべての取り付けガイドは、パネルがすでに建設済みの垂直壁に取り付けられることを前提としています。しかし、壁モジュールがジグの上でフラットに組み立てられ、輸送のために縦起こしされる工場設定では、その助言は機能しません。基材の選択が変わります。 OSB とマグネシウム酸化物 板は、湿度耐性が重要な市場では合板に取って代わります。また金属スタッドフレームにはセメントボードとは異なる接着剤レオロジーが必要です。もし製造エンジニアが屋外での施工現場と同じ建設用接着剤をまだ指定しているようなら、あなたは収益機会を逃しています。工場向けに調合された特殊接着剤は、MCM(修正粘土材料)専用に設計され、より速く硬化し、グラスファイバーメッシュ裏地に強固に付着し、スループットを阻害する24時間のオープンタイムを排除します。.
ラインの任何ステーションを変更する前に、供給業者と3点を確定させましょう。第一:彼らはInspect ボックス内の自社検査条件だけでなく、貴工場の照明条件においても Delta E 2.0以内でバッチ間色一致性を保証できますか? 第二:モジュールが零下気温の中で平輸送トラックで400km輸送された後、接着剤システムが完全な接着力を維持できますか? 第三:彼らは貴標準モジュール寸法に適合したプレカットパネルサイズを提供し、切り抜きステーションがフルシートではなく端材を処理するようにできますか?これらのいずれかの答えが「ノー」なら、時間当たりの設置数が追跡すべき本当の数ではありません——リワーク率がそうです。.
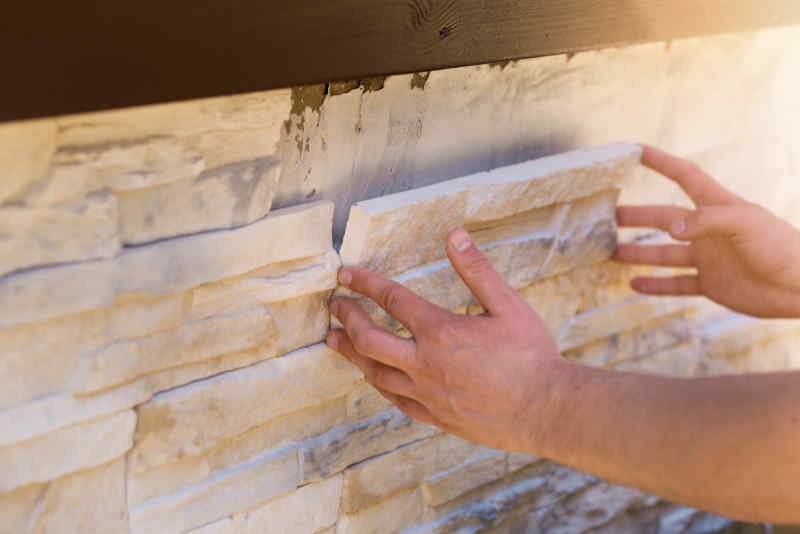
基材の準備: 合板、OSB、または金属フレーム
OSB の湿度による膨張は #1 工場で生じるラミネート剥がれクレームの原因です。.
工場のラインにおける flexible stone の基材平坦度仕様は、あなたの考えるよりも厳格です。フィールド設置では 2m の直尺下で 3mm の偏差を許容する場合でも、モジュラー生産では 2mm を超えてはいけません。それを超えた偏差は厚さ 3〜8mm のベニアを伝わります。 grazing 光下では、これらの波紋が高品質な石材の見た目を一瞬で損ねます。.
ベニア板(ACXまたはBBO等級)が最適です。歪みが小さく OSBは湿気の変化で, 膨張・収縮しやすく、平滑な面がプライマーの密着性を高めます。コスト面からエンジニアリングチームがOSBを要求する場合(スウェーデンやカナダのプレハブラインでよく見られるケース)は、湿潤環境に対応したOSB/3またはOSB/4等級の使用を必須としてください。標準的なOSB/2では、プライマー塗布後72時間以内にパネル端部が膨張し、0.8mmの段差が生じてしまう事例を確認しています。この段差は石目調ベニールの塗装後も顕著に表れます。.
- 金属フレーム(鋼製スタッド): セメントボードまたは酸化マグネシウムボードの表皮層が必要です。鋼材への直接接着は禁止です。熱膨張係数の差異がパネルの弾性记忆力の150%を超えると、縁持ち上がりが発生します。.
- 平度検査の前処理: 2mアルミ定規を使用して調査します。2mm以上の窪みはマーキングし、ポリマー改質レベルコンパウンドで5mmまで補填します。それ以上の凹みがある場合はパネル交換が必要です。.
- プライマーの必要性: 溶剤なしエポキシまたはアクリル系プライマーを120〜150g/m²で塗布します。これは多孔質基材(OSBなど)をシーールし、サンド加工されたベニア板の塵埃を除去します。塵埃は工場QAが見過ごしがちですが、結合を弱めるsilent bond-breakerです。.
ポーランドのモジュラーメーカーは19mm OSB/3で200ユニットの試作を行い、社内平度検査を通過させました。コスト削減のため、半数のユニットではプライマーを省略し、1モジュールあたり1.2時間の短縮を図りました。しかし14日の養生サイクル後、プライマー未塗布のパネルの11%で4mmの縁反りが確認されました。再作業コストは、接着剤コスト削減分で得られた6ヶ月分のメリットを消し飛ばしました。プライマーは省略不可能であり、工程内で最も安い保険です。.
適切な接着剤の選定(JMS Decor専用 glue)
「どのような建設用接着剤でも機能する」という迷信を無視し、工場効率化にはポリマー改質化学式が必要です。.
多くの設置ガイドでは同じ楽観的アドバイスが繰り返されています。タイルマスチックを購入して即座に作業開始という提案です。私は6か国のモジュラーラインを監査しましたが、このアプローチは労働費を圧迫する手戻りを生みます。柔軟石材パネル(改良粘土、樹脂エマルジョン、ガラス繊維メッシュ)はほぼ孔隙ゼロです。標準的なセメント系接着剤は化学的結合ではなく水化学反应で硬化します。OSBや金属フレームのような低吸水性基材上では表面が硬化し、弱く機械的な保持力しか発揮しません。輸送中の振動で縁が持ち上がります。私は1200×600mmパネルに不適切な接着剤を使用した結果、モジュール出荷後48時間以内に12%の剥離を目撃しています。.
真に求められるのは「強力な接着剤」ではなく、生産ラインの制約に最適化された接着剤です。具体的には、支えなしで垂直面への塗布に対応する高い初期粘着力、パネルの柔軟性(曲げ半径<5mm)に追従する伸縮性、そして作業 станцииのサイクル時間に合わせた作業時間です。JMS Decorの専用接着剤はこの素材専用に配合されており、単なるリブランドされた建設用接着剤ではありません。塗布直後にフルサイズパネルを保持できるため、作業者は仮支持なしで次のピースへと移動できます。モジュラー壁システムにおいては、これが「時間あたり8枚」と「1作業站あたり30m²」の差を生みます。.
- 化学組成: ポリマー改質、セメント水化物なし。フレキシブルストーン樹脂豊潤背面に化学架橋で接着します。.
- 開放時間: 23°Cで20〜25分、ライン作業員にゆとりのある施工ウィンドウを提供します。ラ齿付きへらの塗布により乾燥スポットを防止。.
- 塗布面積: 20kgバケツ1つで約15〜18m²(3×3mmラ齿付きへら使用時)。単位面積あたり1.2〜1.4kgを計算基準としてください。.
- グリーングラブ(初期接着力): 10分で180kPa—1200×2900mmの大判ボード(最大14.5kg)にクランプや仮 support なしで施工可能。.
合板戻り、金属枠組、石膏ボード下地など複合基材を扱うモジュラーショップにおいて、本接着剤は三基材すべてで施工性が一定です。切り替え不要です。JMS Decorラインの相配套密封材は、工場仕上げ仕様の継手を実現し、0.5%以下の吸水率を達成してパネル仕様と一致させます。これらをシステム化することで、 our 生産監査における施工後の不具合率(2%)を圧縮します。.
本特殊接着剤の着荷コストを汎用改質モルタルと比較する際は、手直しコストで試算してください。工場内のモジュラールウォールから失敗パネルを外すには、枚当たり25分加えてパネル交換コストが必要です。材料単価差はm²あたり$1.50以下です。手直し1件で、200m²の施工における節約分が消滅します。仕様は利益を削るところではなく、通過能力を守るためのものです。.
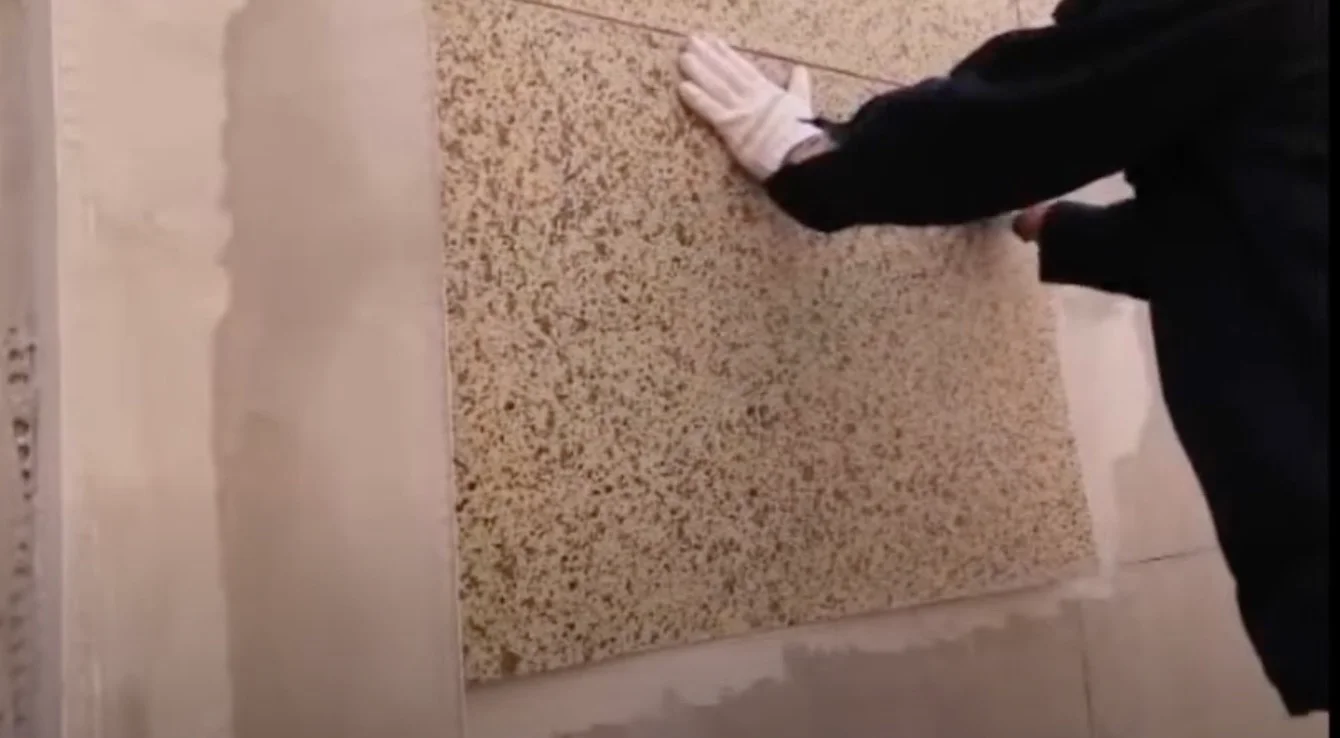
角部および曲面のパネル切断・成形
工場マネージャーの多くは角部の処理を過度に複雑にしてしまいがちです。.
生産ラインで実際に機能する方法をお伝えします。セグメンテッドスナップオフブレード付きの標準業務用ナイフで、1200×600mmパネルを15秒以内に切断できます。直線ガイドに沿って面側にスクライブを入れ、裏側に折り返して snap — ガラス繊維メッシュが cleanly に切断されます。 緊密なカーブ, 、例えば直径150mmの円柱巻き付けの場合は、事前に切断する必要すらありません。素材はパレットからそのまま冷間で90度まで曲げられます。これは宣伝文句ではありません。社内生産仕様書により、本素材は厚さの15倍の最小曲げ半径に耐えることが確認されています。厚み3mmであれば45mmです。コーヒーカップより小さな半径です。.
- 工具: オルファ 18mm ハイドラシックナイフまたは同等品。レトラクタブルブレード(引き込み式)、固定刃ではありません。平均的なcut量は1ブレードにつき50 linearメートルです。.
- ストレートカット: 鋼製定規に沿って中程度の圧力で1回スコアします。こぎるように往復させず、一筆で切ってから折ります。適切に訓練された作業者の場合、edgeのdeviationは0.5mm未満になります。.
- インサイドコーナー(ウィンドウリターン): 45度ミターカッターで2枚の別々のピースをcutし、butt接合します。jointは後でシーラントビードで覆います。1枚のピースにノッチを入れることはしないでください — 6か月以内にinternal stress concentrationによりmeshがtearします。.
- 外側コーナー(コラムラップ): パネルを角にカットせずに巻き付けます。80°Cのヒートガンで20秒間、5mm以上の厚みのテクスチャ表面に heat を加えてポリマーを緩和し、曲げ時のマイクロクラックを防ぎます。.
モジュールユニットの曲がりある基材(丸みのある受付カウンターや樽型天井モジュールなど)には、2つのアプローチがあります。半径300mmを超える緩やかなカーブであれば、標準的な3mmパネルは何の処理も不要でそのまま適応します。凹型鋸目こてで接着剤を塗布し、パネルを押し当てて60秒間固定してください。半径300mm以下のきついカーブには、2mm透明ストーンバリアントを指定します。重量はわずか4.2 kg/m²で、熱を使わずに100mm半径のコラムをラップできます。私の計測では、 trained な instalоlerがこれを使って時間あたり8直線メートルの曲がりコラムを被覆していました。.
1200x2900mmの大型ボード格式で広大な連続ファサードを扱う際に、カッティングが不可欠になることがあります。2900mmのシートを標準作業台でスナップカットすることはできません。自動式カッティングテーブル(ソーではなく空気圧ナイフ式)を導入してください。高周波で振動する空気圧ブレードは熱を発生させません。溶融もメッシュのほつれも起こりません。そのようなテーブル1台で1シフト中に300m²の既製パネルを処理でき、ラインの downstream の3つの設置ステーションに供給できます。週10モジュールユニットを量産する工場では、このスタンド1つで切断作業のフルタイムスタッフ1名分の削減を実現します。.
カッティング工程での品質許容範囲は、最終検査前に問題を発見できる重要なポイントです。すべてのカット縁は落射光下でメッシュのはがれ(delamination)を確認しながら検査してください。ガラス繊維がストーン層から1mm以上分離しているパネルは廃棄し、ブレードの劣化を確認します。研ぎ済みのブレードはエッジ不良の90%を引き起こします。これは素材不良ではなく工具メンテナンスの問題です。ブレード交換記録をオペレーター別に簡単なログシートで管理し、そのデータから再教育が必要な担当者をはっきり特定してください。.
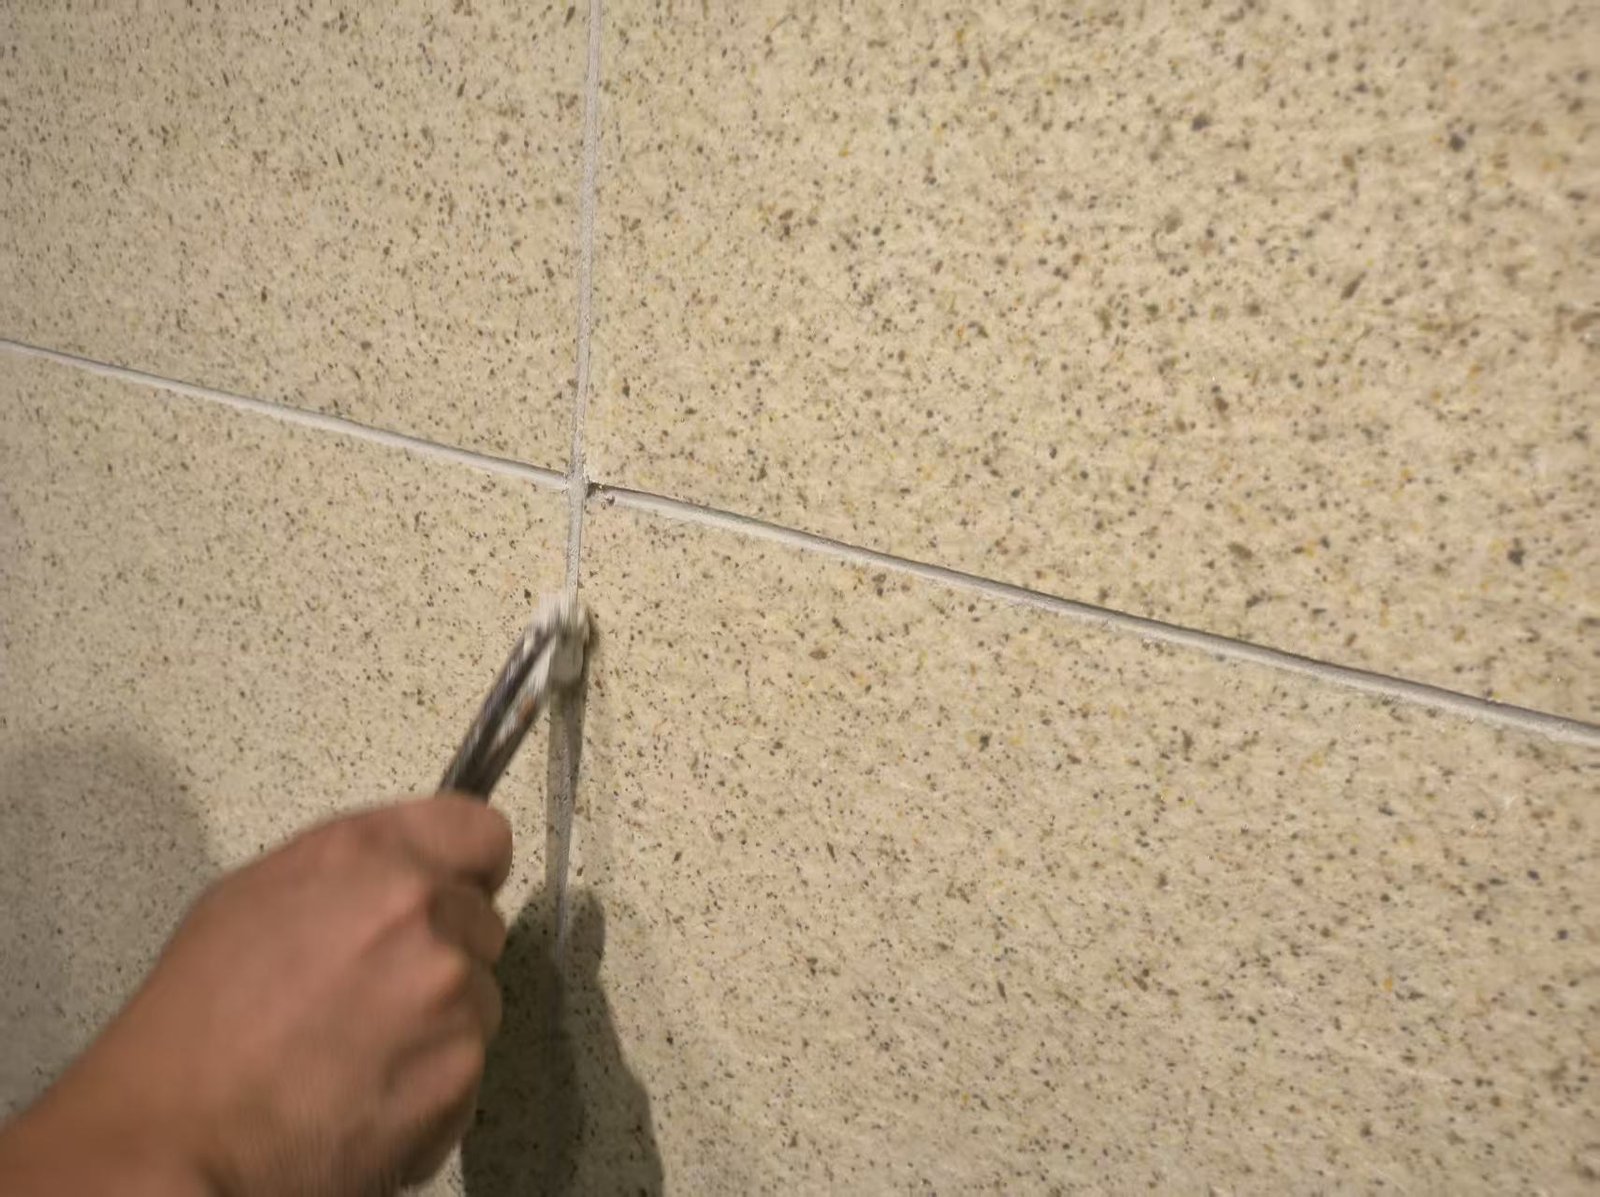
留め付け方法: クリップ vs 全面接着
工場ラインにおいては、全面接着は輸送中のパネル剥離を防ぐ唯一の方法です。.
モジュラービルダーは材料だけでなく壁を輸送します。基板に取り付けられたすべてのパネルは、現場まで800マイルを走行するフラットベッドトラック上で振動し、たわみ、ねじれます。WPCデッキングや防水通気クラディングに使用するような機械式クリップシステムは集中荷重を生み出します。厚さ3mmのフレキシブルストーンシートにおいて、これらの集中荷重は最初の50マイル以内に引き裂きの原因となります。私は1200x600mmトラバーチン柄パネルの1本ロットが、ネイルホールから放射状にヘアラインクラックが入った状態で現場に到着するのを見たことがあります。解決策は優れたクリップではありません。解決策は全面接着です。その理由を以下に説明します。.
フレキシブルストーンパネルは、ガラス繊維メッシュ補強が応力をシート全体に分散させることで機能します。クリップやナット付きネジシステムを使用すると、振動エネルギーのすべてが各留め具周辺の直径10mmのリングに集中します。ポリマー改性セメント質層はそれに対応できません。全面接着とは、パネル裏面全体にこてで塗布して単一体化された接合を作り出すことを意味します。パネル、接着剤、基材が一体化して動きます。標準的な1200x600mmパネルをこの方法で接着すると、設置時の重量はわずか約3.5kgですが、輸送中は一連の剛体成分のように振る舞います。.
- 全面接着施工: 4mmノッチ付きこてを使用して専用柔軟石用接着剤を塗布します。パネル全面(100%の Coverage)に裏塗りし、空洞ゼロを保ってください。1200x600mmパネル1枚の塗布と設置には約90秒かかります。パネル重量は3.5kgで、1人の作業員が平坦な生産治具上で1時間あたりに処理・裏塗り・設置できる面積は30m²です。.
- クリップまたは機械固定具: 厚さ8mm未満の柔軟石とは一般的に併用できません。プロジェクト仕様で機械固定を強制する場合(UAEやサウジアラビアの一部商業コードでは3m以上の外装材に可視の機械的拘束を義務付けています)、唯一の実用的な方法はハイブリッド工法、すなわち全面接着剤 bonding と各パネル上部に設ける非貫通エッジチャンネルの併用です。パネル本体を絶対に貫通打孔しないでください。メッシュ層が損なわれると荷重を再分配できなくなり、熱循環により6〜12か月のうちにひび割れが拡大します。.
施工方法よりも接着剤そのものの品質が重要です。標準的な薄型セメントモルタルは硬化後に硬すぎます。パネルは1度あたりおよそ 1メートル当たり0.02mm. の割合で膨張・収縮します。硬質接着剤はこの移動量を直接石表面層へ伝え、最初の降雨サイクルまで見えないマイクロクラックを引き起こします。JMS Decorの工場専用接着剤はポリマー変性剤を配合し、1メートル当たり1.2mmの横方向フレックスを剥がれ落ちることなく許容します。モジュールビルダーにとってこれは、治具からトラック、クレーン、基礎設置までの工程全体でパネルが耐え、保証請求の対象とならないことを意味します。.
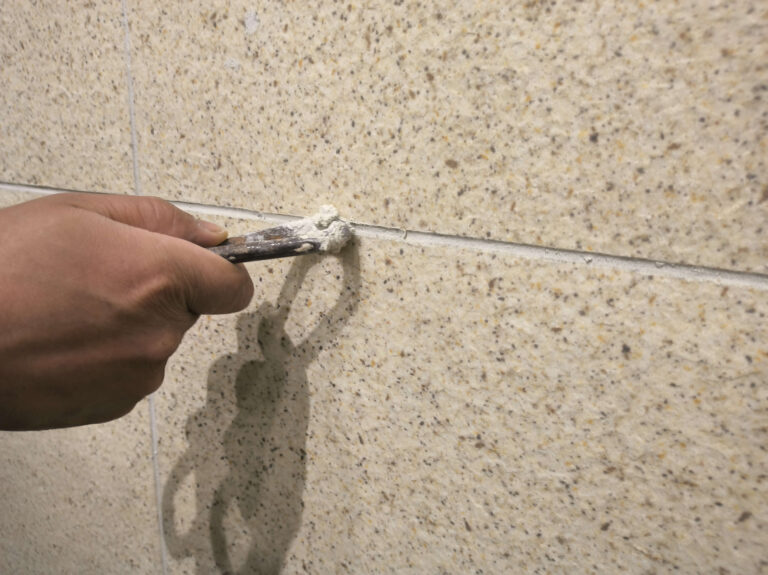
縁部シーリングはモジュラー工場が最も飛ばしやすいステップであり、後に後悔することになります。接着剤が硬化した後、パネルが工場を出る前に、すべての4辺に沿ってMatchingジョイントシーラントを塗布してください。これは建設現場での屋外保管中の水分浸入を防ぎます。乾燥した状態で工場を出ても、現場で10日間の降雨にさらされると、パネルは切断縁から水分を吸収します。. 柔軟石の 吸水率は面では0.5%未満ですが、シーリングされていない縁は開放された毛細管のようなものです。シーラントは線形1メートル当たり15秒で塗布でき、設置後の最も一般的な苦情である縁のカールを防ぎます。.
クレーンで据え付けるモジュラー壁セクションの場合、接着剤硬化後にさらに1つのステップを追加します。パネルを設置する前に、基材の周縁に沿ってフレキシブルなポリウレタン建築用接着剤のビードを走らせます。これにより 二次振動ダンパー. 塔吊で持ち上げる2.9m高さの壁面セクションでは、パネル上部の振動がたわみ3〜5mmに達することがあります。 perimeter bead(縁枠ビード)は、その変位をパネル表面に伝えることなく吸収します。.
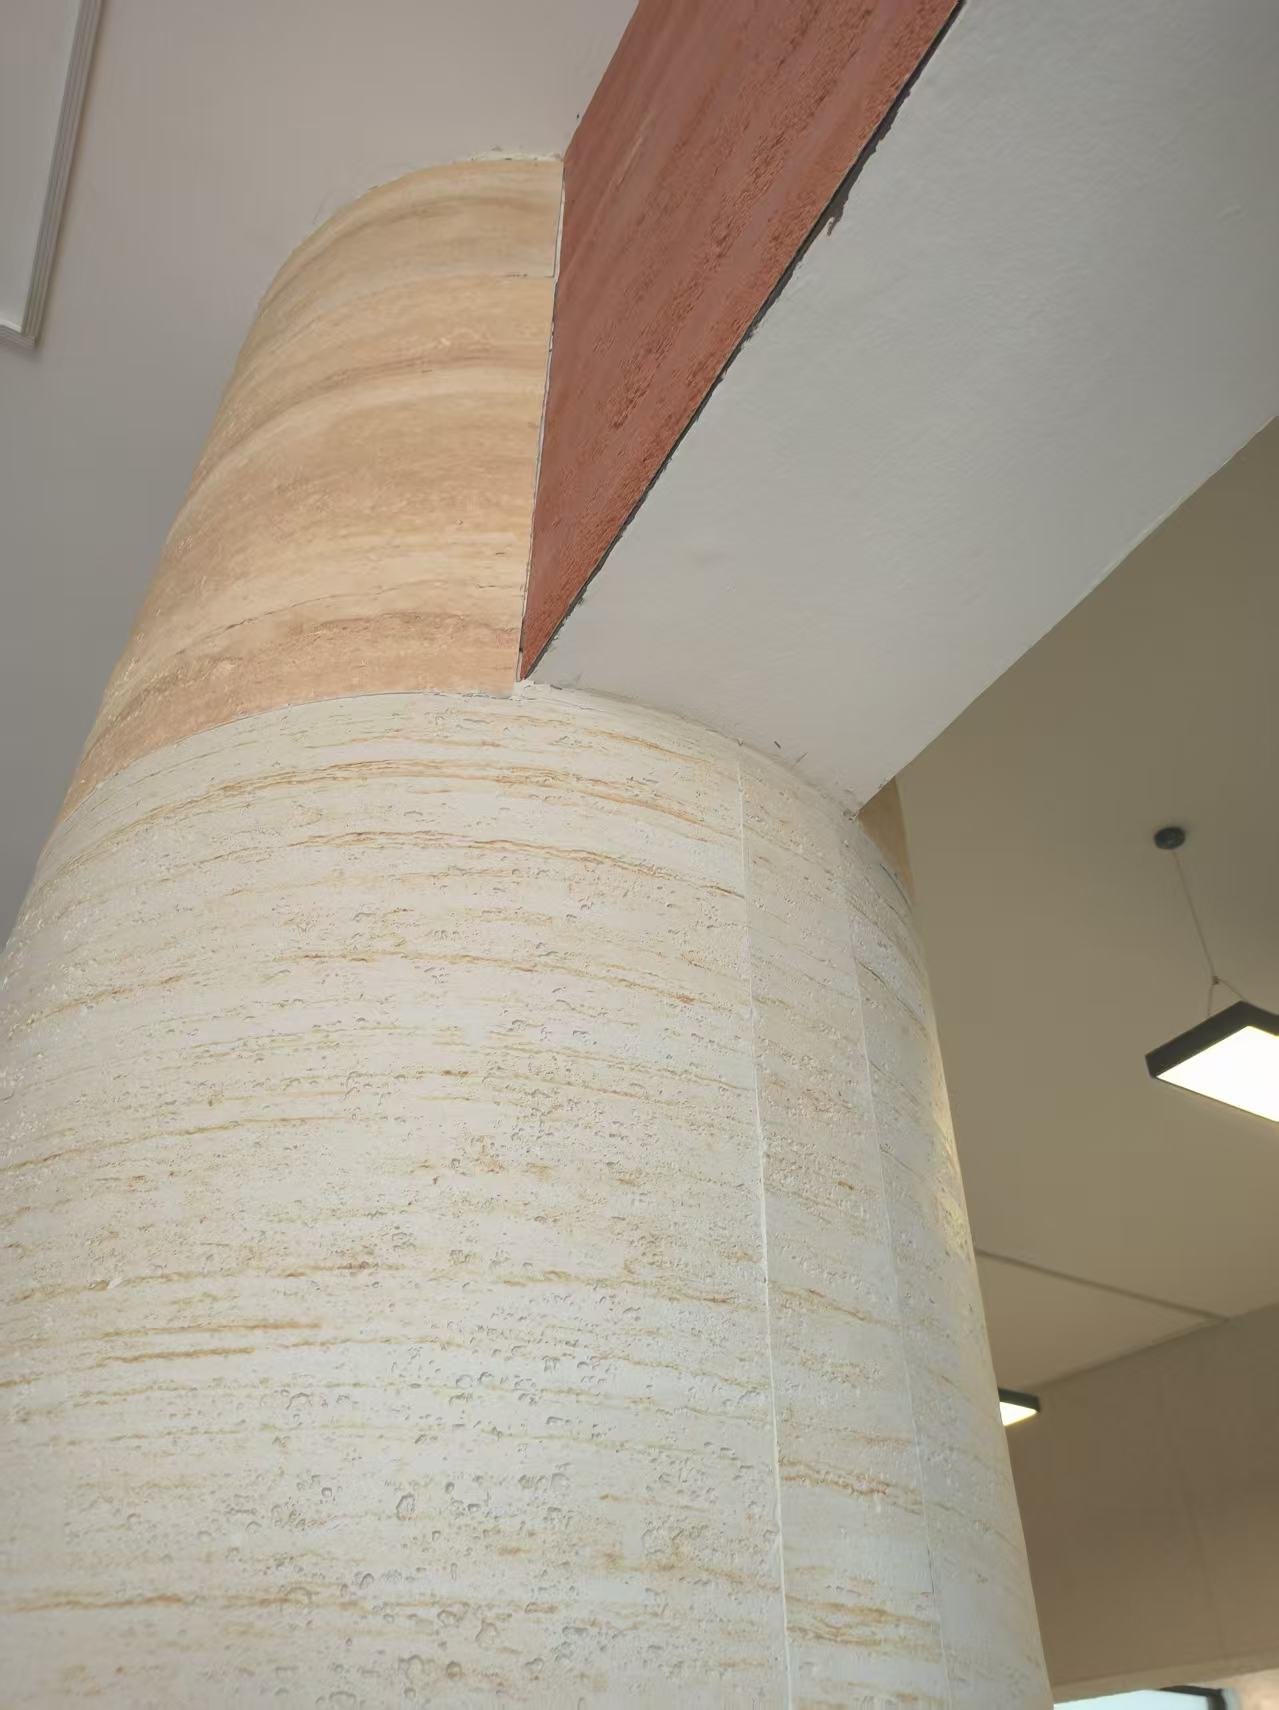
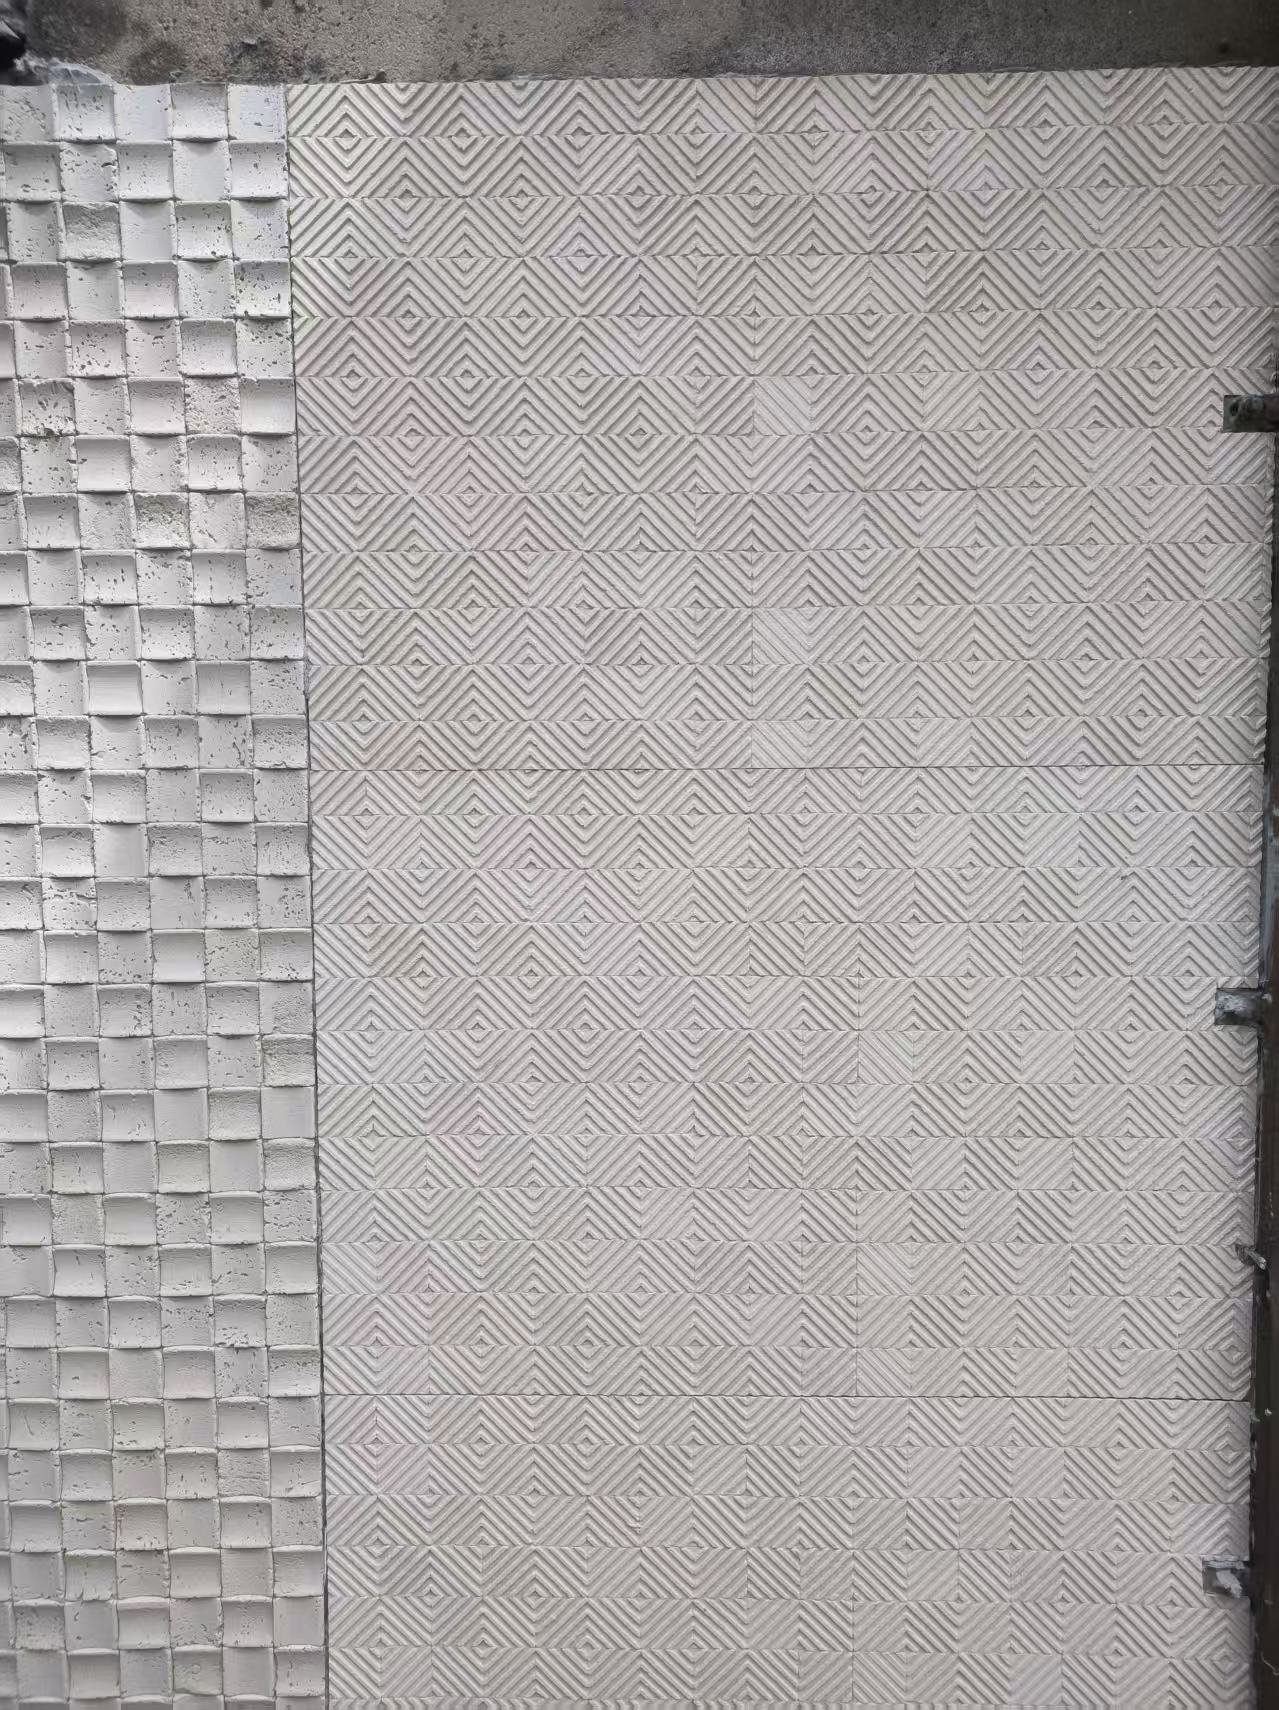
品質管理チェックリスト
QCゲートが完全にロックされていない場合、チェックを1つスキップしただけで、生産ロット全体が無駄になります。.
ファクトリー統合における「品質管理」とは、ラインの最後に inspections して良好なロットを願うことではありません。それは、不具合が200単位に広がる前に食い止めることです。フレキシブルストーンパネルの場合、素材自体はある程度許容性が高く、焼結石板のように輸送中に破砕することはありませんが、設置プロセスには独自の故障ポイントが生じます。以下のQCチェックリストは、多くのモジュラーメーカーが失敗しやすい箇所、具体的にはロットごとの色差、接着剤の Bond Gap、および輸送対応の硬化状態に的を定めています。.
まず入庫資材チェックから始めます。各パレットから5%のパネルを引き出し、生産床と同じ照明の下で並べます。承認済みの生産前サンプルと照合してください——スマートフォンの写真でも、記憶でもありません。許容範囲は 染色LOTばらつき のフレキシブルストーンでは、セラミックタイルよりも厳しく管理されます。表面是无機系ミネラルであり、塩基コート層が湿度レベルによって異なる吸収を示すためです。JMS Decorは出荷時の不良率を1%未満に抑えていますが、この1%も、ロット端部のトリミングが不十分な場合に1つのカートンに集中することがあります。.
- 1. 表面色のマッチング: バッチからランダムに選んだ3枚のパネルを、署名済みのサンプルと一緒に4000Kの照明下で並べて確認してください。肉眼で識別できるデルタEの色差が1枚でもあれば却下します。これが prefab hotelやマルチファミリー向けプロジェクトにおける現場での拒絶(#1)の主要原因です。1枚のパネルの色味がわずかに coolあるいはwarmにズレるだけで、シームレスな石張りの見た目が崩れてしまいます。.
- 2. エッジの厚さばらつき: 大型パネル(1200x600mm または 1200x2900mm)の20枚に1枚の割合で、4隅の厚さを測定します。仕様ではテクスチャのプロファイルに応じて3mm〜8mmの厚さ公差が許容されます。トラバーチン柄は自然的に変動すること(それがデザインの意図です)は別として、片側のエッジに沿って一貫したテーパーがある場合は金型からの離型が均等でなく、パネルが工場で切断された合板基材に密着しません。600mm幅あたり1.5mm以上の段差があるパネルは全て手直し対象としてマークしてください。.
- 3. ガラス繊維裏打ちの健全性: パネルを300mm半径(標準的なコラム巻きつけのカーブ程度)まで曲げます。内蔵メッシュの剥離や音を伴うクラックが生じた場合、補強層の硬化段階での接合が不十分だったことを示します。このパネルは西向きのモジュールウォールの熱膨張によって3年以内に破壊されます。100枚入りバッチの中に1枚でも不合格があれば、残り10枚も疑わしいと見なし、そのパレットからの全生産ロットを隔離してください。.
- 4. 接着剤塗布量の確認: 全面接着施工の場合、50枚ごとに1枚を選んでピールテストを実施します。初期硬化後(専用ポリマー接着剤を使用時は約15分)、角を持ち上げて確認します。パネル裏面の転写パターンは85%以上の転移率を示さなければならず、20mm硬貨より大きな空隙がある場合はコテ圧不足または圧着前に接着剤がスキン状に硬化していたことを示します。これこそが、トラックで2,400km輸送されるフラットベッド積載で生き残るパネルと、配送時に浮き上がってしまうパネルとの違いです。.
- 5. 固定具およびクリップの健全性: 大型ボード用にクリップと接着剤のハイブリッドシステムを使用する場合は、モジュールが硬化に入る前にモックアップ基材に対して20個に1個の割合でクリップの引張テストを実施します。15Nmのトルクの下でクリップが回転する場合、ネジが底付きしているか、背後の基材が損傷しているサインです。より長いファスナーに切り替えるか、フレームポイントを補強してください。.
- 6. 縁のシール処理と湿気対策: フレキシブルストーンパネルの吸水率は重量比で0.51%未満ですが、鉱物aggregateが露出する切断面は、高湿度の輸送環境下における湿気の浸入経路となります。モジュールごとにランダムに選んだ3本の切断面に湿らせた布で軽く拭き、色素が布に移らないか確認します。色素が移る場合は、切断後の縁のシール処理が不十分です。フォームブラシでクリアなUV耐性.edge sealantを塗布するだけで10秒/パネルでこのリスクを完全に解消できます。.
- 色合致: 施工済パネルは、エンドクライアントが確認する照明条件下で承認済みサンプルと一致していますか?
- 貼着: ランダムに選んだパネルを剥がした際、裏面に85%+以上の接着剤転写が確認できますか?
- シール: 輸送中の湿気浸入を防ぐため、すべての現場切断縁が施シールされていますか?
設置後、QCチェックポイントはバッチの整合性にシフトします。シフトごとにランダムに選んだ組立済み壁モジュール5個を選び、2m離れて視覚的連続性のテストを行います。継ぎ目が1.5mmより広い、またはコーキング目地がパネル表面より濃く見えるものは、現場監督者によって指摘されます。州を3つ跨省した建設現場からそのようなクレームを受けたくないはずです。工場で厳密に tight な継ぎ目にしておけば、輸送中の温度変動にも対応できます。.
モジュール出荷前にバッチ記録を残しましょう。タイムスタンプとパレット番号入りの完成壁面のスマートフォン写真は、クライアントが「色が違う」と主張した際にあなたを守る監査証跡となります。米国およびEU市場向けのモジュラーメーカーは、パネルサプライヤからサードパーティ制のバッチ検査を請求すべきです — 3年前の汎用工場認証ではなく、当該生産ロットに紐づくASTM E84 Class A防火報告書およびCE認証書の提出を求めてください。JMS Decorは商業向けプロジェクトにバッチ一致文書を提供しています。シドニーやバンクーバーの建築検査官は、汎用認証書を「認証なし」と同じく取り扱うからです。.
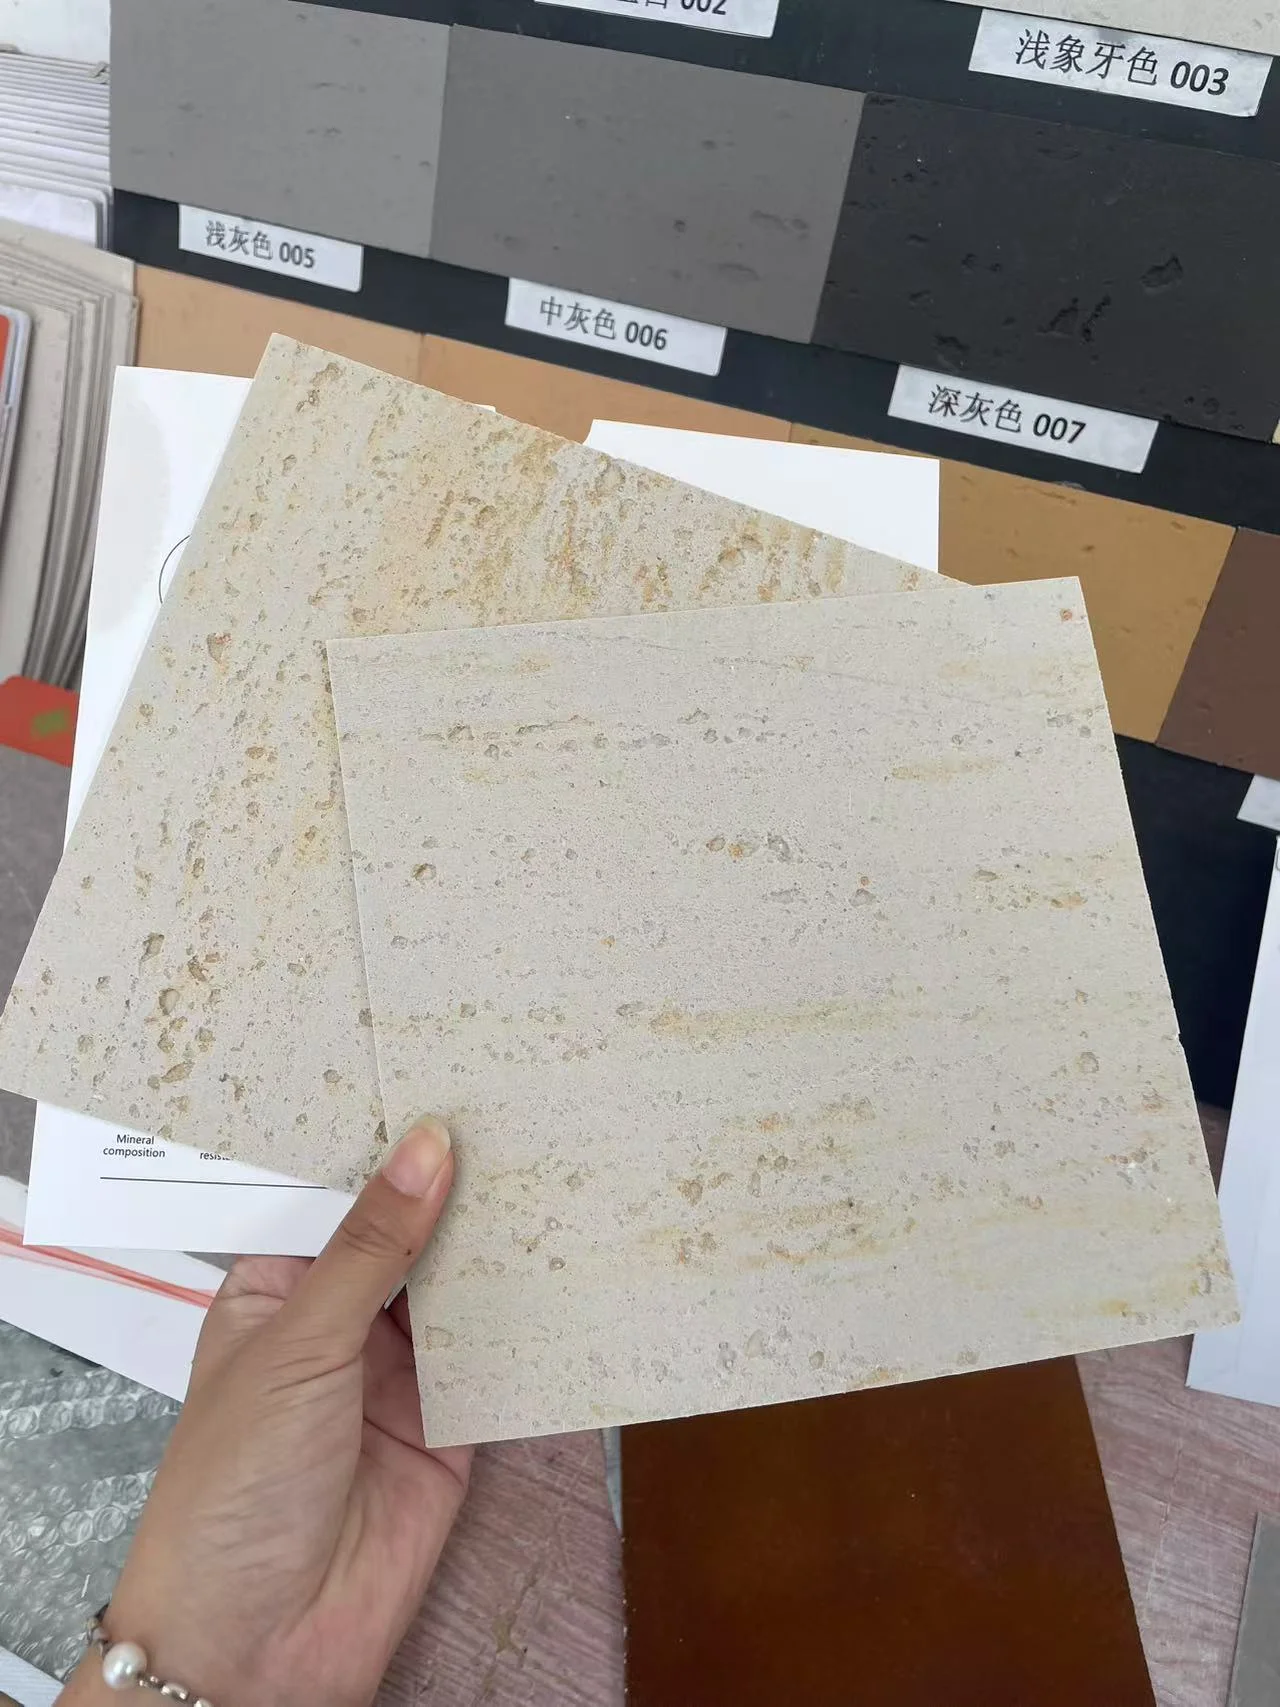
硬化時間と出荷前の取り扱い
粘着剤が処理強度に達した後(常温で通常24時間)、モジュールを移動してください。.
工場での設置と現場での納品との間に、多くのモジュール製造業者が品質管理を失うギャップが生じます。スタック条件や不均等なクランプによる圧力で硬化したフレキシブルストーンパネルは、ベニアを通じて欠陥が現れます。主なリスクはパネルそのものではなく、粘着剤です — モジュールがトラックに積み込まれる前にゲル化していなければ、振動起因の微小せん断力が生じ、手直しなしには修正できない端部の浮きを引き起こします。.
JMS Decorの特殊ポリマー改質粘着剤は、20°Cで約4時間で処理強度に達し、気候制御されたベイで同日のモジュールターンオーバーを可能にします。完全な化学的硬化には、湿度や基材の吸収率に応じて24〜48時間かかります。合板とOSBはモルタルから水分を奪い、表面皮膜を急速に形成しますが、内部の硬化を遅らせる — これは上は乾燥しているように見えても下はまだ柔らかいという罠です。一方、金属フレームはより長いオープンタイムを必要とし、硬化中の滑り防止のためにノッチ付き鎝での塗布が有効です。.
- 基材温度の確認: 空気温度ではなく基材温度を測定してください。10°C未満では硬化が指数関数的に遅くなります。パネルを予熱するか、赤外線ヒーターを使用して、初めの8時間は bonding line を15°C以上に保ってください。.
- クランプとデッドウェイト: 軽量パネルには重たい機械的クランプは必要ありません。3Dプロファイルを潰すことなく気泡を除くには、5 kg/m²のデッドロードローラーで十分です。過剰なクランプは3Dプロファイルを平らにしてしまいます。.
- 端部密封: モジュールがベイを出る前に、露出しているすべてのパネル端部に対応するJMSシーラントを塗布してください。これは屋外保管中の水の浸入を防ぎ、ガラス繊維メッシュのデラミネーションを引き起こす可能性のある吸い上げ現象を除去します。.
- 輸送中の保護: 仕上げられたモジュールの面は、ポリエチレンではなく通気性の非織布で包み、結露を避けてください。フレキシブルストーンパネルは曲げ亀裂には強いですが、ストラップや隣接するモジュールからの衝撃で表面が欠けるのは天然石と同様です。.
高スループットラインの場合、制御された空気移動を持つスタージョンでモジュールをバッチ硬化してください。設置されたパネル全体で湿度計を測定すると、設置時は >90% RH から搬出前には <60% RH へ低下しているべきです — これは粘着剤の水化が完了したサインです。この実践 alone は、12社のプレハブパートナーAcrossの内部欠陥追跡に基づき、保証請求を半分以下に削減します。.
まとめ
これまでに概説された基材準備、切断方法、そして硬化プロトコルは明白な故障点を解決します。高いスループットを持つモジュールラインと手直しに悩まされるラインを分ける 10% は、単一の変数 — 粘着剤とシーラントシステム — にあります。汎用建設用ボンドは、弾性ギャップがパネルの品質許容値を超えると6ヶ月以内に端部持ち上がりを引き起こす可能性があります。JMS Decorの目的に合わせて調合された粘着剤とシーラントはこのリスクを除去し — オープンタイムと初期グラブはパネル組成に合わせて設計され、訓練された作業員が 時間あたり30平方メートル を、勘無しで達成できるようにします。.
標準手順を確定する前に、パネル・接着剤・シーリング材の全システムサンプルを使って、自社基材上で30分間のタイムトライアル型施工を実施してください。この半時間のベンチマークは、実験室の数値を実際の「1㎡当たりの人件費」の数値に変換し、現在の外装工法と比較検証できるようにします。生産現場はパンフレットには応えず、再現可能な結果に応えるものです。自社工場で経済性を証明してください。.
よくあるご質問
工場の床面に柔軟ストーンを施工する際の最適な下地材は何ですか?
耐湿合板、または適切にプライマー処理済みの金属フレームを使用してください。OSBは湿気による膨張でデリミネーション(層剥離)を起こすリスクがあり、環境が管理されていない工場環境では不向きです。OSBを採用する前に施設内の湿度レベルをテストしてください。.
高速な工場での施工に最適な接着剤は何ですか?
汎用建築用接着剤ではなく、高分子変性で急速硬化する接着剤を使用してください。JMS Decorは、当社のパネルの柔軟性と速乾性に特化した専用接着剤システムを提供しています。保証とライン速度を維持するには、JMS Decor推奨の接着剤をご利用ください。.
モジュール生産においてフレキシブルストーンをどのように切断しますか?
直切りには細目ノコの丸のこまたはヘビードティユーティリティナイフを使用します。コーナーや曲線部分はスコアして折り曲げ、ヤスリで仕上げてください。工程を複雑にしすぎないよう注意し、必ず表面側からカットして縁をきれいに整えてください。.
モジュラーラインで最も速い固定方法は?
接着剤の全面塗布は、工場用コンベアでの施工において最も簡単で迅速な方法です。メカニカルクリップは追加手順が必要となり、パネル後日取り外しが必要な場合にのみ使用されます。システムでパネルの取り替えアクセスが必要でない限り、全面的な接着剤塗布を推奨します。.
柔軟な石パネル設置後、どのくらいで出荷できますか?
面板は室温で約24時間硬化させることで取り扱いと梱包が可能です。湿度が高い場合や温度が低い場合は、輸送用積み重ねの前に最大48時間待機してください。完全硬化前にはバンドや包装でパネルをきつく固定しないでください。.