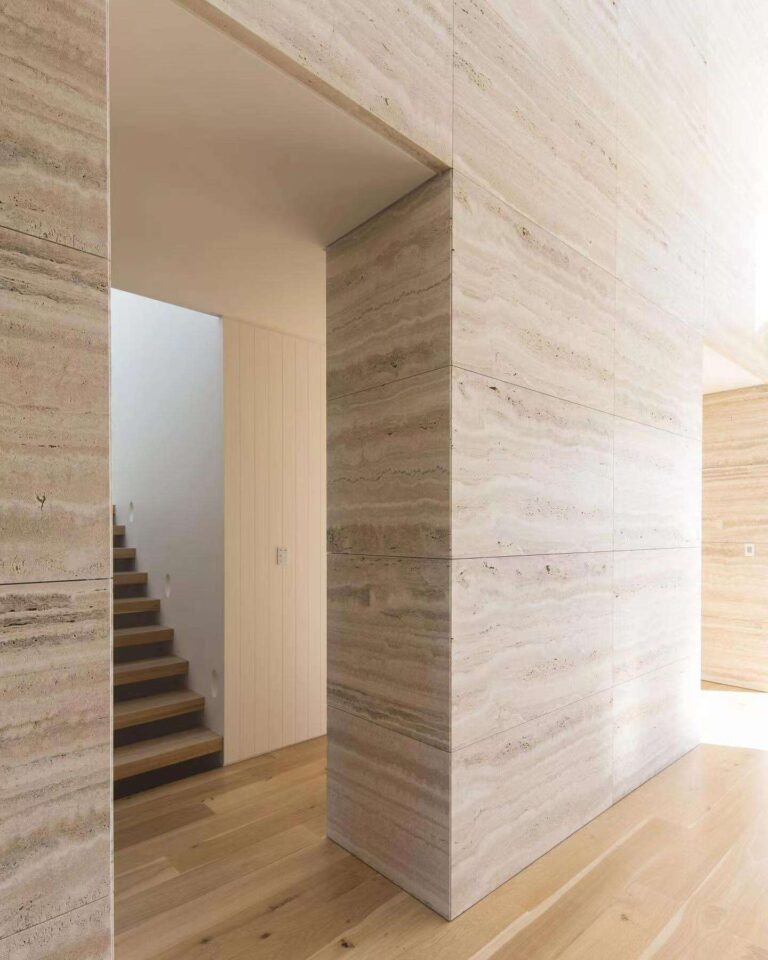
1. 시제품과 현장 도입 사이에 벌어지는 갭이 대부분 2. 유연한 석재 공장 설치3. 일정 지연을 유발합니다. 업계에 잘 알려진 스웨덴의 모듈 빌더가 지난 분기에 3D travertine 패널 1,200㎡를受了령했습니다. 샘플은 아무 조건 없이 합격했죠. 대량생산 배치에서는 색상 허용 오차 편차가4. Delta E 3.5 5.만큼 벌어졌고, 4000K 조명의 작업장에서 육안으로 확인될 정도였습니다. 이 문제로 조달팀이 공급업체와 계약상 품질 허용 범위 논란을 벌이는 사이 2일간 라인이 멈췄습니다. 대체품 출하 시점까지 모듈 납기 일정이 11영업일 줄어들었죠. 샘플 승인과 실제 배치 사이의 이 갭이 단위당 비용이 유지되느냐, 급감하느냐를 결정합니다. 6. 모듈 및 prefab 제조업체는 현장에서 설치하는 업체와 다른 방정식을 맞닥뜨립니다.施工现场에서는 작업자가 어긋난 패널 수정에 1시간을 쓸 수 있지만, 공장 라인에서는 같은 오류가 40개 유닛에 반복되고 나서야 교장이 발견합니다. 속도는 중요하지만,.
7. 재현성이 더 중요합니다 8. . 숙련된 설치자가 기판 준비와 접착 시스템이 완벽히 맞춰져 있을 때 시간당 유연한 석재 30㎡를 시공할 수 있습니다. 이를 3개 교대 동안 꾸준히 달성하면 단일 스테이션에서 하루 약 720㎡를 생산할 수 있습니다. 접착제 오픈 타임이 너무 짧거나 경화 레인이 병목 현상을 일으켜 이를 못 채우면 일일 생산량은 절반으로 떨어집니다.. 9. 대부분의 설치 가이드는 패널을 이미 세워진 수직 벽면에 설치한다고 가정합니다. 이 조언은.wall 모듈을 지그 위에서 평평하게 조립한 후 수송을 위해 세우는 공장 환경에서는 통하지 않습니다. 기판 선택이 달라집니다:.
10. OSB 및 마그네시아 옥사이드 보드 11. 는 습기 저항이 중요한 시장에서 합판을 압도하며, 메탈 스터드 골조는 시멘트 보드와 다른 점탄성 접착제를 요구합니다. 만약 생산 엔지니어가 여전히 현장에서 쓰는 것과 동일한 건설용 접착제를 지정한다면, 이는 곧 버리고 있는 돈입니다. 공장 전용 특수 접착제는 MCM(수정 점토 소재)을 위해 설계되어 더 빠르게 경화하고, 섬유유리 메시 백킹에 더 강하게 고정되며, 통과량을 떨어뜨리는 24시간 오픈 타임을 없앱니다. 12. 라인 상의 어떤 스테이션도 바꾸기 전에 공급업체와 세 가지를 확실히 정해야 합니다. 첫째: 그들의 검사 부스뿐만 아니라 당사 공장 조명 조건에서도 Delta E 2.0 이내의 배치 간 색상 일관성을 보장할 수 있는지? 둘째: 모듈이 영하 온도의 평판 트럭으로 400km 수송된 후에도 접착 시스템이 완전한 접착력을 유지하는지? 셋째: 절단 스테이션이 풀 시트가 아닌 오프컷만 처리하도록 당사 표준 모듈 치수에 맞춘 프리컷 패널 사이즈를 제공해주는지? 이 세 가지 중 어느 하나라도 '아니요'라면, 시간당 설치율이 실제로 추적해야 할 지표가 아니라 재작업률이 됩니다.
13. 기판 준비: 합판, OSB, 또는 메탈 프레임.
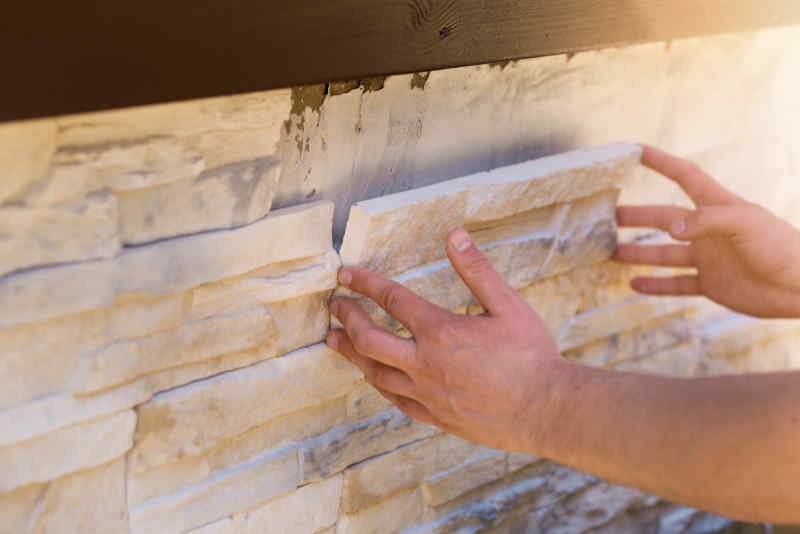
14. 습기로 인한 OSB 팽창은 공장 박리 피해 청구의 가장 큰 원인 중 하나입니다.
15. 공장 라인에서의 유연한 석재용 기판 평탄도 규격은 생각보다 훨씬 엄격합니다. 현장 설치는 2m 자 대에 3mm 오차까지 허용할 수 있지만, 모듈 생산은 2mm를 초과할 수 없습니다. 그 이상의 편차는 3~8mm 두께의 베니어를 통해 그대로 드러납니다. 측면 조명 하에서 이런 물결무늬는 고급 석재의 이미지를 망칩니다.
The substrate flatness spec for flexible stone in a factory line is tighter than you think. While field installations might tolerate a 3mm deviation under a 2m straightedge, modular production demands no more than 2mm. Any deviation beyond that telegraphs through the 3-8mm thick veneer. Under grazing light, those waves kill the high-end stone look.
합판(ACX 또는 BBO 등급)이 가장 적합합니다. 합판은 OSB에 비해 습도 변화에 따른 변형이 적고,, 매끄러운 표면이 프라이머의 접착력을 높여줍니다. 비용 절감을 위해 엔지니어링 팀이 OSB를 고집한다면(스웨덴과 캐나다 prefab 생산라인에서 흔한 경우), 반드시 습기 조건에 견딜 수 있는 OSB/3 또는 OSB/4 등급을 사용하도록 설득해야 합니다. 우리는 표준 OSB/2가 프라이머 도포 후 72시간 이내에 패널 가장자리가 부풀어 올라, 경화 후 석재 베니어를 통해 0.8mm의 리지가 나타나는 사례를 목격했습니다.
- 금속 프레임(강철 스타드): 시멘트 보드 또는 마그네슘 옥사이드 보드 면층이 필요합니다. 강재에 직접 접착제를 도포하는 것은 금지됩니다. 열팽창 계수의 차이로 인해 패널의 탄성 기억력의 150%를 초과할 수 있어 가장자리持ち上がり(lift)가 발생할 수 있습니다.
- 사전 평탄화 검사: 2m 길이의 알루미늄 스트레이트 엣지를 사용하십시오. 2mm 이상의 깊은 함몰 부분에는 표시를 하십시오. 5mm까지는 중합체 개질 레벨링 컴파운드로 채우고, 그 이상은 보드를 교체해야 합니다.
- 프라이머 적용 요구사항: 용제 불포함 에폭시 또는 아크릴 프라이머를 120-150g/m² 비율로 도포하십시오. 이는 다공성 기판(OSB)을 밀봉하고 샌딩된 합판의 먼지를 제거합니다. 먼지는 공장 QA에서 종종 간과하는 무形的인 접착 불량 원인입니다.
폴란드의 한 모듈 제조사는 19mm OSB/3로 내부 평탄도 검사를 통과한 200개 단위의 시범 생산을 진행했습니다. 그들은 모듈당 1.2시간을 절약하기 위해 절반 단위에서는 프라이머를 생략했습니다. 14일간의 경화 주기 후, 프라이머를 도포하지 않은 패널의 11% 단위에서 4mm의 가장자리 컬(curling)이 발생했습니다. 이로 인한 재작업 비용은 접착제 비용 절감분 6개월 치를 잡아먹었습니다. 프라이머는 선택사항이 아니며, 공정에서 가장 저렴한 보험입니다.
올바른 접착제 선택 (JMS Decor 특수 접착제)
‘모든 건축용 접착제가 작동한다'는 오해는 무시하십시오. 공장 속도는 중합체 개질 화학물질을 요구합니다.
대부분의 설치 가이드는 게으른 조언을 반복합니다: 타일 마스틱 한 통을 가져오고 곧장 시작하라는 것이죠. 저는 여섯 나라의 모듈 라인을 감사했으며, 그 접근 방식은 인건비 예산을 파괴하는 재작업을 유발합니다. 유연한 석재 패널(수정 점토, 수지 에멀전, 유리섬유 메시)은 실질적으로 기공이 거의 없습니다. 표준 시멘트계 접착제는 화학적 결합이 아닌 수화(hydration)를 통해 경화됩니다. OSB나 금속 프레임 같은 비흡수성 기판 위에서 이는 표면을 피膜화시켜 약한 기계적 접착력만 남깁니다. 운송 중 진동 후 가장자리가持ち 올라옵니다. 잘못된 접착제를 1200×600mm 패널에 사용할 경우, 모듈 발송 48시간 내에 12%의 박리(delamination)가 발생한 사례를 목격했습니다.
진정한 요구사항은 단순한 ‘강력한 접착제'가 아닙니다. 그것은 생산라인 제약 조건에 맞게 설계된 접착제여야 합니다: 가새(bracing) 없이 수직 도포를 위한 높은 초기 점착력, 패널 자체의 굴곡(<5mm 굽힘 반경)에 맞는 유연성, 그리고 작업장 사이클에 맞는 작업 시간. JMS Decor의 특수 접착제는 이 소재에 khusus히 조제된 것으로, 단순히 리브랜딩된 건축용 접착제가 아닙니다. 탭(tack)이 풀사이즈 패널을 즉시 고정하므로 작업자는 임시 지지대 없이 다음 작품으로 이동할 수 있습니다. 모듈牆 시스템의 경우, 이것이 시간당 8개 패널 versus 작업장당 작업자 1인당 30m²의 차이를 만듭니다.
- 화학적 구성: 고분자 개질형, 시멘트 수화 반응 없음. 유연한 석재의 수지 함침 뒷면에 화학적 가교 결합으로 접착됩니다.
- 작업 가능 시간: 23°C에서 20~25분, 라인 작업자가 편안하게 작업할 수 있는 충분한 창을 제공합니다. 홈 있는 주걱으로 도포하면 마른 spots이 생기지 않습니다.
- 도포 면적: 3×3mm 홈 있는 주걱으로 도포 시 20kg 한 통으로 약 15~18m²를 커버합니다. 1.2~1.4kg/m² 기준을 적용하세요.
- 초기 점착력: 10분 후 180 kPa—14.5kg 무게의 1200×2900mm 대형 보드에도 클램프나 받침대가 필요 없습니다.
합판 반환부, 금속 프레임, 석고 패널 등 다양한 기판을 혼용하는 모듈러 공장에서 이 접착제는 세 가지 모든 재질에서 일관된 접착력을 유지합니다. 교체 작업이 불필요해집니다. JMS Decor의 동반 실런트는 공장 마감 처리된 이음새를 제공하여 0.5% 미만 흡수율을 보여주며, 이는 패널 사양과 일치합니다. 시스템으로 결합하면 생산 감사 기준에서 설치 후 수정 공정을 2% 미만 결함율로 줄입니다.
이 전문 접착제의 인도 비용과 일반 개질 몰탈을 비교할 경우, 재작업 비용을 고려하세요. 공장에서 모듈러 벽면의 실패한 패널을 제거하는 데는 부품당 25분과 패널 교체 비용이 추가로 듭니다. 원가 차이는 $1.50/m² 미만입니다. 재작업 사건 하나면 200m² 설치 절약분이 순식간에 사라집니다. 사양에서 마진을 아끼는 게 아니라 생산 throughput을 보호합니다.
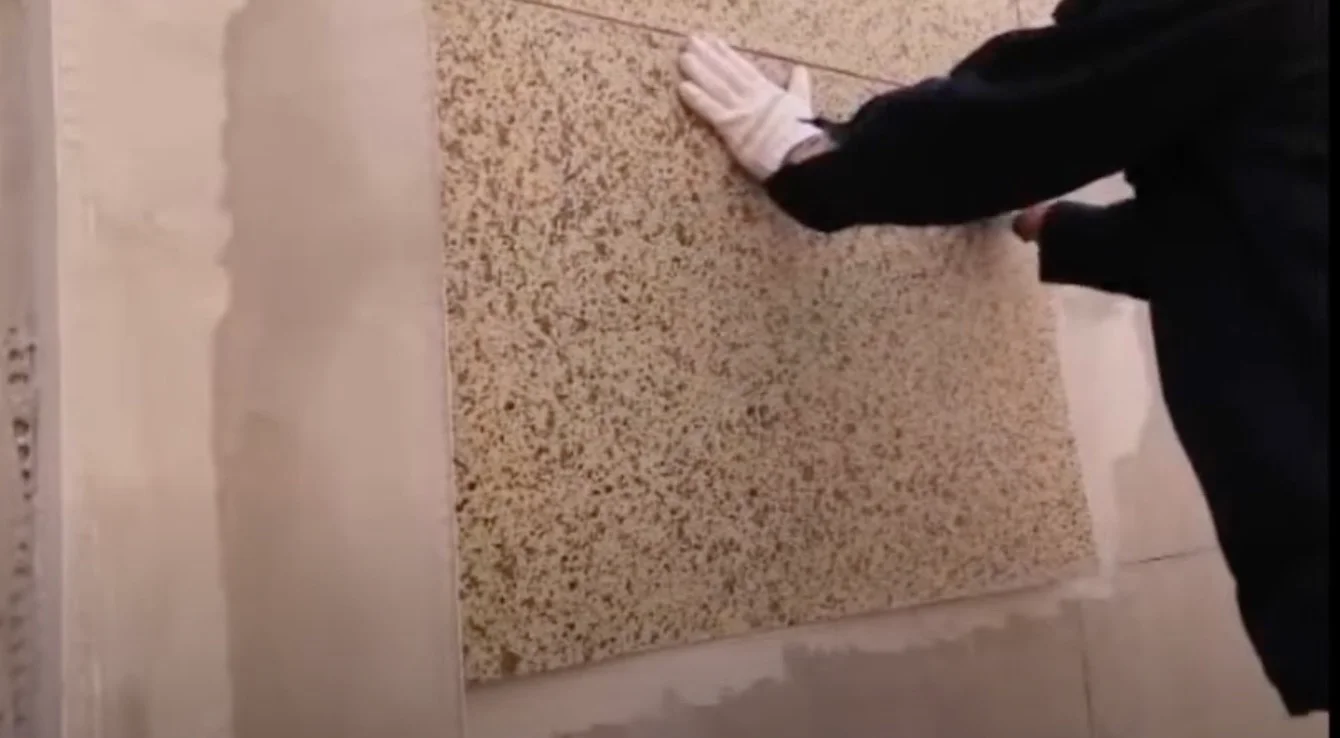
코너와 곡면을 위한 패널 절단 및 성형
많은 공장 관리자들이 모서리 작업을 지나치게 복잡하게 만듭니다.
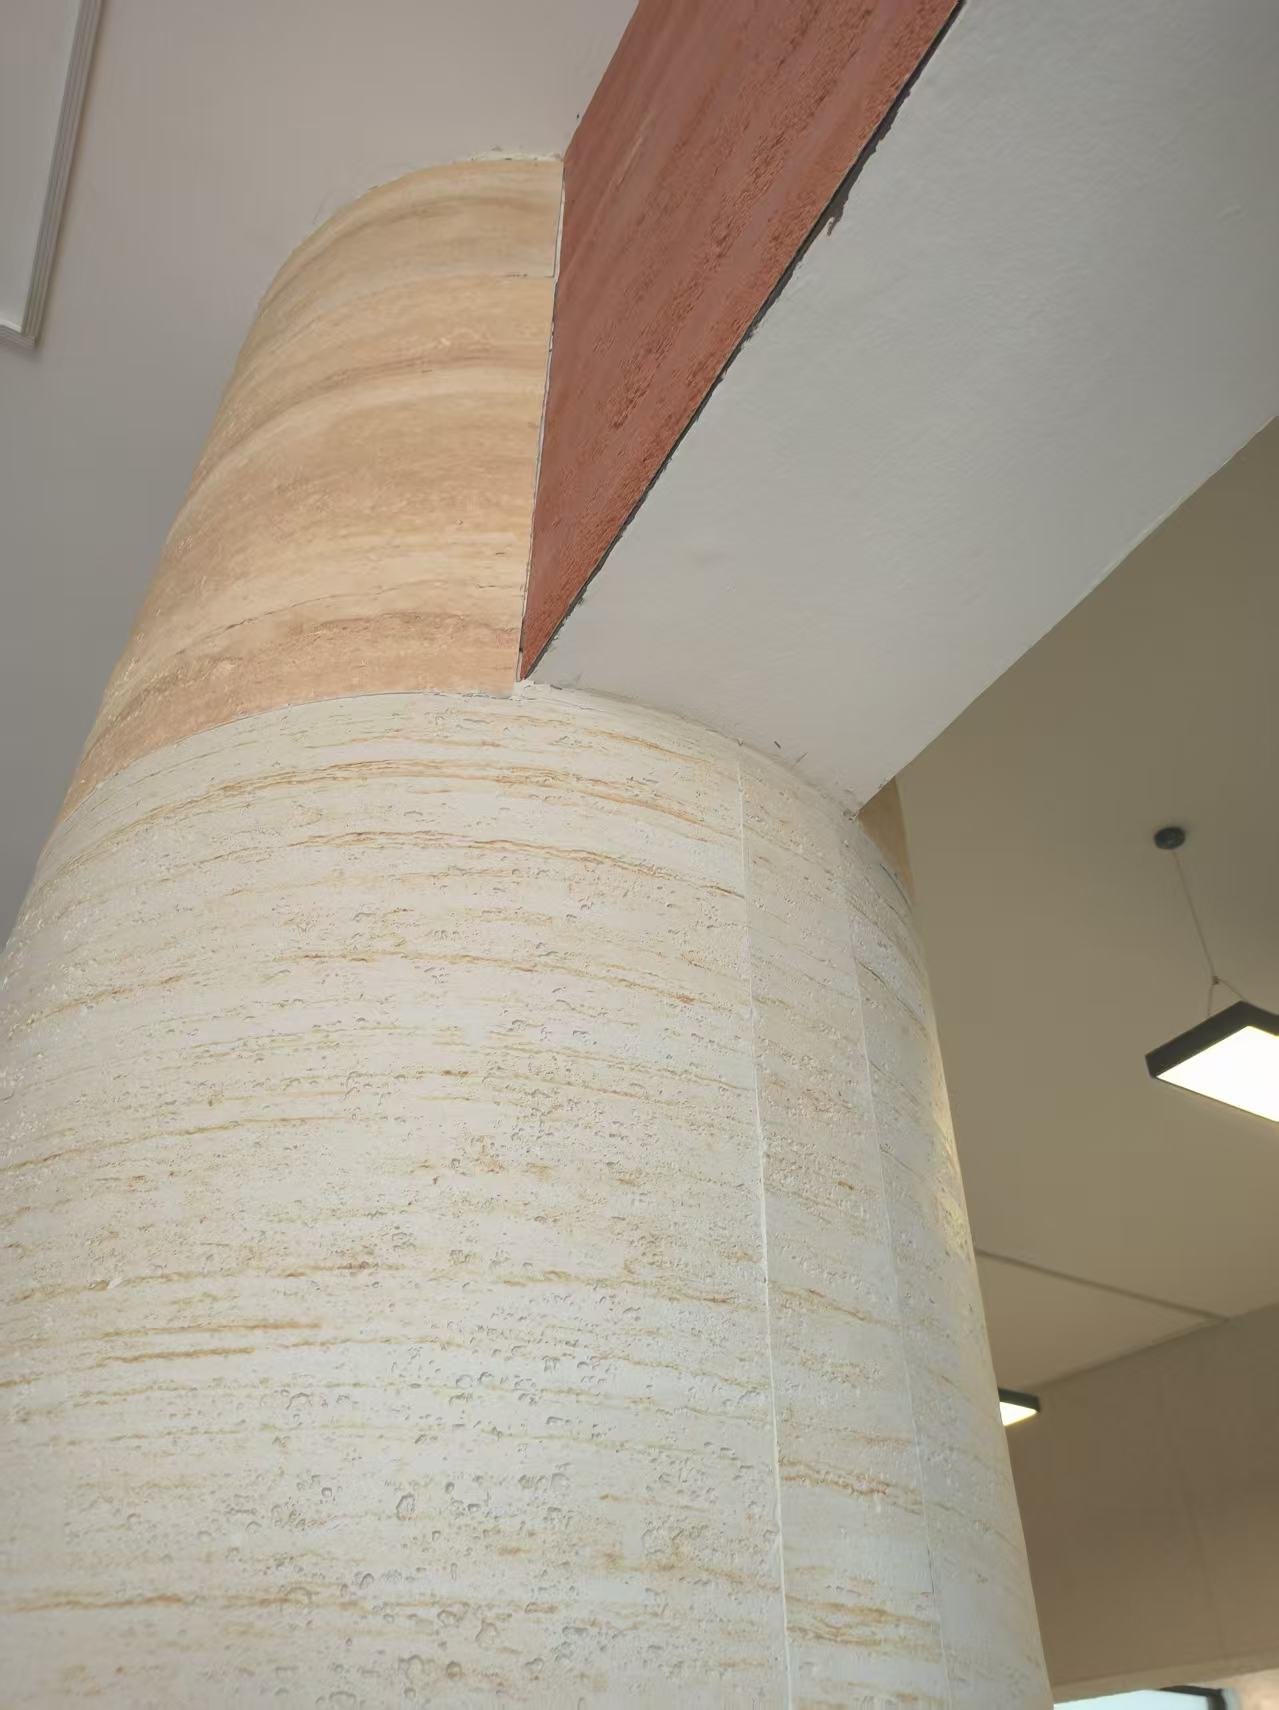
생산 라인에서 실제로 작동하는 방법은 이렇습니다. 세그먼트형 snap-off 블레이드가 달린 표준 내구성 공업용 칼로 1200x600mm 패널을 15초 이내에 절단할 수 있습니다. 직선 가이드를 따라 앞면에 긁힌 자국을 내고 뒤로 구부리면 유리 섬유 메시가 깔끔하게 끊어집니다. 좁은 곡면, 예컨대 직경 150mm 기둥을 감쌀 때는 미리 절단할 필요도 없습니다. 이 소재는 팔레트에서 바로 꺼내 90도 각도로 냉간 굴곡이 가능합니다. 마케팅 용어가 아닙니다. 내부 생산 사양에 따르면 이 소재는 두께의 15배인 최소 굽힘 반경을 견딜 수 있습니다. 3mm 두께일 경우 45mm이며, 이는 커피 머그잔보다도 더 작은 반경입니다.
- 공구: 올바 18mm 고출력 칼 또는 동급 제품. 슬라이드식 블레이드, 고정형 불가. 평균 절단 길이 50m당 블레이드 1개 소모.
- 직선 절단: 강철 자를 따라 중간 압력으로 한 번 긁어주고, 톱질하듯 왕복하지 말고 깔끔하게 한 번에 찍어낸 뒤 부러뜨립니다. 숙련된 작업자 기준 가장자리 오차는 0.5mm 이내.
- 안쪽 모서리 (창문 귀환): 45도 미터ingi로 2개로 분리 절단하고 나붙입니다. 마무재로 이음매를 커버합니다. 단품을 홈패기하지 마세요 — 내부 응력 집중으로 6개월 이내 섬유 강화 Mesh가 찢어집니다.
- 외부 코너 (기둥 랩): 패널을 코너 주변에 자르지 않고 감싸십시오. 질감이 있는 표면의 경우 열건(80°C)으로 20초간 가열하여 고분자를 이완시키고 굴곡 시 미세 균열이 발생하는 것을 방지하십시오. 두께 5mm 이상의 표면에서 특히 중요합니다.
모듈러 유닛의 곡면 기판 작업, 예를 들어 라운드 리셉션 데스크나 배럴형 천장 모듈과 같은 경우에는 두 가지 방법을 선택할 수 있습니다. 반지름 300mm 이상의 완만한 곡선에는 표준 3mm 패널을 처리 없이 바로 적용하면 됩니다. 노치 천으로 접착제를 발라 패널을 붙이고 60초간 고정하십시오. 반지름 300mm 미만의 급격한 곡선에는 2mm 투명 스톤 변형을 지정하십시오. 중량은 m²당 4.2kg에 불과하며 열처리 없이 100mm 반지름 기둥도 감쌀 수 있습니다. 이 재료를 사용해 곡면 기둥 1m당 8줄미터를 클래딩하는 숙련된 인력이 시간 측정 결과 1시간 만에 작업하는 것을 확인한 바 있습니다.
대면적 연속 외관을 위한 1200x2900mm 대형 보드 포맷으로 작업할 때는 예단 가공이 필수적입니다. 2900mm 시트를 일반 작업대 위에 올려놓고 부러뜨릴 수 없습니다. 톱이 아닌 공기압식 칼날이 장착된 자동 절단 테이블을 투자해야 합니다. 공기압 블레이드는 고주파로 진동하지만 열을 발생시키지 않아 용융이나 메쉬 풀림이 없습니다. 이런 테이블 하나로 한 작업자당 300m²의 예단 패널을 처리할 수 있어 후공정 설치 스테이션 3곳에 공급할 수 있습니다. 주 10개의 모듈러 유닛을 생산하는 공장이라면 이 단일 스테이션으로 절단 공장의 전임자 한 명 분의 인력을 대체할 수 있습니다.
절단 단계의 품질 관용률은 최종 검사 전에 문제를 사전에 잡는 곳입니다. 모든 절단 가장자리는 측광(래킹라이트) 아래서 메쉬 박리 여부를 점검해야 합니다. 유리 섬유가 스톤 층에서 1mm 이상 분리되는 것이 보이면 패널을 폐기하고 블레이드 상태를 점검하십시오. 날카롭지 않은 블레이드로 인해 발생하는 가장자리 결함 중 무려 90% 비중을 차지합니다. 이는 소재 결함이 아닌 공구 관리 문제입니다.operators별 블레이드 교체 기록을 단순 로그 시트에 기록해 관리하십시오. 이 데이터로 누가 재교육이 필요한지 명확히 파악할 수 있습니다.
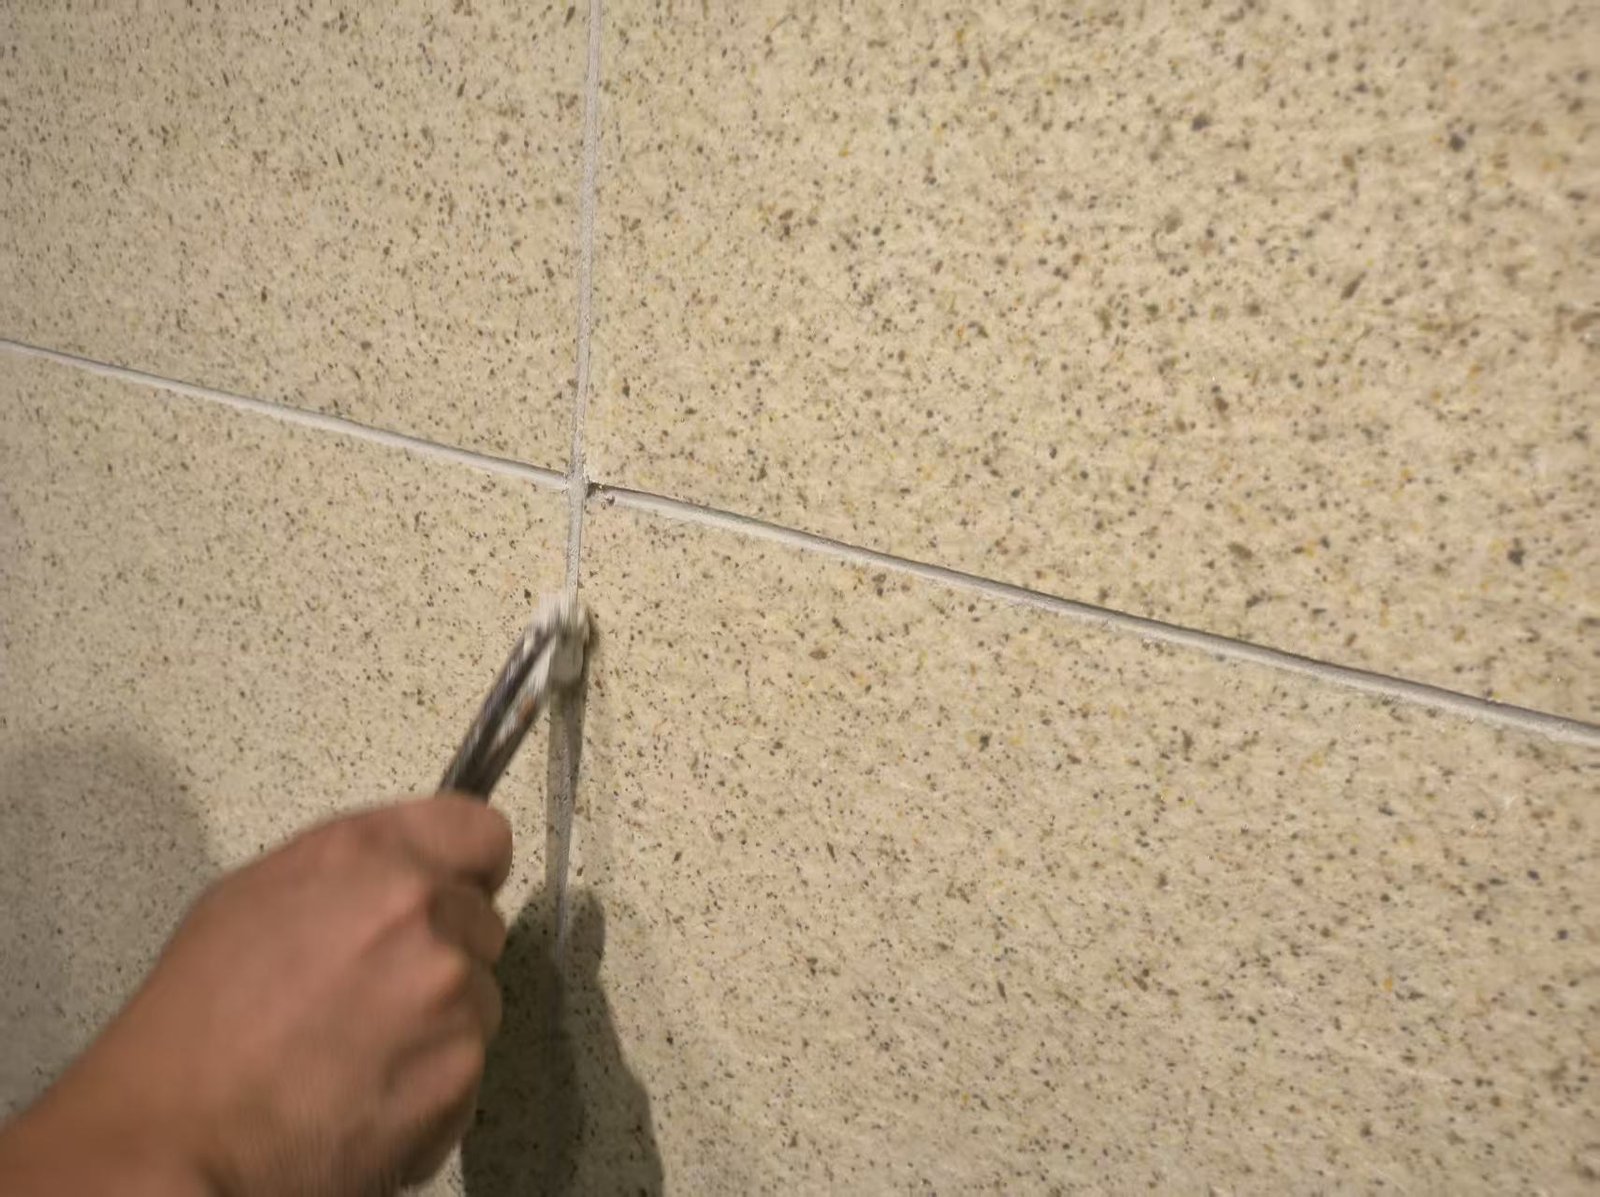
고정 방법: 클립 vs 전면 접착
공장 라인에서는 운송 중 패널 박리를 방지하는 유일한 방법이 전면 접착법입니다.
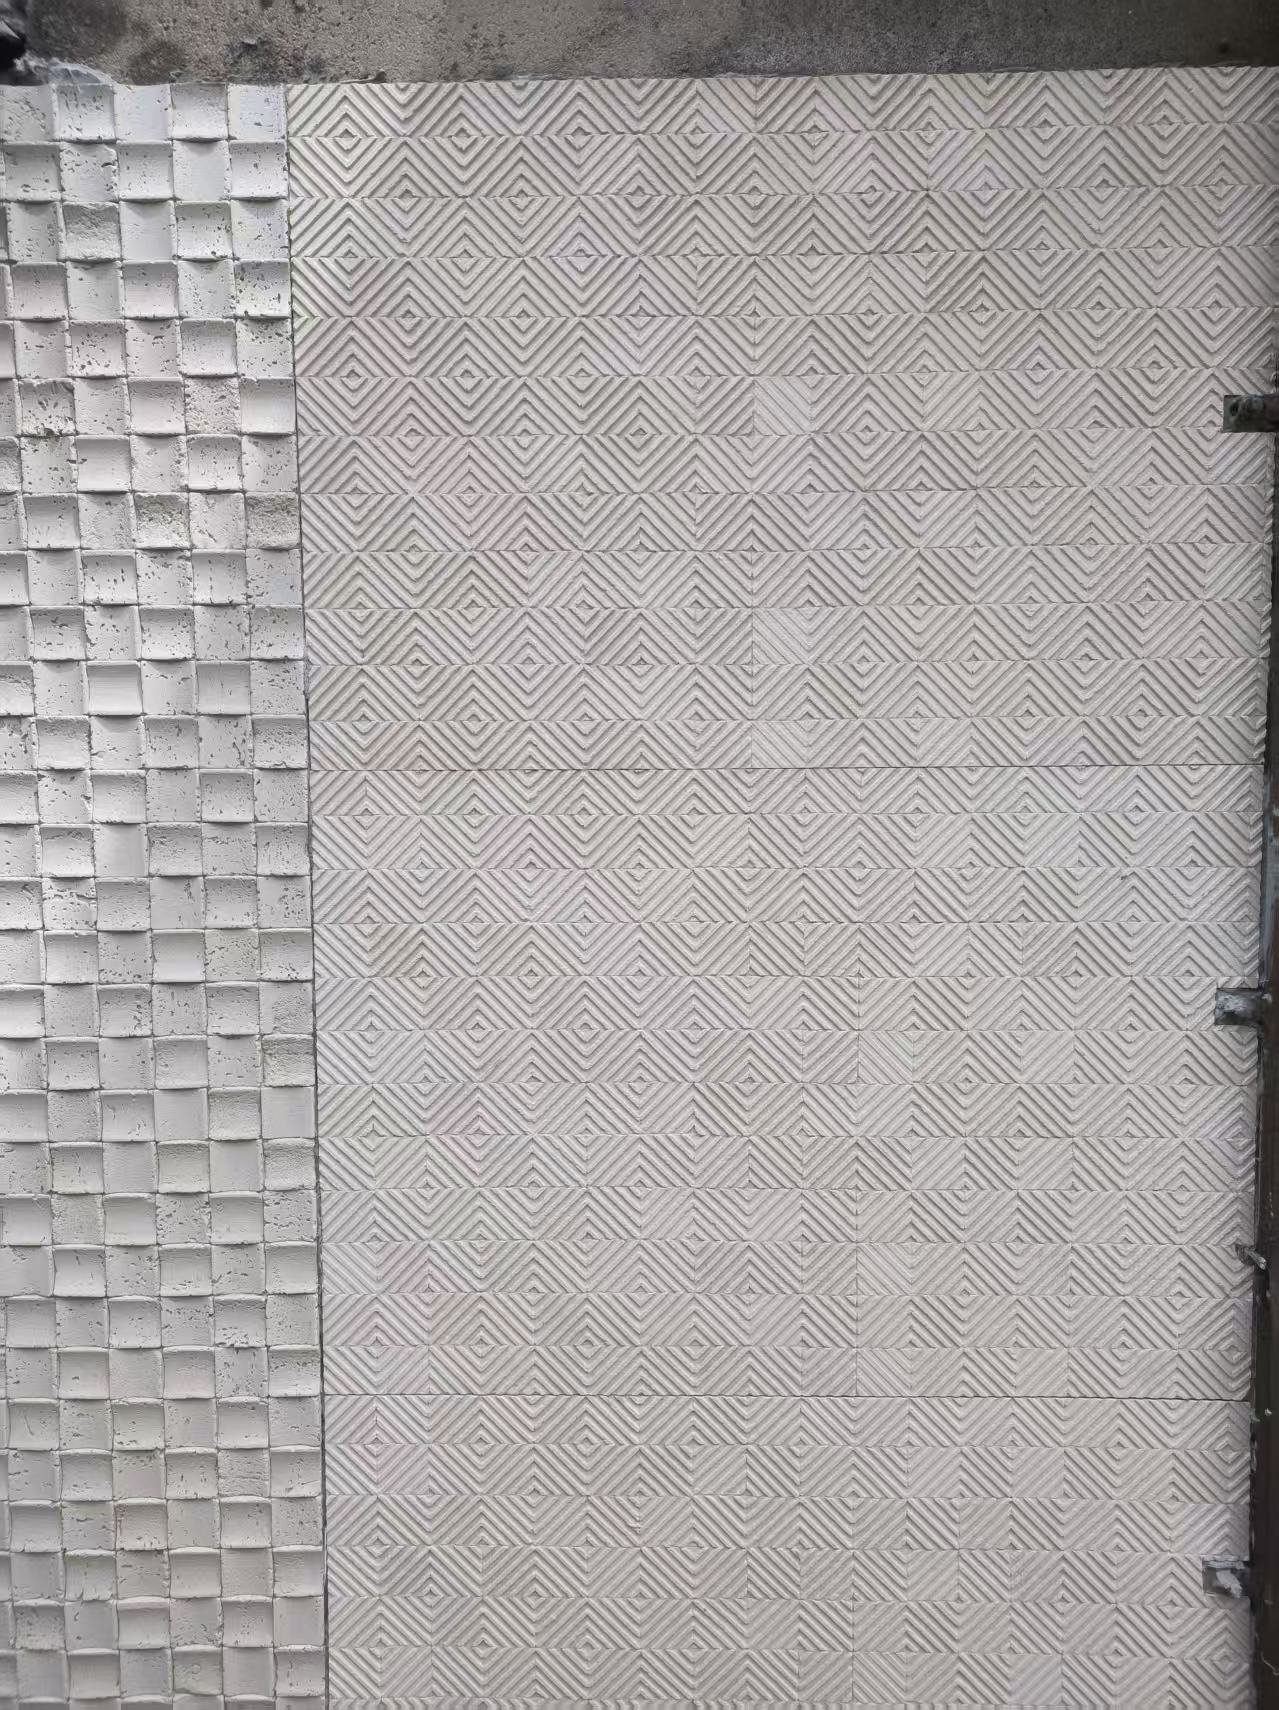
모듈러 건축 회사는 자재뿐만 아니라 벽체 전체를 출하합니다. 기판에 고정된 모든 패널은 800마일을 주행하는 평상 트럭 위에서 진동하고 휨과 비틀림 현상이 발생합니다. WPC 데킹이나 방수 클래딩에 사용하는 기계식 클립 시스템은 점 하중을 생성합니다. 두께 3mm 유연 스톤 시트에서 이러한 점 하중은 첫 50마일 이내에 찢어짐 지점이 됩니다. 1200x600mm 트라버타인 질감 패널 한 통째로 현장에 도착했을 때 나사 구멍마다 방사상으로 헤어라인 크랙이 생긴 사례를 직접 목격했습니다. 해결책은 더 나은 클립이 아닙니다. 해결책은 전면 접착 접촉이며 그 이유는 다음과 같습니다.
유연 스톤 패널은 유리 섬유 메쉬 보강재가 응력을 판 전체에 분산시키기 때문에 작동합니다. 클립이나 나사와 와셔 시스템을 사용하면 모든 진동 에너지를 각 고정부 주변 10mm 고리에 집중시키게 됩니다. 중합체 개량 시멘트층은 이를 견딜 수 없습니다. 패널 전체 뒷면에 천으로 문질러 전면 접착제로 도포하면 단일체(bond) 결합이 형성됩니다. 패널, 접착제, 기판이 하나의 유닛처럼 움직입니다. 이렇게 접착된 표준 1200x600mm 패널은 설치 후 중량이 약 3.5kg에 불과하지만 운송 중에는 단일 경량 구성 요소처럼 행동합니다.
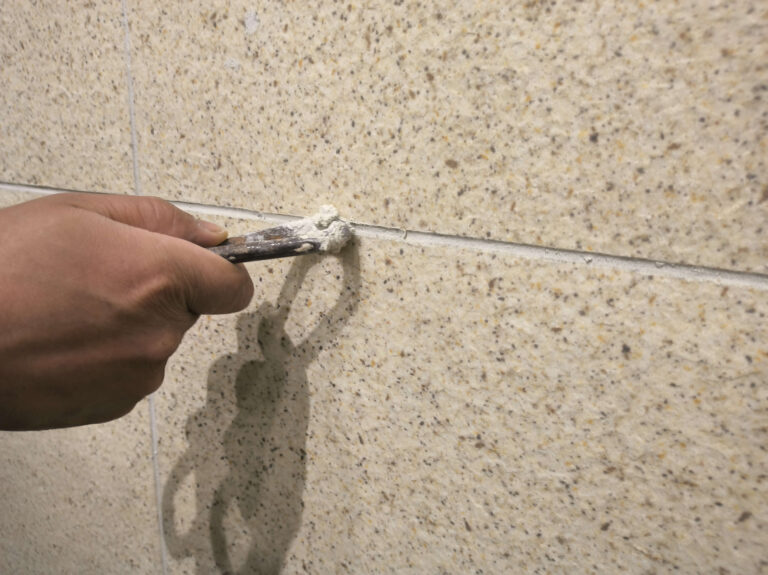
- 전면 접착 커버리지: 4mm 톱니 주걱을 사용하여 특수 유연 석재 접착제를 도포합니다. 모든 패널에 100% 범퍼까지 완전 발라 균열이 없도록 합니다. 단일 1200x600mm 패널 코팅 및 정착에는 약 90초가 소요되며, 패널당 3.5kg으로 작업자 1명이 평면 가재도구 위에서 시간당 30m² 처리가 가능합니다.
- 클립 또는 기계식 패스너: 두께 8mm 미만의 유연 석재와는 일반적으로 호환되지 않습니다. 프로젝트 규정이 기계식 고정을 강제하는 경우(일부 UAE 및 사우디 상업 코드는 3미터 이상의 외장재에 기계적 구속을 의무화)唯一可行的方案은 하이브리드 방식입니다: 전체 면적 접착 + 패널 상단 비침투식 가장자리 채널. 패널 본체를 절대 뚫지 마십시오. 메시 층이 손상되면 하중을 재분배할 수 없으며, 열 순환 6~12개월 내에 균열이 전파됩니다.
접착제 자체의 품질이 시공 방법보다 더 중요합니다. 일반 경질 모르타르는 너무 딱딱하게 건조됩니다. 패널은 약 1℃당 미터당. 0.02mm 팽창/수축합니다. 강성 접착제는 이 움직임을 돌 표면 층에 직접 전달하여 첫 번째 비 순환 시에만 보이는 미세 균열을 유발합니다. JMS Decor 공장 전용 접착제는 박리 없이 미터당 1.2mm 측면 유연성을 허용하는 중합체 개질제를 포함합니다. 모듈러 빌더에게 이는 패널이 가재도구에서 트럭, 크레인, 기초로 이동 중 보리 요청 없이 견딜 수 있음을 의미합니다.
가장자리 밀봉은 많은 모듈러 공장이 생략했다가 나중에 후회하는 단계입니다. 접착제가 경화된 후 패널이 공장을 떠나기 전, 모든 4면 가장자리에 매칭 조인트 실런트를 도포하여 공사 현장 야외 보관 중 수분 침투를 방지합니다. 건조한 상태로 출고되어도 현장에서 10일간 비에 노출되면 절단된 가장자리로 수분이 흡수됩니다. 유연 석재의 수분 흡수는 표면부는 0.5% 미만이지만, 밀봉되지 않은 가장자리는 열린 모세관과 같습니다. 실런트는 선형 미터당 15초 소요되며, 가장 흔한 시공 후 불만인 가장자리 휨을 제거합니다.
크레인으로 설치할 모듈러 벽 섹션의 경우, 접착제 경화 후 한 단계 추가합니다: 패널을 설치하기 전에 기판 주변에 유연 폴리우레탄 구조용 접착제 비드를 도포하면 이차 진동 감쇄기. 타워 크레인으로 들어 올린 2.9미터 높이의 벽면에서는 패널 상단의 떨림이 3-5mm의 휨 변위까지 발생합니다. 가장자리 비드(bead)가 이러한 움직임을 흡수하여 돌 표면으로 전달되는 것을 방지합니다.
품질 관리 체크리스트
품질 관리 게이트가 견고하지 않다면, 한 가지 검수를 생략하는 것으로 전체 생산 라트를 무산시킬 수 있습니다.
공장 통합 환경에서 ‘품질 관리’는 라인 끝에서 검사하고 건전한 배치기를 바라는 것이 아닙니다. 불량품이 200개 이상으로 확대되기 전에 차단하는 것을 의미합니다. 유연한 돌 패널은 재질 자체내구성이 있어 이종타일 슬랩처럼 수송 중에 파손되지는 않지만, 설치 과정에서 고유의 결함 포인트가 발생납니다. 아래의 품질 관리 체크리스트는 대부분 모듈형 제조업체에서 실수하는 부분에 정확히 대응합니다: 배치별 색상 편차, 접착제 부착 불량, 그리고 수송 준비 완료를 위한 경화 검증입니다.
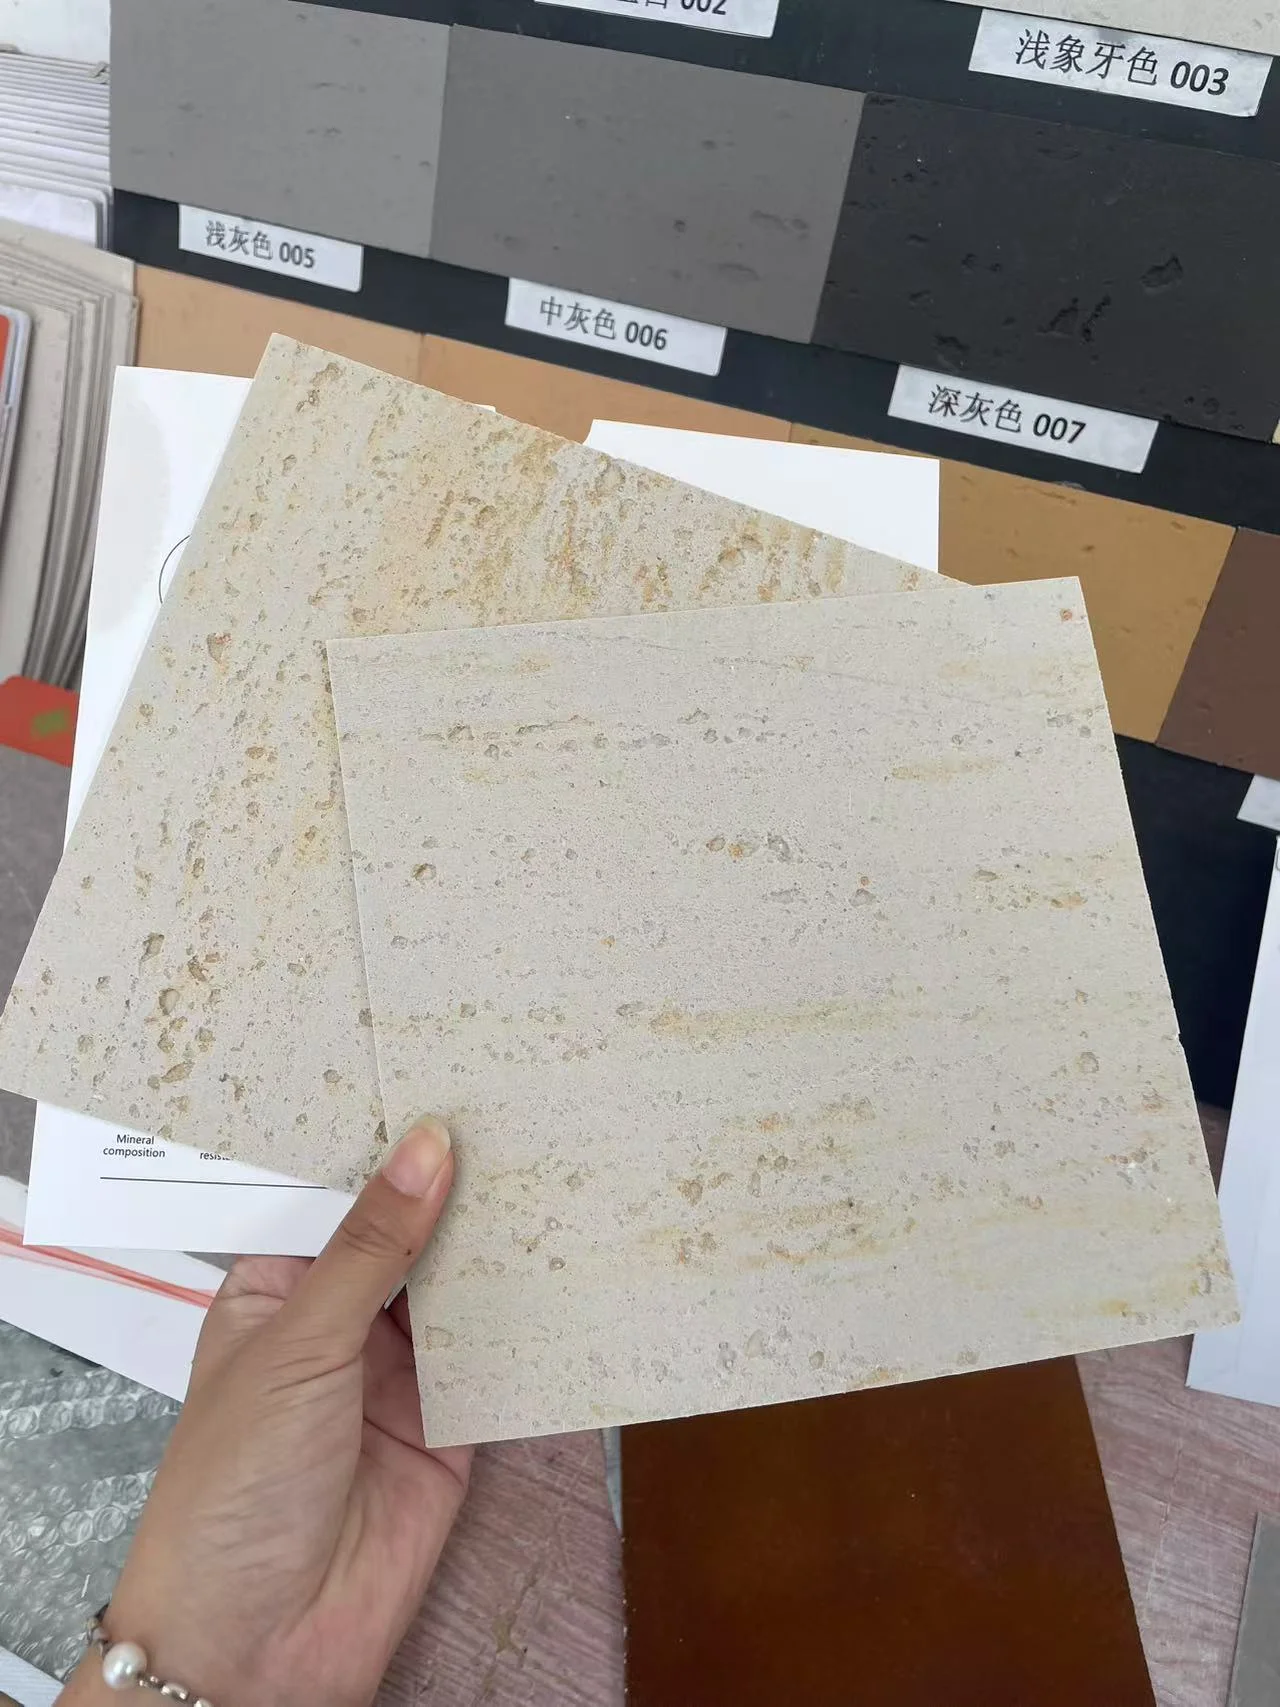
입고 자재 검사부터 시작합니다. 모든 팔레트에서 패널 5%를 추출하여 작업장 조명과 동일한 조건 아래 펼칩니다. 휴대폰 사진이나 기억이 아닌, 사전 승인된 샘플을 기준으로 비교합니다. 허용 오차 범위 염색ロット 변화(색상 편차) 는 유연한 돌이 세라믹 타일보다 훨씬 엄격합니다. 표면이 광물 기반이고 기초 코팅층이 습도 수준에 따라 다르게 흡수되기 때문입니다. JMS Decor는 선적 시 결함률을 1% 미만으로 유지하지만, 배치 가장자리 절단이 적절하지 않을 경우 이 1%가 한 상자에 집중될 수도 있습니다.
- 1. 표면 색상 일치: 배치에서 랜덤으로 선택한 패널 3개를 서명된 샘플 옆에 4000K 조명 하에 배치합니다. 1.2미터 거리에서 맨 눈으로 구별할 수 있는 델타 E 변화가 보이는 단일 패널이 있을 경우 거부합니다. 이는 prefab 호텔 및 다중 가족 프로젝트에서의 현장 거부 #1 원인입니다 — 약간 더 차갑거나 따뜻하게 인식되는 패널 하나라도 seamless 스톤 외관을 망칠 수 있습니다.
- 2. 모서리 두께 편차: 대형 패널(1200x600mm 또는 1200x2900mm) 20개마다 모든 4코너를 측정합니다. 사양에 따르면 질감 프로파일에 따라 두께 허용오차는 3mm에서 8mm까지 허용됩니다. 트라버틴 패턴은 자연스럽게 요동치는데 — 이것이 디자인 의도입니다. 그러나 한쪽 모서리에 걸쳐 일정한 테이퍼가 있으면 금형이 고르게 분리가 되지 않았음을 의미하며, 패널이 공장 컷 파이버보드 기판에 밀착되지 않습니다. 600mm 너비에서 1.5mm 이상의 돌출이 있는 패널은 리워크 대상으로 표시합니다.
- 3. 유리섬유 보강재 무결성: 패널을 300mm 반지름(표준 열주.wrap 곡률과 대략 동일)으로 굽힙니다. 내장 메쉬의 층간 박리나 청각적 균열음이 발생하면, 경화 단계 동안 보강층이 접착되지 않았음을 의미합니다. 이 패널은 서향 모듈월의 열팽창 하에 3년 이내에 파손됩니다. 100개 배치 중 1개의 패널이 고장 나면 10개 이상이 의심스럽습니다 — 해당 팔레트의 전체 생산ロット를 격리합니다.
- 4. 접착제 도포량 확인: 완전 접착제 도포 방식의 경우, 설치된 패널 50개마다 1개를 대상으로 박리 테스트를 수행합니다. 초기 경화 후(전용 중합체 접착제 기준 약 15분), 코너를 들어 올립니다. 패널 뒷면의 도포 패턴은 최소 85% 전환을 보여야 합니다 — 20mm 동전 크기보다 큰 공극은 insufficient trowel pressure 또는 프레스 전 접착제가 스킨을 형성했음을 나타냅니다. 이는 패널이 평상식 트럭으로 2,400km 이동 시 생존하는 것과 운송 후 뜯겨 나가는 것의 차이입니다.
- 5. 패스너 및 클립 무결성: 대형 보드용 하이브리드 클립+접착제 시스템을 사용하는 경우, 모듈이 경화 단계에 들어가기 전에 mock-up 기판에서 20개 클립당 1개를 당기는 테스트를 수행합니다. 15Nm 토크에서 클립이 회전하면 스크루가 바닥까지 삽입되었거나 뒤쪽 기판이 손상되었음을 신호합니다. 더 긴 패스너로 교체하거나 프레임점을 강화합니다.
- 6. 모서리 밀봉 및 수분 차단: 유연한 석재 패널은 중량 기준으로 0.5% 미만의 물을 흡수하지만, 절단된 모서리 — 광물 입자가 노출되는 부분 — 은 고습도 운송 조건에서 수분이 침투하는 주요 경로입니다. 각 모듈에서 임의로 선택한 절단 모서리 3곳을 축축한 천으로 닦아주세요. 색소가 천에 묻어나온다면 절단 후 모서리가 밀봉되지 않았음을 의미합니다. 폼 브러시를 이용해 투명 UV 저항성 모서리 실란트를 도포하면 각 패널당 10초가 소요되며, 이러한 위험을 완전히 제거할 수 있습니다.
- 일치: 설치된 패널이 최종 클라이언트가 확인할 조명 조건 하에서 승인된 샘플과 일치합니까?
- 부착: 무작위로 패널을 추출하여 뒷면에 85%+ 접착제 이동 흔적이 보이는지 확인합니까?
- 밀봉: 모든 현장에서 절단된 모서리가 운송 중 수분 침투로부터 밀봉되어 있습니까?
시공 후 QC 점검 포인트는 배치 일관성으로 이동합니다. 각 교대 근무당 랜덤으로 선택한 조립형 벽 모듈 5개를 가져와서 2미터 거리에서 시각적 연속성 테스트를 수행합니다. 1.5mm 이상 넓은 이음새나 패널 면보다 어둡게 보이는 실란트 조인트는 현장superintendent가 플래그로 지정합니다 — 주 State에서 멀리 떨어진 건설 현장에서 받는 전화는 원치 않을 것입니다. 공장 수준으로 밀착된 이음새는 모듈이 운송 중 경험하는 온도 변화에 대처합니다.
모듈 출하 전에 배치 정보를 문서로 남기세요. 타임스탬프와 팔레트 번호를 함께 찍은 완성된 벽면의 스마트폰 사진은 ‘색상이 맞지 않는다’는 클라이언트의 주장이 있을 때 귀하를 보호하는 감사 추적을 제공합니다. 미국 및 EU 시장에 판매하는 모듈 제조업체는 패널 공급업체로부터 제3자 배치 테스트를 요청해야 합니다. ASTME84 Class A 불연 보고서 및 CE 인증서는 3년 전의 일반적인 공장 인증서가 아닌 해당 특정 생산 배치에 근거해야 합니다. JMS Decor는 상업용 프로젝트에 대해 배치 일치 문서화를 제공하며, 시드니나 밴쿠버의_code 검사관은 일반적인 인증서를 인증서 없는 것과 동일하게 간주하기 때문입니다.
출하 전 경화 시간 및 취급
모듈은 접착제가 취급 강도를 확보한 이후, 일반적으로 상온에서 24시간 후에만 이동시키세요.
공장 조립과 현장 인도 사이 과정에서 대부분 모듈 제조업체가 품질 관리에 실패합니다. 스택 케어나 균일하지 않은 클램프 압력으로 경화된 유연한 석재 패널은 베니어를 통해 결함을 투영시킬 수 있습니다. 주요 리스크는 패널 자체가 아니라 접착제입니다. 모듈을 트럭에 적재하기 전에 접착제가 젤 상태로固着되지 않으면, 진동으로 인한 미세 전단력이 에지 리프트를 유발하며 이는 재작업 없이 수정이 불가능합니다.
JMS Decor의 전문 합성수지 개질 접착제는 20°C에서 약 4시간 만에 취급 강도로 경화되어, 환경 조절이 가능한 베이에서 당일 모듈 회전을 가능하게 합니다. 완전한 화학적 경화는 습도와 기재 흡수량에 따라 24~48시간이 소요됩니다. 합판과 OSB는 모르타르에서 수분을 흡수하여 표면 껍질은 빠르게 형성시키지만 전체 경화는 지연됩니다. 이는 겉으로는 마른 것처럼 보이지만 내부가soft하게 남아있는 함정입니다. 반면 금속 프레임은 오픈 타임이 더 필요하며, 경화 중 미끄러짐을 방지하기 위해 틈새 칼(너티드 티울)로 도포하는 것이 유리합니다.
- 기재 온도 확인: 공기가 아닌 기재 온도를 측정하세요. 10°C 미만에서는 경화가 지수함수적으로 느려집니다. 패널을 예열하거나 적외선 히터를 사용해 처음 8시간 동안 본드 라인이 15°C 이상 유지되도록 하세요.
- 클램핑 vs 중력 하중: 경량 패널은 무거운 기계식 클램핑이 필요하지 않습니다. 5kg/m²의 중력 하중 롤러만으로도 질감을潰하하지 않으면서 공기 주머니를 밀어낼 수 있습니다. 과도한 클램핑은 3D 프로필을 평평하게 만들 수 있습니다.
- 에지 밀폐: 모듈이 베이에서 나가기 전에 모든 노출된 패널 에지에 JMS 씰런트를 도포하세요. 이는 야외 저장 중 침수를 방지하고 유리 섬유 메시의 박리를 유발할 수 있는 모세관 현상을 차단합니다.
- 운송 중 보호: 완성된 모듈 면은 이슬 맺힘을 방지하기 위해 폴리에틸렌이 아닌 통기성 부직포로 감싸세요. 유연한 석재 패널은 굽힘 균열에는 강하지만, 스트랩이나 인접 모듈로부터의 충격점은 천연 석재처럼 표면이 깎일 수 있습니다.
대량 생산 라인에서는 조종 구역에서 제어된 공기 흐름과 함께 모듈을 배치 경화시킵니다. 설치된 패널 위에 습도계를 스캔하면 설치 시 >90% RH에서 출하 전 <60% RH로 감소하는 것을 보여야 합니다. 이는 접착제 수화 반응이 완료되었음을 나타내는 징후입니다. 내부 불량 추적 자료에 따르면 이 관행만으로 보증 클레임을 절반 이상 줄일 수 있습니다(프리팹 파트너 12곳 기준).
결론
지금까지 설명한 기재 준비, 절단 방법 및 경화 프로토콜은 뚜렷한 고장 지점을 해결합니다. 고속 모듈 라인과 재작업으로 고생하는 라인 사이의 격차는 단일 변수, 즉 접착제와 씰런트 시스템에 달려 있습니다.generic 건설용 접착제는 탄성 간격이 패널의 품질 허용 오차를 초과할 경우 6개월 이내에 에지 리프트를 유발할 수 있습니다. JMS Decor의 전용 포뮬라 접착제와 씰런트는 이러한 리스크를 제거합니다. 오픈 타임과 초기 접착력은 패널 성분과 맞게 설계되어, 숙련된 작업자가 시간당 30제곱미터 을 추정 없이 달성할 수 있게 합니다.
표준 작업 절차를 확정하기 전에, 완전한 시스템 샘플(패널, 접착제, 실런트 포함)로 자체 기판에서 30분 타이머 설치를 실행하세요. 이 30분 벤치마크는 실험실 사양을 현재 클래딩 솔루션과 직접 비교할 수 있는 제곱미터당 노무비 숫자로 변환합니다. 생산 라인은 홍보물보다 반복 가능한 결과에 반응합니다. 자체 라인에서 경제성을 입증하세요.
Frequently Asked Questions
공장에서 유연한 스톤에 가장 적합한 기재는 무엇인가요?
방습 성 plywood 또는 적절히 프라이머 처리된 금속 프레임. OSB는 습도로 인해 부풀어 오를 수 있어 박리를 유발하므로 통제되지 않은 공장 환경에서는 위험 요소입니다. OSB를 선택하기 전에 시설 내 습도 수준을 테스트하세요.
고속 공장 적용에 어떤 접착제를 사용해야 하나요?
일반 건설용글루가 아닌 고분자 변성, 빠른 경화 접착제. JMS Decor는 패널의 유연성과 빠른 경화에 맞게 설계된 전문 접착제 시스템을 제공합니다. 보증 유지와 라인 속도 확보를 위해 JMS Decor 권장 접착제를 사용하세요.
모듈식 생산을 위해 유연한 석재를 어떻게 절단합니까?
직선을 절단할 때는 섬세한 톱니의 원형 전동 톱 또는 내구성 있는 다용도 나이프를 사용하세요. 모서리와 곡선 처리는 도장을 내고 꺾는 방식으로 진행한 뒤, 라sp로 다듬으면 됩니다. 공정을 지나치게 복잡하게 만들 필요 없습니다. 깔끔한 절단면을 얻으려면 항상 완성된 면에서부터 절단하세요.
모듈 라인에서 가장 빠른 고정 방법은 무엇인가요?
풀 본드 시공은 대부분의 공장 컨베이어 시스템에서 가장 간단하고 빠른 방법입니다. 기계식 클립은 단계를 추가하며, 패널을 나중에 분리해야 할 경우에만 필요합니다. 패널 교체 접근성이 요구되는 시스템을 제외한 한 풀 본드를 기본으로 사용하시기 바랍니다.
인장的石 패널 설치 후多久に出荷できますか?
패널은 실온에서 약 24시간 경화 후 취급 및 포장할 수 있습니다. 습도가 높거나 온도가 낮은 경우에는 적재 전 최대 48시간을 허용하십시오. 완전히 경화되기 전까지 패널을 스트랩이나 포장재로 조이지 마십시오.