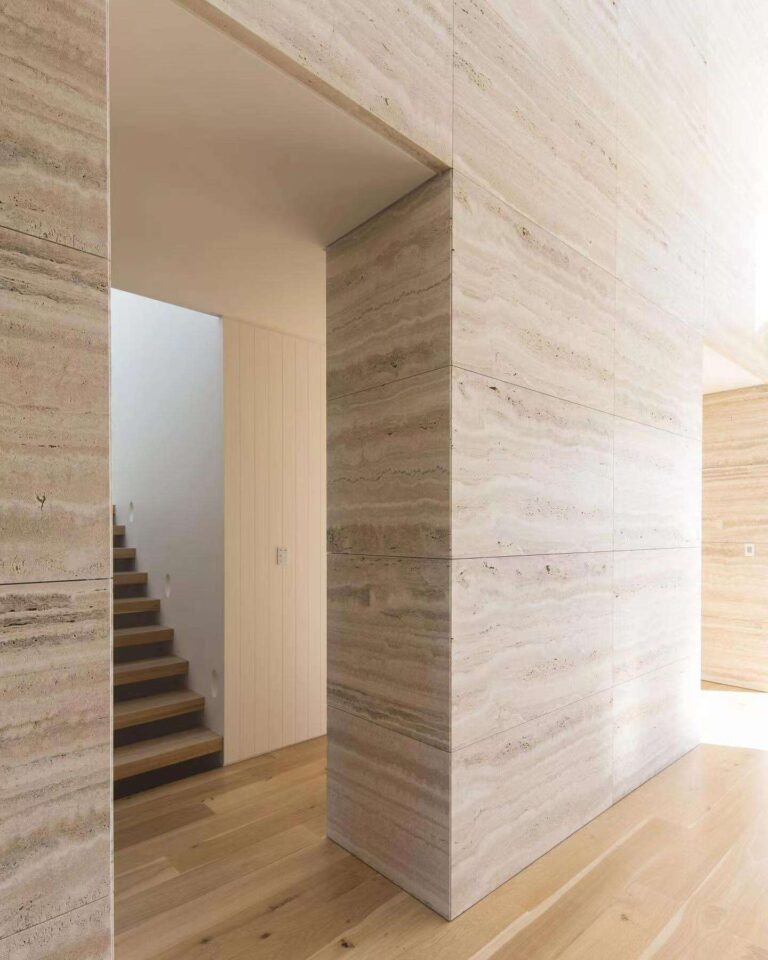
Разрыв между образцом до производства и тем, что оказывается на вашем цеховом полу, — это там, где чаще всеголомается установка гибкого камня на фабрикесбиваются сроки. Шведский производитель модульных домов, известный в отрасли, в прошлом квартале принял 1 200 м² панелей с 3D-эффектом травертина. Образец был одобрен без замечаний. В партии массового производства отклонение цвета составило Delta E 3.5 — разницу, заметную глазу при освещении 4000K в их сборочном цеху. Линия остановилась на два дня, пока отдел закупок спорил с поставщиком о том, укладывается ли это в договорную допустимую погрешность качества. К моменту отправки замены окно доставки модулей сократилось на 11 рабочих дней. Именно этот разрыв между утверждением образца и реальностью партии решает, сохранит вашу себестоимость за единицу или она будет безвозвратно потеряна.
Производительным модульного строительства и prefab-производителям приходится решать иную задачу, чем монтажникам на стройплощадке. На строительной площадке рабочий может потерять час на подгонку смещённой панели. В заводской линии эта же ошибка повторяется на 40 единицах, прежде чем её заметит старший смены. Скорость важна, но повторяемость ещё важнее. Обученный монтажник может уложить 30 м² гибкого камня за час, если подготовка основания и клеящая система настроены идеально. Добиваясь такого результата стабильно в течение трёх смен, вы получаете примерно 720 м² в день с одного рабочего места. Если из-за слишком короткого времени открытой работы клея или «бутылочного горлышка» на сушильном стенде этот темп снижается вдвое, ваша дневная выработка падает в два раза.
Большинство инструкций по установке предполагают, что панель крепится на вертикальную стену, которая уже стоит. Эти рекомендации перестают работать в заводских условиях, где настенные модули собирают в горизонтальном положении на стапелях, а затем поднимают для транспортировки. Выбор основания меняется: OSB и магнезитовые плиты преобладают над фанерой на рынках, где важна влагостойкость, а металлический каркас требует иной реологии клея, чем цементная плита. Если ваш производственный инженер по-прежнему指定рует тот же строительный клей, который используют монтажные бригады на открытом воздухе, вы буквально выбрасываете деньги на ветер. Специализированные клеи, наносимые на заводе и разработанные для модифицированного глинистого материала, твердеют быстрее, надёжнее держатся за fiberglass mesh backing и исключают 24-часовое время открытой работы, которое убивает производительность.
Прежде чем менять хоть одну станцию на вашей линии, договоритесь с поставщиком о трёх вещинах. Первая: могут ли они гарантировать стабильность цвета от партии к партии в пределах Delta E 2.0 именно при освещении вашего завода, а не только в инспекционной кабине на их производстве? Вторая: сохранит ли их клеевая система полную прочность сцепления после того, как модуль проедет 400 км на платформе при отрицательных температурах? Третья: предлагают ли они панели предварительного раскроя, подобранные под стандартные размеры ваших модулей, чтобы ваш раскройный участок обрабатывал остатки, а не цельные листы? Если хотя бы на один из этих вопросов ответ «нет», ваша скорость установки в час — не тот показатель, за которым нужно следить; следите за процентом брака.
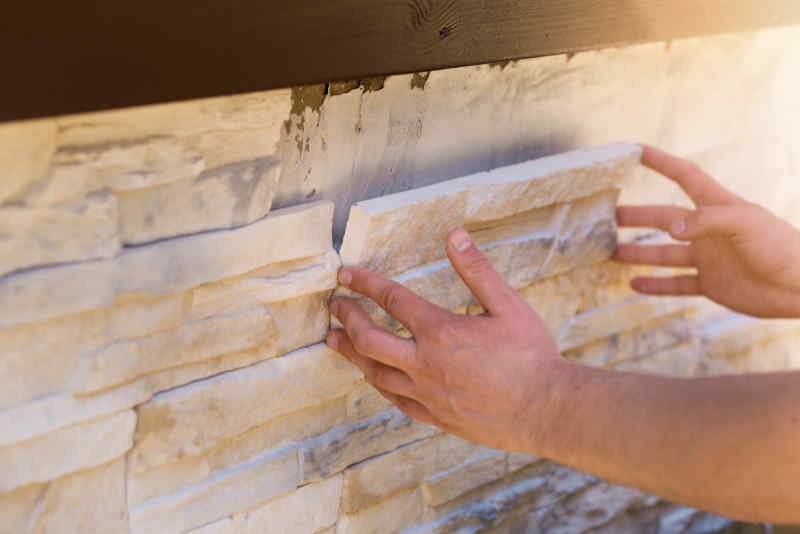
Подготовка основания: фанера, OSB или металлический каркас
Набухание OSB от влажности — основная причина заводских претензий по расслоению.
Требование к плоскости основания под гибкий камень на заводской линии жестче, чем вы думаете. Если полевые монтажа ещё могут допускать отклонение 3 мм при проверке 2-метровой правилами, то модульное производство требует не более 2 мм. Любое отклонение свыше этого предела проявляется сквозь 3–8 мм венеру. При боковом освещении эти волны убивают вид дорогого камня.
Фанера (марка ACX или BBO) — лучший выбор. Она меньше деформируется от изменений влажности OSB, а гладкая лицевая поверхность обеспечивает надёжное сцепление с грунтовкой. Если ваша инженерная команда настаивает на OSB из соображений экономии (что типично для шведских и канадских сборных линий), требуйте класс OSB/3 или OSB/4, пригодные для влажных условий. Мы наблюдали, как стандартная OSB/2 разбухала по краям панелей уже через 72 часа после нанесения грунтовки, образуя гребень высотой 0,8 мм, который проступал через каменный венеер после отверждения.
- Металлический каркас (стальные стойки): Требует облицовки цементной плитой или магнезитовой плитой. Нанесение клея непосредственно на сталь запрещено — разница коэффициентов теплового расширения может превысить % упругой памяти панели, что приводит к отслоению кромок.
- Предварительная проверка выравнивания: Используйте 2-метровый алюминиевый_rules. Отметьте все впадины глубиной более 2 мм. Заполните их полимермодифицированной выравнивающей смесью слоем до 5 мм; при большей глубине требуется замена плиты.
- Требования к грунтовке: Нанесите бес solventный эпоксидный или акриловый грунт из расчёта 120–150 г/м². Это герметизирует пористые основания (OSB) и устраняет пыль на шпаклёванной фанере. Пыль — это невидимый враг сцепления, который часто пропускает заводской контроль качества.
Модульный производитель в Польше провёл тест на 200 единицах с OSB/3 толщиной 19 мм, прошедшим их внутреннюю проверку плоскостности. Они решили сэкономить 1,2 часа на каждой модульной единице, пропустив грунтовку на половине партий. После 14-дневного цикла отверждения необработанные грунтовкой панели показали волнистость кромок 4 мм в % единиц. Затраты на переделку нивелировали экономию на клее за шесть месяцев. Грунтовка — не опция, это самое дешёвое страхование в процессе.
Выбор правильного клея (специализированный клей JMS Decor)
Игнорируйте миф о том, что подойдёт любой строительный клей — скорость производства требует полимермодифицированной химии.
Большинство инструкций по установке копируют один и тот же ленивый совет: возьмите банку плитки мастики и вперёд. Я проводил аудит сборных линий в шести странах, и такой подход создаёт переделки, которые съедят ваш рабочий бюджет. Гибкие каменные панели (модифицированная глина, смоляная эмульсия, стекловолоконная сетка) имеют практически нулевую пористость. Стандартные цементные клеи твердеют за счёт гидратации, а не химического сцепления. На непoroистом основании, таком как OSB или металлический каркас, они покрываются коркой, оставляя слабое механическое сцепление. После вибрации при транспортировке края поднимаются. Я наблюдал delamination % в течение 48 часов после отгрузки модулей, когда на панели 1200×600 мм использовали неправильный клей.
Настоящее требование — не просто ‘сильный клей’. Это клей, разработанный с учётом ограничений конвейера: высокая начальная фиксация для вертикального нанесения без распорок, гибкость для соответствия собственному изгибу панели (радиус изгиба <5 мм) и рабочее время, согласованное с циклом вашей станции. Специализированный клей JMS Decor разработан специально для этого материала — это не переклеенный строительный клей. Клеевой слой удерживает полноформатную панель сразу, поэтому рабочие могут переходить к следующему элементу без временной опоры. Для модульной стеновой системы это разница между 8 панелями в час и 30 м² на станцию, на одного рабочего.
- Химия: Клей на полимерной основе, без цементного гидратирования. Сцепляется с обогащённой смолой обратной стороной гибкого камня посредством химического сшивания.
- Время открытого действия: 20–25 минут при 23°C, что даёт комфортное окно для монтажников. Нанесение зубчатым шпателем исключает сухие пятна.
- Расход: Один 20-килограммовый ведро покрывает примерно 15–18 м² при использовании зубчатого шпателя с размером зуба 3×3 мм. Расчётный расход — 1,2–1,4 кг/м².
- Первичная фиксация: 180 кПа через 10 минут — не требуются струбцины или распорки для крупноформатных панелей 1200×2900 мм весом до 14,5 кг.
Для сборочных линий, где используются разные основания — фанера, металлический каркас, гипсовая обшивка — клей обеспечивает одинаковое сцепление на всех трёх типах. Это eliminates необходимость переналадки. Сопутствующий герметик из линейки JMS Decor обеспечивает заводское качество стыка, проходя тест на водопоглощение ниже 0,5%, что соответствует спецификации панели. В сочетании система снижает количество брака после монтажа до уровня менее 2% по данным наших производственных аудитов.
Если вы сравниваете себестоимость этого специализированного клея с обычным модифицированным раствором, просчитайте расходы на переделку. Снятие аварийной панели со сборной стены на заводе занимает 25 минут на единицу плюс стоимость замены панели. Разница в цене материала составляет менее $1,50 на м². Одно событие переделки аннулирует экономию на 200 м² монтажа. Спецификация — это не то место, где вы экономите маржу, а то, где защищаете свой throughput.
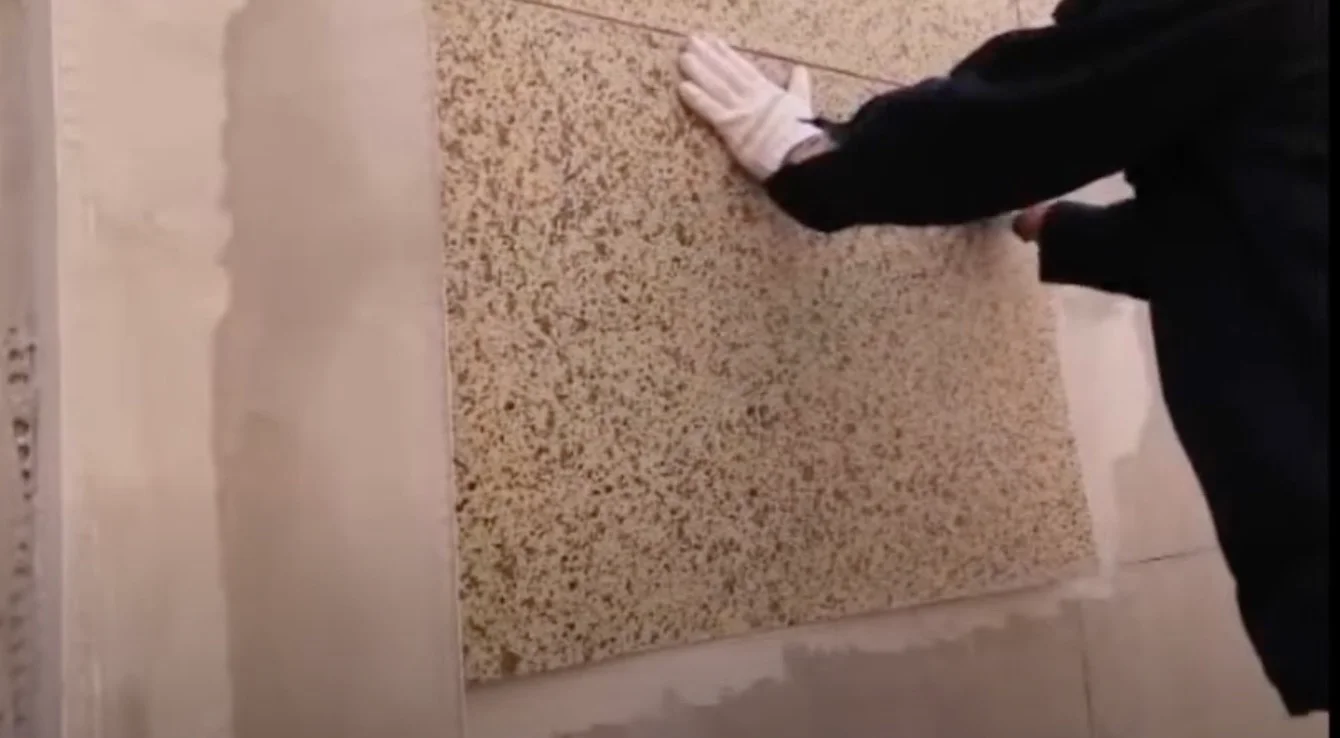
Резка и формирование панелей для углов и криволинейных поверхностей
Большинство управляющих фабриками излишне усложняют работу с углами.
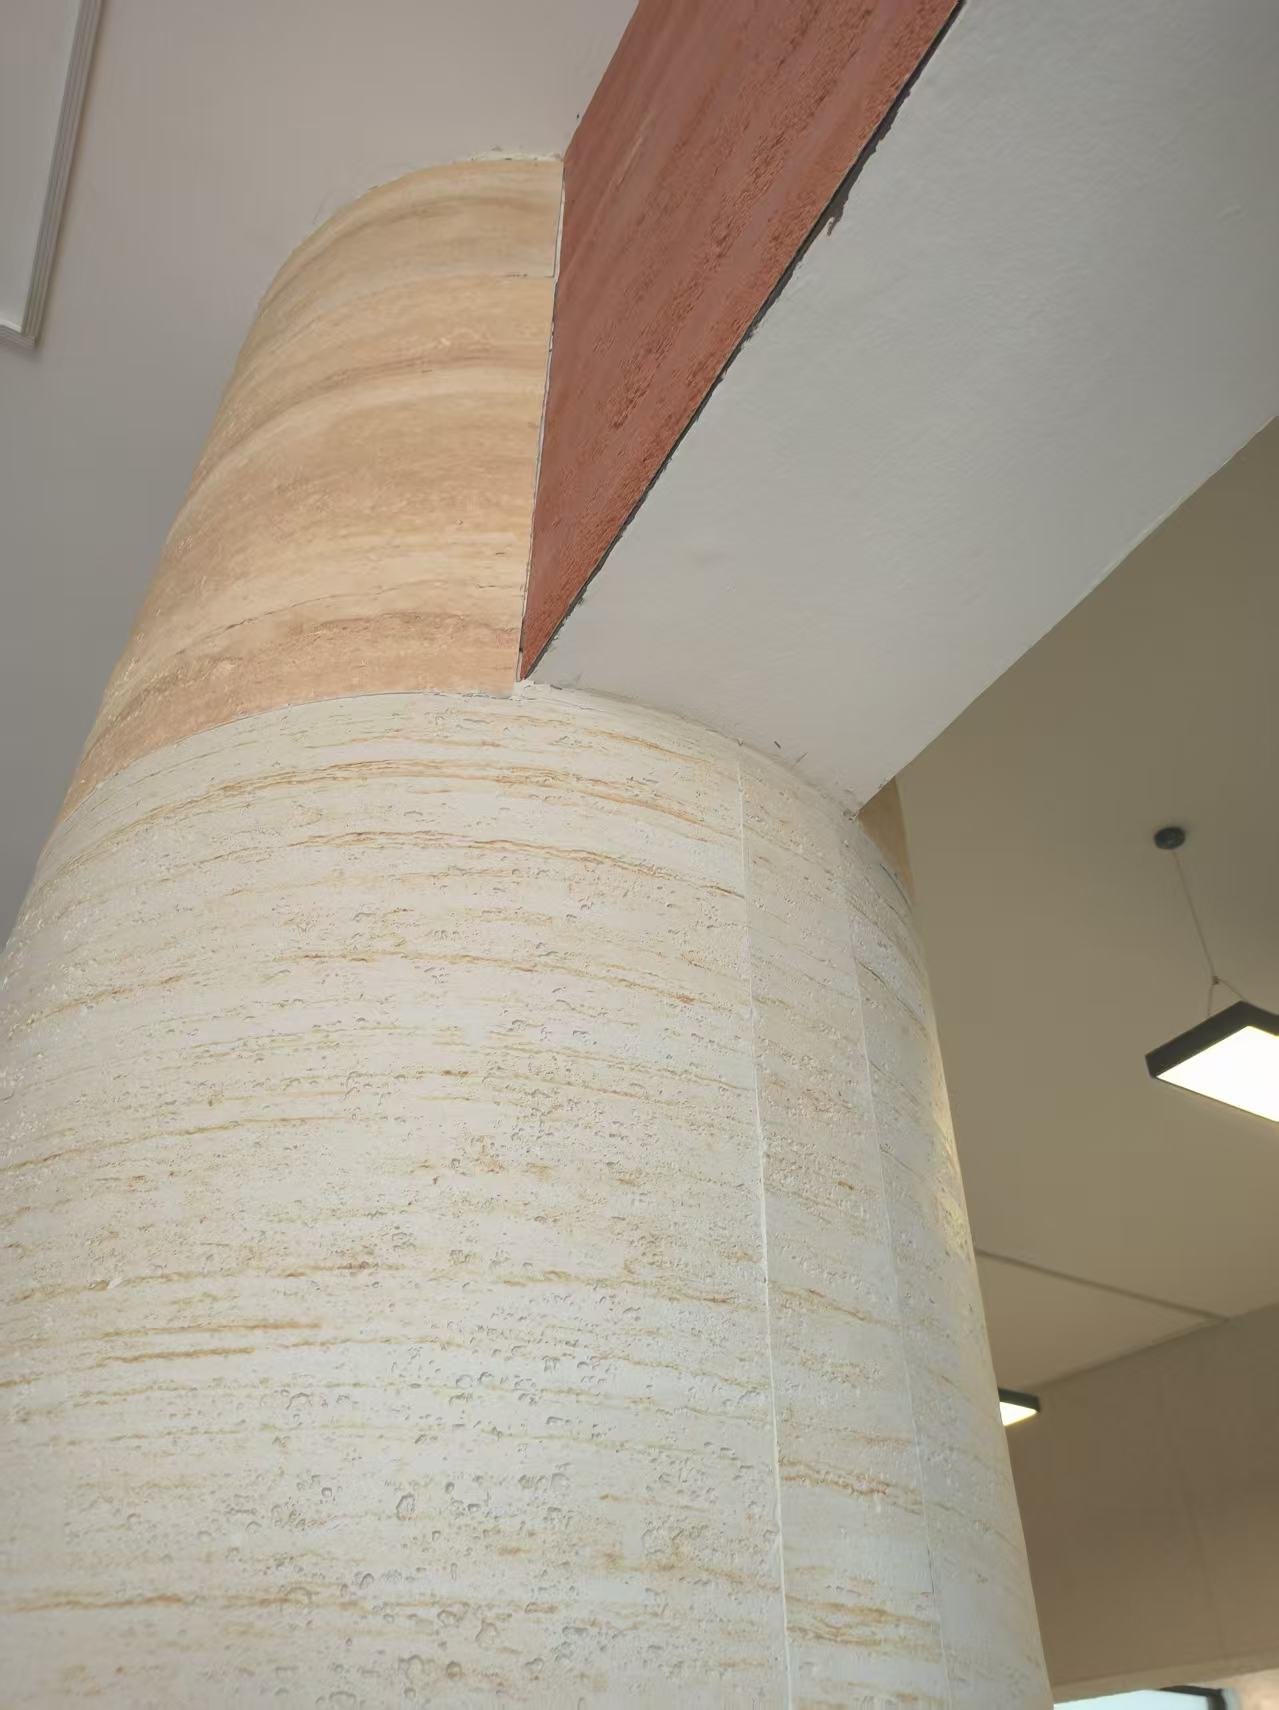
Вот что реально работает на производственной линии. Стандартный промышленный нож с сегментированными отламывающимися лезвиями режет панель 1200×600 мм менее чем за 15 секунд. Натяните лицевую сторону вдоль прямой кромки, согните обратно — стекловолоконная сетка ломается ровно. Для тугих кривых, например облицовки колонны диаметром 150 мм, даже не требуется предварительная резка. Материал гнётся под углом 90 градусов холодной укладкой прямо с паллета. Это не маркетинговый блеф. Внутренняя производственная спецификация подтверждает, что материал выдерживает минимальный радиус изгиба, равный 15 толщинам. При толщине 3 мм это 45 мм. Радиус ручки кофейной чашки больше.
- Инструмент: Режущий инструмент Olfa 18 мм (повышенной прочности) или аналог. Лезвие должно быть выдвижным, не фиксированным. В среднем одно лезвие расходуется на 50 погонных метров реза.
- Прямые разрезы: Сделайте один надрез средним усилием вдоль стальной линейки. Не пилите взад-вперёд — один чистый проход, затем надлом. Допуск по краю менее 0,5 мм при квалифицированном операторе.
- Внутренние углы (подоконные откосы): Вырежьте два отдельных куска под углом 45° на торцовочной пиле. Прижмите их друг к другу. Шов позже закроется швом герметика. Не пытайтесь сделать выборку в одной панели — концентрация внутренних напряжений приведёт к разрыву стекловолоконной сетки уже через 6 месяцев.
- Наружные углы (облицовка колонн): Оберните панель вокруг угла без резки. Используйте строительный фен при 80°C в течение 20 секунд на текстурированных поверхностях толщиной свыше 5 мм, чтобы расслабить полимер и предотвратить микротрещины при изгибе.
Для curved поверхностей на модульных конструкциях — например, округлых ресепшн-стойках или потолочных модулях с цилиндрическим сводом — доступны два варианта. Для плавных кривых с радиусом более 300 мм стандартная панель толщиной 3 мм монтируется без дополнительной обработки. Нанесите клей зубчатым шпателем, плотно прижмите панель и удерживайте 60 секунд. Для радиусов менее 300 мм выбирайте вариант из полупрозрачного камня толщиной 2 мм. Его вес составляет всего 4,2 кг/м², и он способен обернуть колонну радиусом 100 мм без нагрева. Один обученный монтажник, которого я проверял, способен облицевать до 8 погонных метров изогнутой колонны в час.
Где резка становится необходимой — это работа с большим форматом 1200×2900 мм для крупных бесшовных фасадов. Лист длиной 2900 мм невозможно надломить на стандартном верстаке. Инвестируйте в автоматический раскроечный станок с пневматическим ножом — не пилой. Пневматическое лезвие колеблется на высокой частоте, но не нагревается. Нет плавления, нет расщепления армирующей сетки. Такой станок за смену обрабатывает 300 м² заготовленных панелей, снабжая 3 монтажные станции. Для завода, выпускающего 10 модульных единиц в неделю, одна такая станция заменяет целую ставку в цехе раскроя.
Контроль допусков на этапе резки позволяет выявлять дефекты до финальной проверки. Каждый срез должен осматриваться под углом освещением на наличие расслоения сетки. Если стекловолокно отходит от каменного слоя более чем на 1 мм, панель бракуют и проверяют состояние лезвия. Тупые лезвия вызывают 90% дефектов кромок. Это не дефект материала — это проблема обслуживания инструмента. Ведите простой журнал замены лезвий по операторам. Данные покажут, кого нужно дополнительно обучить.
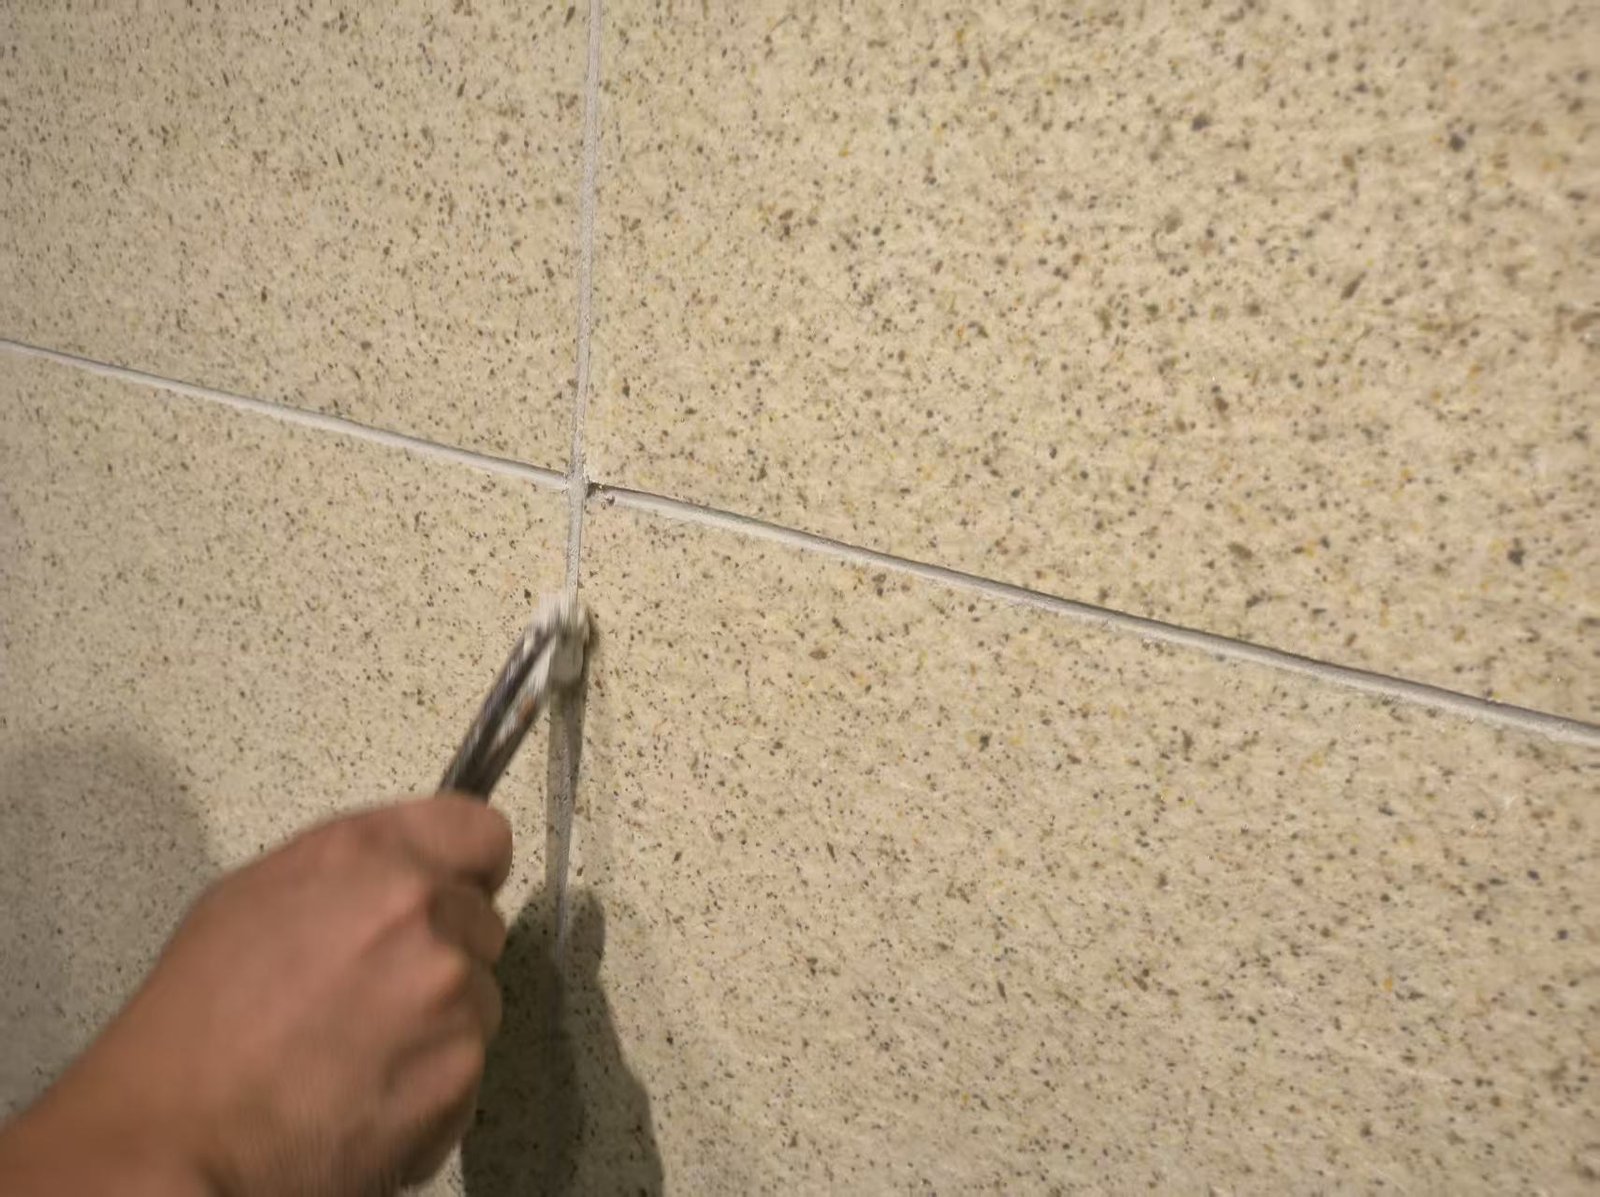
Методы крепления: клипсы против полного клеевого покрытия
В заводских условиях полное клеевое покрытие — единственный метод, предотвращающий расслоение панелей при транспортировке.
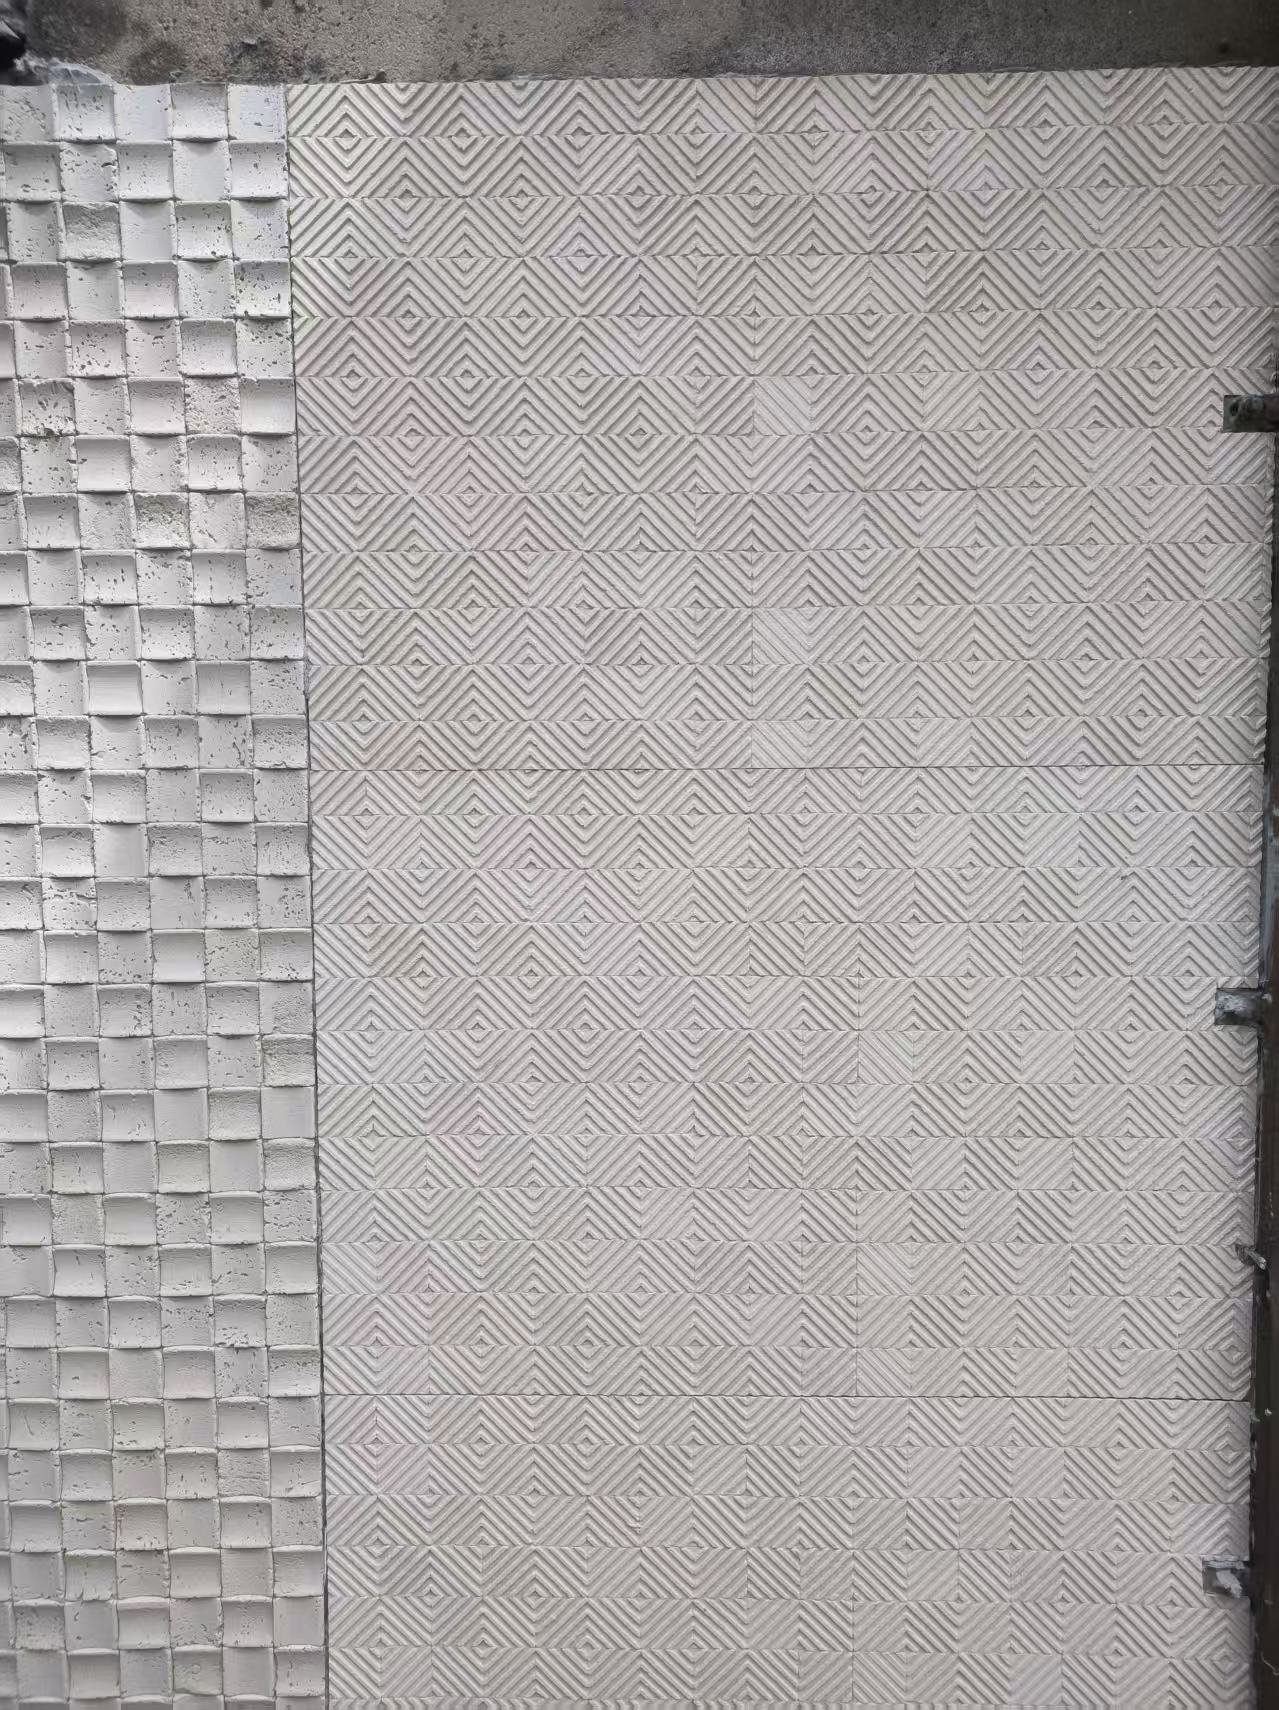
Модульные застройщики отправляют на объект готовые стены, а не просто материалы. Каждая панель, закреплённая на основании, будет вибрировать, изгибаться и скручиваться при перевозке полуприцепом на 800 миль. Механическая система крепёжных клипс —那种 что используется для WPC-деккинга или вентилируемых фасадов — создаёт точечные нагрузки. На гибком камне толщиной 3 мм эти точечные нагрузки превращаются в места разрыва уже через первые 50 миль пути. Я видел партию панелей с текстурой травертина 1200×600 мм, прибывшую на объект с паутинкой трещин, расходящейся от каждого места крепежа. Решение — не в улучшении клипс. Решение — в полном контакте с клеевым составом, и вот почему.
Гибкие каменные панели работают благодаря тому, что стекловолоконная сетка распределяет напряжение по всей плоскости листа. Когда вы используете клипсы или крепёж с шайбами, вся вибрационная энергия концентрируется в кольце диаметром 10 мм вокруг каждого крепежа. Полимерно-модифицированный цементный слой не выдерживает такой локальной нагрузки. Полное нанесение клея — зубчатым шпателем по всей задней поверхности панели — создаёт монолитную связь. Панель, клей и основание движутся как единое целое. Стандартная панель 1200×600 мм, закреплённая таким образом, весит всего около 3,5 кг, но при транспортировке ведёт себя как единый жёсткий компонент.
- Полное клеевое покрытие: Нанесите специальный клей для гибкого камня зубчатым шпателем с ячеей 4 мм. Каждый панельно покрывайте клеем равномерно до полного заполнения — без пустот. Одна панель 1200x600 мм требует около 90 секунд на нанесение и установку на основу. При весе 3,5 кг за один час один рабочий может покрыть и смонтировать 30 м² на плоском производственном столе.
- Зажимы или механические крепёжные элементы: В целом несовместимы с гибким камнем толщиной менее 8 мм. Если техническое задание требует механического крепежа — некоторые коммерческие нормы в ОАЭ и Саудовской Аравии предписывают видимую механическую фиксацию облицовки выше 3 метров — единственным приемлемым решением будет гибридный метод: полное приклеивание плюс непрозрачный краевой канал сверху каждой панели. Никогда не сверлите тело панели насквозь. Слой сетки после повреждения перестаёт перераспределять нагрузку, и внутри 6–12 месяцев после термических циклов может начаться распространение трещины.
Само качество клея важнее метода. Стандартная тонкослойная цементная смесь высыхает слишком жёстко. Панель расширяется и сжимается примерно на 0,02 мм на метр при изменении температуры на 1 °C. Жёсткий клей передаёт это движение напрямую в слой камня, вызывая микротрещины, которые вы заметите только после первого дождя. Заводской клей JMS Decor содержит полимерную добавку, позволяющую поперечный изгиб до 1,2 мм на метр без отслоения. Для модульного строительства это означает, что панель без проблем проходит путь от стола до грузовика, от крана до фундамента — без гарантийных случаев.
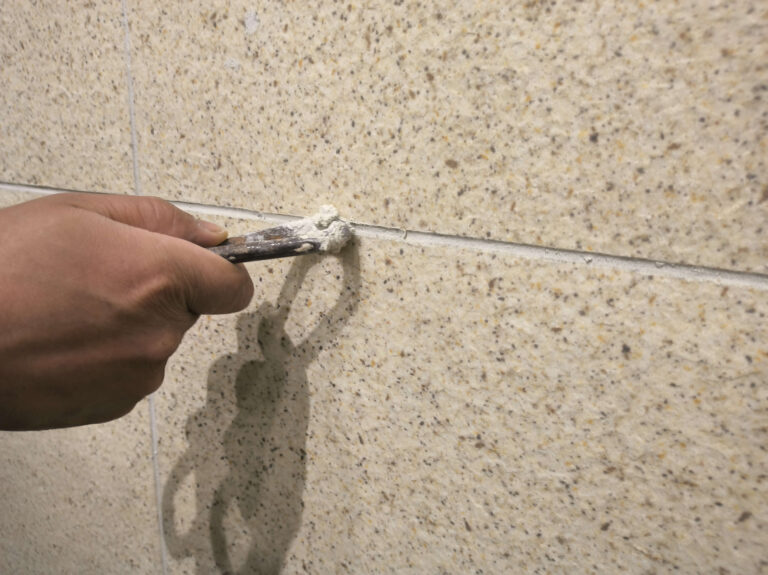
Герметизация торцов — это этап, который чаще всего пропускают модульные производства, а потом жалеют. После застывания клея, но до отгрузки с завода, нанесите matching шовный герметик по всем четырём краям. Это предотвратит проникновение влаги при наружном хранении на стройплощадке. Панель, покинувшая завод сухой, но простоявшая 10 дней под дождём, впитает влагу по срезам. Влагопоглощение гибкого камня составляет менее 0,5 % по массе на лицевой поверхности, однако незапечатанный торец — это открытая капиллярная система. Герметик наносится за 15 секунд на погонный метр и устраняет самую частую претензию после монтажа: закручивание краёв.
Для модульных стеновых секций, которые будут подниматься краном на место, после застывания клея добавьте ещё один шаг: перед установкой панели проведите шов гибкого полиуретанового строительного клея по периметру основы. Это создаст secondary vibration dampener. On a 2.9-meter-tall wall section lifted by tower crane, the oscillation at the top of the panel can reach 3-5mm of deflection. The perimeter bead absorbs that movement without transferring it to the face of the stone.
Quality Control Checklist
Without a locked QC gate, one skipped check wipes out an entire production run.
In factory integration, ‘quality control’ doesn’t mean inspecting at the end of the line and hoping for a clean batch. It means stopping a defect before it multiplies across 200 units. For flexible stone panels, the material itself is forgiving — it doesn’t shatter during transport like sintered stone slabs — but the installation process introduces its own failure points. The QC checklist below targets exactly where most modular manufacturers trip up: batch color variance, adhesive bond gaps, and transit-ready curing.
Start with the incoming material check. Pull 5% of panels from every pallet and lay them under the same lighting as your production floor. Compare against the approved pre-production sample — not against a phone photo, not against memory. The tolerance for dyelot variation in flexible stone runs tighter than ceramic tile because the surface is mineral-based and the basecoat absorbs differently across humidity levels. JMS Decor maintains a defect rate below 1% across shipments, but even that 1% can concentrate in a single carton if a batch edge wasn’t trimmed.
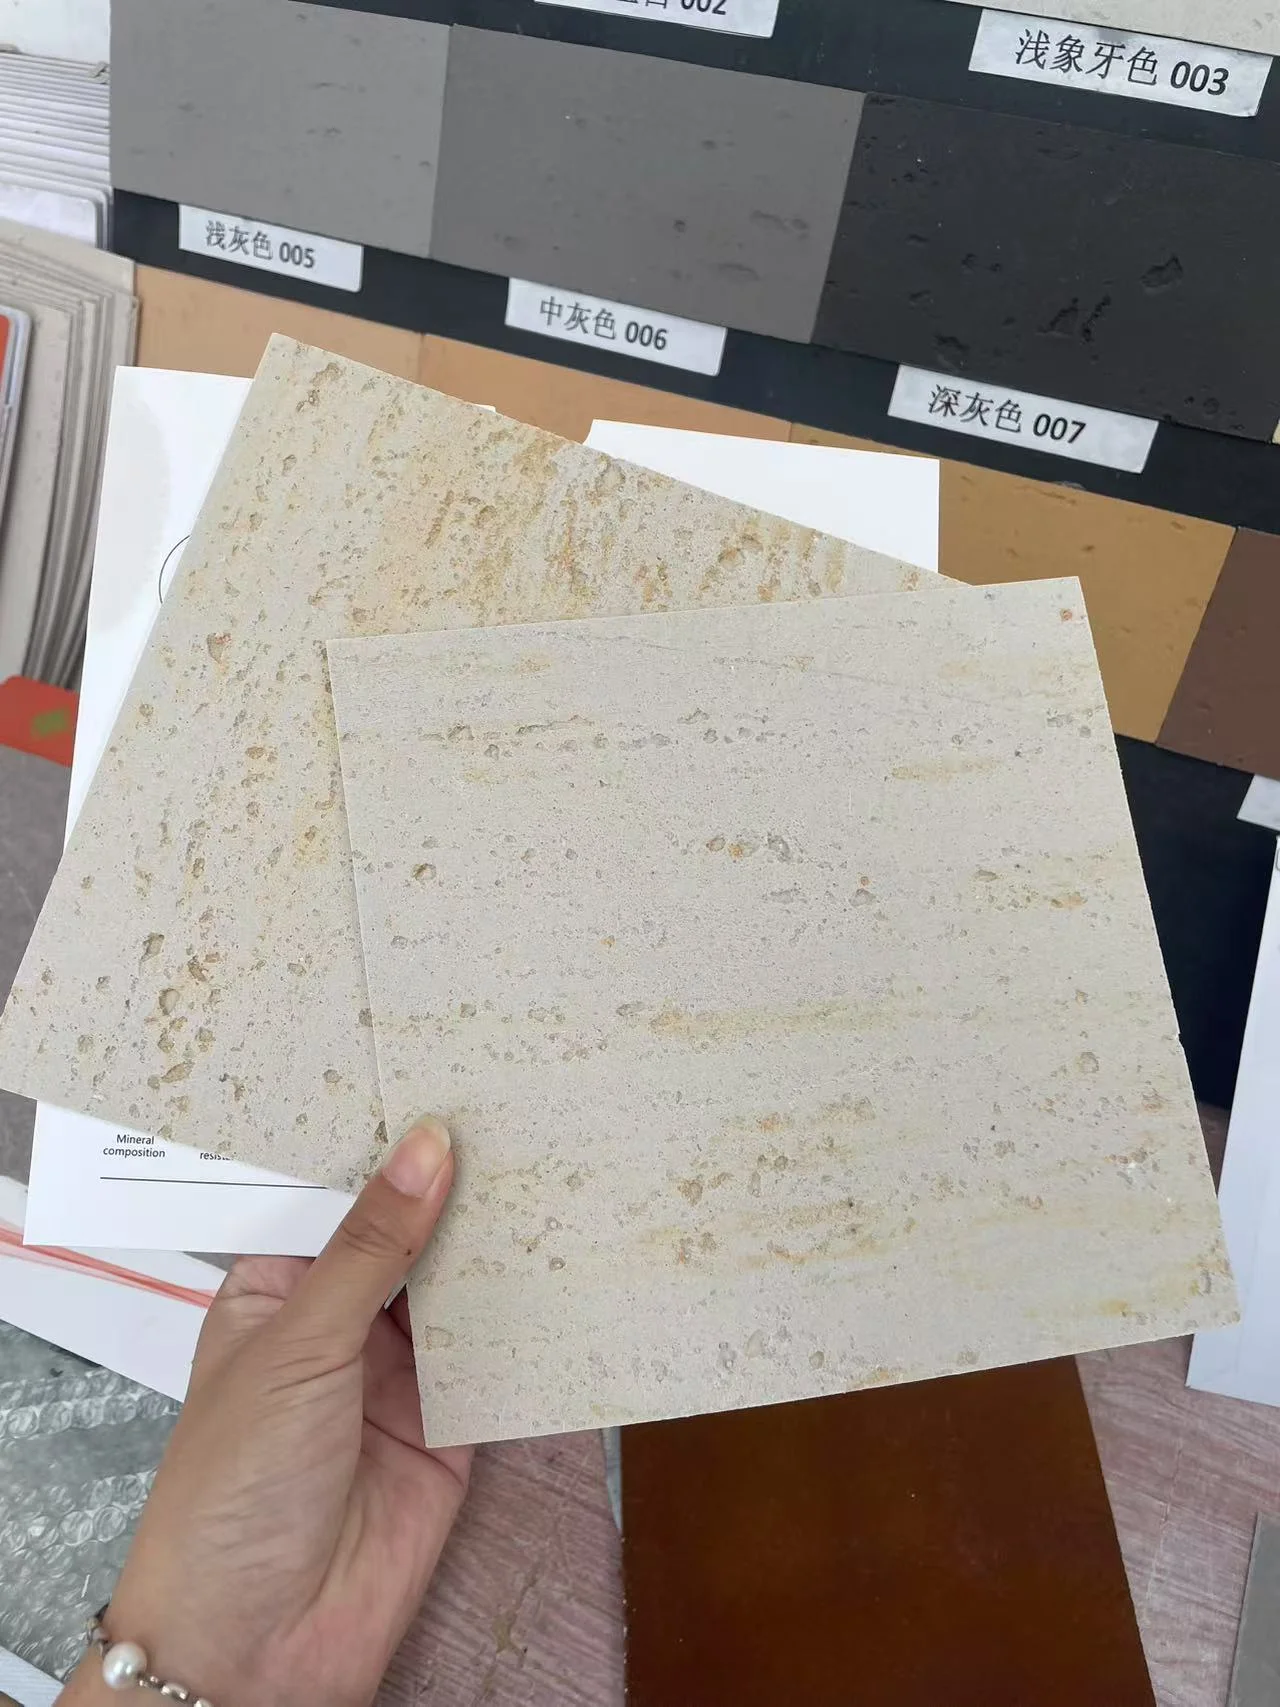
- 1. Surface color match: Разместите 3 случайные панели из партии рядом с подписанным образцом при освещении 4000K. Отклоняйте партию, если на любой панели визуально заметен сдвиг Delta E при рассмотрении с расстояния 1,2 метра. Это главная причина (#1) брака на-site в проектах модульных отелей и многоквартирных комплексов — одна панель со слегка другим цветовым оттенком разрушает цельность каменной поверхности.
- 2._variance толщины кромки: Измерьте толщину в 4 углах каждой двадцатой панели крупного формата (1200×600 мм или 1200×2900 мм). Допуск по толщине составляет от 3 до 8 мм в зависимости от рельефа текстуры. Травертиновые узоры естественно волнисты — это заложено в дизайн. Однако равномерный сужение по одной кромке говорит о неравномерном отделении от пресс-формы, и панель не ляжет плотно к фанерному основанию заводской распиловки. Бракуйте панели с перепадом более 1,5 мм на ширине 600 мм.
- 3. Целостность стекловолоконной основы: Согните панель вокруг радиуса 300 мм (примерно радиус обшивки стандартной колонны). Если встроенная сетка начинает расслаиваться или слышен треск, значит, армирующий слой не соединился с основой на фазе полимеризации. Такая панель не выдержит теплового расширения на западной стене модульного здания в течение 3 лет. Одна бракованная панель из сотни означает, что еще как минимум 10 находятся под вопросом — изолируйте всю производственную партию с этой паллеты.
- 4. Проверка покрытия клеем: При методе полного клеевого монтажа проведите тест отрыва на 1 панели из каждых 50 установленных. Подденьте уголок после первичного схватывания (приблизительно через 15 минут использования специализированного полимерного клея). Рисунок клея на обратной стороне панели должен обеспечивать переход покрытия не менее 85%. Пустоты размером больше 20 мм указывают на недостаточное давление шпателя или образование пленки на клее до момента прижатия. Это разница между панелью, которая survives путь в 2400 км на открытом автовозе, и той, что отклеится при доставке.
- 5. Целостность крепежа и клипс: Если используется гибридная система (клипсы + клей) для крупных панелей, проведите испытание на вырыв 1 клипсы из каждых 20 на тестовом основании перед тем, как модуль поступит на curing. Клипса, которая проворачивается при крутящем моменте 15 Н·м, сигнализирует о том, что шуруп вошел в упор или основание за ним повреждено. Замените крепеж на более длинный или усильте точку крепления в каркасе.
- 6. Герметизация кромок и защита от влаги: Гибкий камень поглощает менее 0,51 % воды по массе, однако торцевые срезы — где виден минеральный наполнитель — становятся путём проникновения влаги при высокой влажности во время транспортировки. Протрите влажной тканью три произвольно выбранных среза на каждой панели. Если пигмент перенёсся на ткань, кромка не была герметизирована после резки. Прозрачный УФ-стойкий герметик для кромок, нанесённый поролоновой кистью, тратит всего 10 секунд на панель и полностью устраняет этот риск.
- Соответствие цвета: Совпадает ли установленная панель с утверждённым образцом при освещении, которое увидит конечный заказчик?
- Сцепление: Если взять случайную панель, остаётся ли на обратной стороне след клея в количестве 85%+?
- Герметизация: Все ли кромки, подрезанные на месте, защищены от проникновения влаги при транспортировке?
После монтажа контроль качества смещается в сторону проверки согласованности партии. Выберите 5 случайных собранных модулей стены на каждой смене и проведите тест визуальной непрерывности с расстояния 2 метра. Швы шире 1,5 мм или заделанные стыки, которые выглядят темнее лицевой стороны панели, будут забракованы старшим прорабом — а звонок с строительной площадки в другом штате вам точно не нужен. Заводское плотное прилегание швов компенсирует перепады температур, которым подвергается модуль при транспортировке.
Перед отправкой модуля зафиксируйте партию. Фотография каждого готового участка стены на телефон с отметкой времени и номером поддона создаёт контрольную цепочку, которая защитит вас, когда клиент заявит, что ‘цвет оказался не тем’. Производителям модульных панелей, поставляемым на рынки США и ЕС, следует запрашивать у поставщика панелей сторонние испытания партии — отчёты ASTM E84 Class A и сертификаты CE, привязанные к конкретной партии, а не общие заводские сертификаты трёхлетней давности. JMS Decor предоставляет документацию с сопоставлением партий для коммерческих проектов, потому что инспектор по нормативным требованиям в Сиднее или Ванкувере относится к общему сертификату так же, как к его полному отсутствию.
Время отверждения и правила обращения перед отправкой
Перемещайте модуль только после того, как клей достигнет необходимой прочности — обычно через 24 часа при комнатной температуре.
Именно разрыв между заводской сборкой и доставкой на объект становится причиной потери контроля над качеством у большинства производителей модульных конструкций. Гибкий камень, отверждаемый под давлением при штабельном кондиционировании или неравномерной пригрузке, будет выдавать дефекты через лицевую поверхность. Главная опасность кроется не в самой панели, а в клее: если он не успел загустеть до погрузки модуля на грузовик, микросдвиговые нагрузки от вибрации вызывают отслаивание краёв, которое невозможно исправить без переделки.
Специализированный полимермодифицированный клей JMS Decor набирает прочность через 4 часа при 20 °C, что позволяет осуществлять оборот модулей в один день в климат-боксе. Полное химическое отверждение занимает 24–48 часов в зависимости от влажности и влагопоглощения основания. Фанера и OSB вытягивают влагу из клеящего состава, ускоряя образование поверхностной плёнки, но замедляя глубинное отверждение — типичная ловушка: сверху выглядит сухим, внутри остаётся мягким. Металлические рамы, напротив, требуют более длительного открытого времени и нанесения зубчатым шпателем для предотвращения скольжения в процессе схватывания.
- Проверка температуры основания: Измеряйте температуру основания, а не воздуха. Ниже 10 °C скорость отверждения падает экспоненциально. Подогревайте панели или используйте инфракрасные нагреватели, чтобы поддерживать температуру клеевого шва выше 15 °C в первые 8 часов.
- Пригрузка vs механическая фиксация: Лёгкие панели не нуждаются в тяжёлом механическом зажиме. Для выдавливания воздушных карманов, не деформируя рельеф, достаточно статической нагрузки 5 кг/м² с помощью ролика. Чрезмерное прижатие сплющивает объёмные профили.
- Торцевое герметизирование: Нанесите совместимый герметик JMS на все открытые торцы панелей до выхода модуля из бокса. Это предотвратит проникновение влаги при хранении на улице и исключит капиллярный подсос, который может привести к отслоению стеклосетчатого слоя.
- Защита при транспортировке: Упаковывайте лицевую сторону готового модуля воздухопроницаемым нетканым полотном, а не полиэтиленом, чтобы избежать выпадения конденсата. Гибкий камень устойчив к изгибным трещинам, но точечные удары ремнями или соседних модулей могут сколоть поверхность так же, как натуральный камень.
На высокопроизводительных линиях проведите групповое отверждение модулей в зоне подготавли с управляемым движением воздуха. Замеры гигрометром по установленным панелям должны показать снижение влажности с >90% до <60% перед отгрузкой — признак полного завершения гидратации клея. Только эта практика, согласно внутреннему мониторингу дефектов у 12 партнёров по预制 construction, снижает гарантийные случаи более чем наполовину.
Conclusion
Подготовка основания, методы резки и протоколы отверждения, описанные выше, устраняют очевидные точки отказа. Разница в 10% между высокопроизводительной модульной линией и линией, страдающей от переделок, сводится к одной переменной: системе клея и герметика. Универсальный строительный клей может вызвать отслаивание краёв уже через полгода, если разрыв по эластичности превысит допустимые допуски панели. Преднамеренно разработанный клей и герметик JMS Decor устраняют этот риск: открытое время и начальное сцепление спроектированы под состав панели, позволяя одному обученному рабочему достигать 30 квадратных метров в час без интуитивных догадок.
Прежде чем утвердить стандартную процедуру, проведите 30-минутное испытание на основе собственной подложки с полными образцами системы — панелями, клеем и герметиком. Эта получасовая контрольная задача превращает лабораторные характеристики в показатель трудозатрат на квадратный метр, который можно напрямую сравнить с вашим текущим решением для облицовки. Производственная линия не реагирует на брошюры — она реагирует на повторяемый результат. Докажите экономическую целесообразность на своей собственной линии.
Frequently Asked Questions
Какая основа лучше всего подходит для гибкого камня на производстве?
Влагостойкая фанера или правильно загрунтованные металлические каркасы. ОСБ может разбухать от влажности и вызывать расслоение, поэтому это рискованный вариант в неконтролируемых условиях производства. Проверьте уровень влажности на вашем объекте перед тем, как использовать ОСБ.
Какой клей следует использовать для высокоскоростного нанесения на производстве?
Полимодифицированный адгезив быстрого схватывания, а не универсальный строительный клей. JMS Decor предлагает специализированную систему клея, разработанную с учётом гибкости и быстрого застывания наших панелей. Используйте рекомендуемый JMS Decor клей, чтобы сохранить гарантию и производительность линии.
Как резать гибкий камень для модульного производства?
Для прямых разрезов используйте круглую пилу с мелким зубом или мощный строительный нож. Для углов и криволинейных участков нанесите надрез, надломите панель, затем зачистите край напильником — не усложняйте процесс. Всегда режьте лицевой стороной наружу для получения чистого края.
Какой метод крепления является самым быстрым для модульных линий?
Полное покрытие клеем — самый простой и быстрый способ для большинства заводских конвейеров. Механические зажимы добавляют этап и требуются только в том случае, если панели должны быть снимаемыми в будущем. Используйте полное приклеивание, если ваша система не предусматривает доступ для замены панелей.
Как быстро мы можем отправить товар после установки гибкого каменного панелей?
Панели можно обрабатывать и упаковывать примерно через 24 часа после отверждения при комнатной температуре. При высокой влажности или низкой температуре рекомендуется выдерживать до 48 часов перед укладкой для отгрузки. Избегайте стягивания панелей ремнями или плотной упаковки до полного завершения процесса отверждения.